

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-23 Origen: Sitio


El abastecimiento de componentes cilíndricos de alta tolerancia requiere alinear la geometría de la pieza con la cinemática de mecanizado correcta. Seleccionar la arquitectura de máquina incorrecta garantiza una calidad comprometida, retrasos en las operaciones secundarias o tiempos de producción inflados. El uso predeterminado de tornos convencionales estándar para piezas complejas, de tamaño micro o delgadas conduce inevitablemente a la deflexión de la herramienta, un acabado superficial deficiente y tiradas desechadas. Por el contrario, especificar demasiado el torneado suizo para geometrías estándar y robustas complica innecesariamente las configuraciones y restringe la elección de materiales.
Los equipos de ingeniería deben evaluar los diseños de componentes frente a las capacidades específicas de la máquina para optimizar los resultados de fabricación. Esta guía establece un marco técnico basado en evidencia para evaluar cuándo especificar torneado suizo versus convencional. Analizaremos las relaciones longitud-diámetro (L:D), los requisitos de micromecanizado y el volumen de producción para garantizar que el método de fabricación elegido se alinee con los requisitos dimensionales y la escala operativa.
Diferencia cinemática: el torneado convencional mueve la herramienta a lo largo de la pieza de trabajo, mientras que el torneado suizo hace avanzar la pieza de trabajo a través de un casquillo guía más allá de las herramientas estacionarias, lo que elimina la deflexión en componentes largos y delgados.
Umbrales de geometría: la relación longitud-diámetro (L:D) es el umbral técnico principal; Las piezas que exceden una proporción de 3:1 generalmente requieren mecanizado suizo para mantener tolerancias estrictas.
Superioridad del micromecanizado: el torneado suizo es excepcionalmente capaz de manejar piezas excepcionalmente pequeñas e intrincadas que los mandriles convencionales aplastarían o no lograrían sujetar de forma segura.
Economía del volumen: el torneado convencional es más rentable para piezas más cortas y de mayor diámetro y menores volúmenes de producción debido a tiempos de preparación más rápidos y menor complejidad de herramientas.
Escala de producción: La economía de la producción depende en gran medida del volumen de producción; Las máquinas suizas tienen costos de configuración iniciales más altos, pero tiempos de ciclo por pieza a escala significativamente más bajos debido a las operaciones multieje simultáneas.
El torneado convencional se basa en un principio fundamental de sujeción de piezas en el que el material se sujeta rígidamente en un extremo mediante un sistema de mandril o pinza. El husillo de la máquina hace girar el material a altas velocidades mientras las herramientas de corte avanzan a lo largo del eje Z (longitud) y el eje X (diámetro) para cortar el material. Para componentes más largos, los operadores colocan un contrapunto en el extremo opuesto de la pieza de trabajo para proporcionar soporte estructural adicional.
La principal limitación de esta arquitectura radica en la física de las fuerzas de corte radiales. A medida que la herramienta de corte se acopla al material giratorio, genera una fuerza radial que empuja la pieza de trabajo lejos del inserto de la herramienta. Al mecanizar longitudes sin soporte, esta fuerza radial hace que el material se doble ligeramente. Esta flexión, conocida en el taller como deflexión, crea graves defectos de fabricación. La deflexión se manifiesta como una conicidad dimensional, donde el diámetro de la pieza aumenta cuanto más se aleja la herramienta del mandril. También induce vibraciones armónicas o castañeteos, que destruyen el acabado de la superficie y aceleran el desgaste de la herramienta.
Los tornos estándar destacan al mecanizar componentes rígidos y robustos donde la fuerza de sujeción de las mordazas puede sujetar de forma segura la masa del tocho sin distorsionarlo. Están diseñados para velocidades de eliminación de material pesadas y utilizan herramientas de corte rígidas y grandes para desbastar rápidamente formas a partir de barras de gran diámetro o piezas fundidas pesadas. Al evaluar Piezas de torneado CNC , las máquinas convencionales siguen siendo el estándar para componentes que no sufren deflexión inducida por el voladizo. La configuración rígida permite profundidades de corte agresivas, lo que agiliza el trabajo con aleaciones resistentes como Inconel o aceros para herramientas endurecidos.
El torneado suizo invierte completamente el modelo cinemático convencional. En lugar de que el material permanezca estacionario en el eje Z mientras la herramienta se mueve, el material avanza. La característica que define un torno tipo suizo es el casquillo guía. La barra se sujeta mediante un cabezal deslizante, que empuja el material a través de un casquillo guía estacionario. Las herramientas de corte están montadas en una placa de distribución ubicada a solo unos milímetros de la cara de este casquillo.
Esta diferencia arquitectónica cambia fundamentalmente la física del mecanizado. Debido a que la acción de corte ocurre inmediatamente adyacente al punto de soporte, las fuerzas de corte radiales son absorbidas completamente por el casquillo guía en lugar de por la barra. El material nunca tiene la oportunidad de doblarse. Esto permite mecanizar componentes increíblemente largos y delgados sin deflexión, conicidad o vibración. Puede girar un pasador de 0,125 pulgadas de diámetro y 4 pulgadas de largo sin ninguna desviación dimensional de un extremo a otro.
Las modernas máquinas suizas integran numerosas herramientas motorizadas y subhusillos independientes. Esta configuración permite que la máquina realice operaciones simultáneas de fresado, taladrado, roscado y torneado. Una pieza se puede mecanizar completamente en el husillo principal, cortarla, transferirla al subhusillo y volver a trabajarla mientras el husillo principal comienza la siguiente pieza. Esta capacidad 'hecho en uno' elimina la necesidad de mover piezas a centros de fresado secundarios. Reduce drásticamente el tiempo de manipulación y elimina las tolerancias de apilamiento asociadas con múltiples configuraciones de accesorios.
La decisión entre torneado suizo y convencional comienza con la geometría de la pieza, específicamente la relación longitud-diámetro (L:D). Esta métrica se calcula dividiendo la longitud sin soporte del corte por el diámetro del material. En física de mecanizado, una relación de 3:1 se considera ampliamente como el umbral para la estabilidad de torneado convencional. Una pieza de 1 pulgada de diámetro que sobresale 3 pulgadas se puede girar de manera convencional sin problemas importantes. Sin embargo, una pieza de 0,25 pulgadas de diámetro que sobresale 2 pulgadas tiene una relación L:D de 8:1, lo que se desviará mucho en un torno estándar.
Fabricación Las piezas de eje torneadas por CNC de precisión con relaciones L:D superiores a 5:1 exigen torneado suizo. Intentar mecanizar estos perfiles en un torno convencional requiere configuraciones complejas de lunetas o contrapuntos, que a menudo no logran evitar la microdeflexión y comprometen la concentricidad. Las máquinas suizas manejan sin esfuerzo relaciones L:D de 20:1 o superiores en una sola pasada porque la herramienta nunca corta más de unas pocas milésimas de pulgada del soporte rígido del casquillo guía.
El micromecanizado presenta otra frontera absoluta. Los componentes utilizados en implantes médicos, conectores aeroespaciales y pines electrónicos suelen tener diámetros inferiores a 0,100 pulgadas. Los mandriles de tres mordazas convencionales no pueden sujetar estos microdiámetros sin aplastar el material o provocar un descentramiento severo. Las pinzas suizas sujetan la culata de forma segura detrás del casquillo guía, alimentándola con precisión sin aplicar presión radial destructiva a las superficies acabadas.
Por el contrario, las máquinas suizas se enfrentan a estrictas limitaciones de capacidad máxima de barras. El mecanismo del casquillo guía requiere que la barra pase a través del orificio del husillo. La mayoría de los tornos suizos estándar tienen un diámetro exterior (OD) máximo de 1,25 a 1,5 pulgadas (32 mm a 38 mm). Si bien existen máquinas suizas especializadas para trabajos pesados, cualquier componente que exceda las 2 pulgadas de diámetro pasa automáticamente al torneado convencional, que puede tirar fácilmente palanquillas de más de 10 pulgadas de diámetro.
Los requisitos de precisión dimensional influyen en gran medida en la selección de la máquina. Los centros de torneado suizos mantienen habitualmente tolerancias diametrales de ±0,0001 pulgadas (0,0025 mm) nada más salir de la máquina. La extrema rigidez proporcionada por el casquillo guía, combinada con la estabilidad térmica del entorno de corte, permite una repetibilidad excepcional en miles de piezas. Los operadores pueden configurar la máquina, marcar las compensaciones y confiar en que las dimensiones se mantendrán estables durante todo el turno.
El torneado convencional normalmente tiene tolerancias de alrededor de ±0,0005 pulgadas a ±0,001 pulgadas, según el material, el desgaste de la herramienta y la habilidad del operador. Si bien los tornos convencionales pueden lograr tolerancias más estrictas en piezas cortas y rígidas, tienen dificultades para mantener esas tolerancias en tiradas de producción largas sin ajustes constantes de compensación de herramientas. La expansión térmica de la pieza de trabajo durante pasadas de desbaste intensas también introduce variaciones dimensionales que son difíciles de controlar.
Las capacidades de acabado superficial siguen un patrón similar. Componentes como Los ejes de pistón CNC de alta precisión requieren acabados superficiales de micropulgadas para garantizar un acoplamiento adecuado del sello y evitar el desgaste prematuro en los sistemas hidráulicos. La ausencia de vibración en el torneado suizo permite que las plaquitas de carburo estándar generen acabados tipo espejo, eliminando a menudo la necesidad de operaciones secundarias de rectificado sin centros. El torneado convencional de los mismos ejes probablemente dejaría marcas microscópicas de vibración, lo que requeriría un proceso de rectificado completamente separado para lograr el perfil de superficie requerido.
Los tiempos de preparación de las máquinas dictan la viabilidad económica de las series de producción. Los tornos convencionales son relativamente rápidos de configurar. Un operador puede cambiar las mordazas del portabrocas, cargar un nuevo programa, activar algunas herramientas de torneado estándar y realizar una primera inspección del artículo en una o dos horas. Esto hace que el torneado convencional sea muy económico para la creación de prototipos, lotes pequeños y producción de bajo volumen, donde el tiempo de preparación es una parte importante del tiempo total del trabajo.
El torneado suizo requiere configuraciones muy complejas y que requieren mucho tiempo. El operador debe instalar y ajustar con precisión la tensión del casquillo guía. Este es un paso crítico que dicta el éxito de toda la ejecución. Si la tensión es demasiado fuerte, la barra se atasca y daña la máquina. Si está demasiado floja, la pieza vibra y no pasa la inspección. Además, las configuraciones suizas a menudo implican activar de 15 a 25 herramientas diferentes en múltiples ejes y sincronizar la transferencia entre el husillo principal y el secundario. Una configuración suiza completa puede tardar entre cuatro y ocho horas.
Sin embargo, una vez en funcionamiento, las máquinas suizas dominan la reducción del tiempo de ciclo. La capacidad de realizar operaciones simultáneas reduce drásticamente el tiempo de mecanizado por pieza. El punto de equilibrio del volumen suele producirse en torno a las 1.000 piezas. Para tiradas por debajo de este umbral, el alto costo de instalación del torneado suizo supera el ahorro de tiempo del ciclo. Para tiradas de producción continua de 5.000 o 50.000 piezas, los rápidos tiempos de ciclo y la eficiencia 'hecho en uno' del torneado suizo lo convierten en la opción económica indiscutible.
Característica |
Torneado convencional |
Torneado suizo |
|---|---|---|
Mecanismo de sujeción |
Mandril o pinza (eje Z fijo) |
Buje guía y cabezal deslizante |
Movimiento de herramienta |
ejes X y Z |
Ejes X e Y (El material se mueve en Z) |
Relación máxima L:D |
3:1 (sin soporte de contrapunto) |
20:1+ (desviación cero) |
Tiempo promedio de configuración |
1 a 2 horas |
4 a 8 horas |
Tipo de refrigerante |
Emulsión soluble en agua |
Aceite de corte recto |
Volumen de producción ideal |
Bajo a medio (creación de prototipos hasta 1000) |
Alto (más de 1000 piezas continuas) |
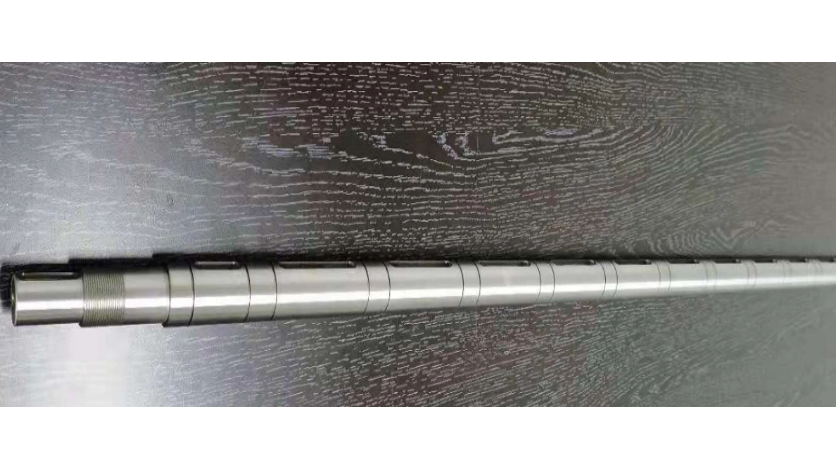
La dependencia mecánica del casquillo guía en el torneado suizo impone requisitos estrictos en materia de materia prima. La barra debe deslizarse continuamente a través del casquillo con una holgura exacta. Si el diámetro de la barra varía, se atascará dentro del buje, provocando accidentes catastróficos en la máquina, o funcionará sin apretar, destruyendo las tolerancias de las piezas y el acabado de la superficie. La holgura entre la barra y el casquillo suele medirse en diezmilésimas de pulgada.
En consecuencia, el mecanizado suizo requiere estrictamente barras rectificadas sin centros, generalmente sujetas a tolerancias dimensionales h8 o h9. Esta materia prima de precisión conlleva un costo superior y a menudo requiere plazos de entrega más largos por parte de los proveedores de metales. Intentar pasar material estándar extruido o laminado en frío a través de un casquillo guía suizo es un camino garantizado al fracaso. Las inconsistencias en la materia prima se traducirán inmediatamente en piezas desechadas.
Los centros de torneado convencionales no presentan tales limitaciones. Debido a que el material se sujeta estáticamente en un mandril, la máquina maneja fácilmente barras irregulares, extruidas o rugosas de calidad inferior. Las mordazas del mandril simplemente se adaptan a la forma irregular y la herramienta de corte mecaniza el diámetro exterior a la dimensión requerida. Esta flexibilidad permite a los fabricantes utilizar materias primas más baratas, lo que reduce significativamente los costos iniciales de la cadena de suministro para piezas que no requieren cinemática suiza.
El mecanizado genera un calor intenso y los dos métodos de torneado gestionan esta dinámica térmica de forma diferente. Las máquinas suizas utilizan casi exclusivamente aceites de corte puros. La función principal de este aceite es proporcionar una lubricidad extrema entre la barra giratoria y el casquillo guía estacionario. Sin esta lubricidad, la fricción provocaría que los materiales se irritaran y se soldaran entre sí. Si bien el aceite puro proporciona una lubricidad superior, disipa el calor más lentamente que los fluidos a base de agua, lo que requiere sistemas especializados de suministro de alta presión para alejar las virutas de la zona de corte.
Los tornos convencionales utilizan emulsiones refrigerantes solubles en agua. Estos fluidos están diseñados para una máxima extracción de calor. Al desbastar diámetros grandes de materiales resistentes como titanio grado 5 o acero inoxidable 17-4 PH, los tornos convencionales generan cargas térmicas masivas. Los refrigerantes solubles en agua inundan la zona de corte, alejando rápidamente el calor del inserto de la herramienta y evitando la deformación térmica de la pieza de trabajo.
Estas estrategias de enfriamiento impactan directamente la vida útil de la herramienta. La combinación de rigidez extrema en el corte y aceites de corte pesados en el mecanizado suizo a menudo extiende significativamente la vida útil de las plaquitas de carburo. La falta de vibración evita el microdesprendimiento del filo. En la producción de gran volumen, esta vida útil prolongada de la herramienta reduce los costos de consumibles y minimiza el tiempo de inactividad de la máquina necesario para los cambios de herramientas. Los operadores pueden hacer funcionar las máquinas suizas durante la noche con la confianza de que las herramientas sobrevivirán hasta la mañana.
Los equipos de ingeniería frecuentemente introducen costos innecesarios al no alinear los diseños de sus componentes con las realidades de la cinemática de las máquinas. Un punto ciego común de DFM es especificar torneado suizo para piezas de diámetro exterior grande simplemente porque el dibujo contiene tolerancias estrictas. Si la pieza supera las 1,5 pulgadas de diámetro, físicamente no cabe en la mayoría de las máquinas suizas estándar, lo que obliga a los proveedores a cotizar el trabajo en equipos convencionales más lentos y con múltiples configuraciones.
Otro error frecuente consiste en no diseñar Piezas metálicas torneadas con torno personalizadas alrededor de tamaños estándar de barras rectificadas sin centros. Si un ingeniero especifica un diámetro exterior máximo de 0,485 pulgadas, el fabricante debe comprar material molido de 0,500 pulgadas y reducir toda la longitud a 0,485 pulgadas. Si el diseño permite que el diámetro exterior máximo permanezca en 0,500 pulgadas, el fabricante puede dejar la barra en bruto intacta en esa superficie, ahorrando un tiempo de ciclo y desgaste de herramientas significativos.
La tolerancia excesiva de dimensiones no críticas también crea riesgos de implementación. La aplicación de una tolerancia general de ±0,0005 pulgadas en todo un dibujo obliga al proveedor a utilizar torneado suizo o rectificado secundario, incluso si la geometría de la pieza es corta y robusta. Los ingenieros deben aislar tolerancias estrictas solo en las superficies de contacto críticas, lo que permite al fabricante la flexibilidad de elegir el método de mecanizado más eficiente para la pieza en general.
Seleccionar el socio de fabricación adecuado requiere mirar más allá de las listas de máquinas básicas. Al examinar a los proveedores en busca de componentes cilíndricos de alta tolerancia, evalúe la antigüedad y la rigidez de sus máquinas herramienta. Las máquinas suizas más antiguas con husillos de bolas desgastados no pueden mantener las tolerancias de micropulgadas necesarias para los componentes médicos o aeroespaciales modernos, independientemente de la habilidad del operador. Necesita socios que calibren periódicamente sus equipos e inviertan en plataformas rígidas y modernas.
Evaluar la disponibilidad de equipos multieje. Un proveedor que opere centros suizos de 7 o 9 ejes puede ejecutar funciones complejas de taladrado transversal, fresado descentrado y ángulos en una sola configuración. Los proveedores limitados a tornos básicos de 3 ejes requerirán operaciones de fresado secundarias, lo que introducirá errores de fijación y aumentará los plazos de entrega. La capacidad de sacar una pieza terminada de la máquina es el objetivo final.
Finalmente, inspeccione sus capacidades de metrología internas. Fabricar componentes de precisión es irrelevante si el proveedor no puede verificar las dimensiones. Asegúrese de que el socio utilice comparadores ópticos, sistemas de visión y máquinas de medición de coordenadas (CMM) capaces de medir hasta el nivel de micras. Un departamento de control de calidad sólido es la única protección contra la recepción de lotes no conformes.
Calcule la relación L:D para todas las funciones torneadas no admitidas en sus dibujos de componentes actuales para identificar candidatos inmediatos para el mecanizado suizo.
Audite las especificaciones de sus materiales para garantizar que los diámetros exteriores máximos se alineen con los tamaños estándar de barras esmeriladas fraccionadas sin centros, eliminando pasos de torneado innecesarios del diámetro exterior.
Envíe sus archivos CAD y dibujos 2D a un socio de fabricación calificado para una revisión técnica de DFM y un análisis exacto del tiempo de ciclo.
Solicite un análisis de volumen de equilibrio a su proveedor para determinar la cantidad de producción exacta donde los tiempos de preparación suizos se compensan con los ahorros de tiempo de ciclo.
R: Los tornos suizos normalmente admiten barras de entre 1,25 y 1,5 pulgadas (32 mm a 38 mm) de diámetro. Si bien algunos tornos suizos especializados y de alta resistencia pueden alcanzar hasta 2 pulgadas, cualquier componente que exceda estas dimensiones requiere físicamente un equipo de torneado CNC convencional.
R: La materia prima debe deslizarse suavemente a través del casquillo guía estacionario con un espacio mínimo y exacto. Las variaciones en el diámetro estándar de la barra extruida hacen que el material se atasque dentro del casquillo o vibre excesivamente, lo que destruye las tolerancias dimensionales y los acabados superficiales.
R: Sí, pero sólo en piezas cortas y rígidas con relaciones longitud-diámetro bajas. En piezas más largas, los tornos convencionales sufren de deflexión radial de la herramienta, lo que hace imposible alcanzar tolerancias de nivel suizo sin depender de operaciones secundarias de rectificado sin centros.
R: Los ejes de precisión frecuentemente exceden una relación longitud-diámetro de 3:1 o incluso 5:1. Esta geometría extrema los convierte en el caso de uso principal para el torneado suizo, ya que el casquillo guía evita la deflexión, asegurando una rectitud y concentricidad absolutas en toda la longitud.
R: Las máquinas suizas requieren tiempos de configuración significativamente más largos debido a la calibración del casquillo guía y a los complejos conjuntos de herramientas multieje. Esto los hace costosos para tiradas cortas pero muy económicos para producción de gran volumen, donde los tiempos de ciclo rápidos compensan rápidamente la inversión inicial en instalación.
R: El torneado suizo a menudo elimina la necesidad de operaciones secundarias. La extrema rigidez del buje guía permite que la máquina mantenga tolerancias estrictas y logre acabados superficiales de micropulgadas en una sola configuración, evitando la necesidad de un rectificado secundario sin centros.


