

Просмотры: 0 Автор: Редактор сайта Время публикации: 23.10.2026 Происхождение: Сайт


Приобретение цилиндрических компонентов с высокими допусками требует согласования геометрии детали с правильной кинематикой обработки. Выбор неправильной архитектуры станка гарантирует снижение качества, задержки второстепенных операций или завышение сроков производства. Использование стандартных токарных станков для обработки сложных, микроразмерных или тонких деталей неизбежно приводит к отклонению инструмента, плохому качеству поверхности и браку. И наоборот, чрезмерные требования к токарной обработке стандартной, толстой геометрии неоправданно усложняют настройку и ограничивают выбор материалов.
Инженерные команды должны оценивать конструкции компонентов с учетом возможностей конкретных машин, чтобы оптимизировать результаты производства. Это руководство устанавливает техническую, основанную на фактических данных основу для оценки того, когда следует выбирать швейцарскую или традиционную токарную обработку. Мы проанализируем соотношение длины и диаметра (L:D), требования к микрообработке и объем производства, чтобы убедиться, что выбранный метод производства соответствует требованиям к размерам и масштабу эксплуатации.
Кинематическая разница: при обычном точении инструмент перемещается вдоль заготовки, тогда как при швейцарском токарном станке заготовка продвигается через направляющую втулку мимо неподвижного инструмента, устраняя отклонение длинных и тонких деталей.
Пороги геометрии: соотношение длины к диаметру (L:D) является основным техническим порогом; детали, соотношение которых превышает 3:1, обычно требуют швейцарской обработки для соблюдения жестких допусков.
Превосходство микрообработки: швейцарская токарная обработка позволяет обрабатывать исключительно маленькие и сложные детали, которые обычные патроны не могут раздавить или не могут надежно захватить.
Экономия объема: традиционная токарная обработка более рентабельна для более коротких деталей большего диаметра и меньших объемов производства благодаря более быстрому времени наладки и меньшей сложности оснастки.
Масштаб производства: Экономика производства во многом зависит от объема производства; Швейцарские станки имеют более высокие затраты на первоначальную настройку, но значительно сокращают время цикла обработки детали в масштабе благодаря одновременным многоосным операциям.
Традиционное точение основано на фундаментальном принципе фиксации заготовки, при котором материал жестко зажимается на одном конце с помощью патрона или цанговой системы. Шпиндель станка вращает материал на высоких скоростях, в то время как режущие инструменты продвигаются вдоль оси Z (длина) и оси X (диаметр), чтобы срезать материал. Для более длинных компонентов операторы задействуют заднюю бабку на противоположном конце заготовки, чтобы обеспечить дополнительную структурную поддержку.
Основное ограничение этой архитектуры заключается в физике радиальных сил резания. Когда режущий инструмент входит в контакт с вращающимся материалом, он создает радиальную силу, которая отталкивает заготовку от вставки инструмента. При обработке неподдерживаемых отрезков эта радиальная сила заставляет материал слегка изгибаться. Этот изгиб, известный в цехах как прогиб, приводит к серьезным производственным дефектам. Отклонение проявляется в виде размерной конусности, при которой диаметр детали увеличивается по мере удаления инструмента от патрона. Это также вызывает гармоническую вибрацию или вибрацию, которая разрушает качество поверхности и ускоряет износ инструмента.
Стандартные токарные станки превосходно справляются с обработкой жестких, толстых деталей, где сила зажима кулачков может надежно удерживать массу заготовки, не деформируя ее. Они предназначены для съема тяжелых материалов и используют большие жесткие режущие инструменты для быстрой черновой обработки заготовок большого диаметра или тяжелых отливок. При оценке Токарные станки с ЧПУ , обычные станки остаются стандартом для компонентов, которые не страдают от отклонений, вызванных консолью. Жесткая установка обеспечивает агрессивную глубину резания, что позволяет быстро обрабатывать прочные сплавы, такие как инконель, или закаленные инструментальные стали.
Швейцарская токарная обработка полностью меняет традиционную кинематическую модель. Вместо того, чтобы материал оставался неподвижным по оси Z во время движения инструмента, сам материал продвигается вперед. Отличительной особенностью токарного станка швейцарского типа является направляющая втулка. Пруток захватывается скользящей передней бабкой, которая проталкивает материал через неподвижную направляющую втулку. Режущие инструменты установлены на сборной пластине, расположенной всего в миллиметрах от торца этой втулки.
Это архитектурное отличие фундаментально меняет физику обработки. Поскольку режущее действие происходит непосредственно рядом с точкой опоры, радиальные силы резания полностью поглощаются направляющей втулкой, а не заготовкой прутка. Материал никогда не имеет возможности гнуться. Это позволяет обрабатывать невероятно длинные и тонкие детали с нулевым отклонением, конусностью или вибрацией. Вы можете повернуть штифт диаметром 0,125 дюйма и длиной 4 дюйма без каких-либо отклонений в размерах от конца к концу.
Современные швейцарские станки оснащены обширным приводным инструментом и независимыми субшпинделями. Такая конфигурация позволяет станку одновременно выполнять операции фрезерования, сверления, нарезания резьбы и токарной обработки. Деталь можно полностью обработать на главном шпинделе, отрезать, перенести на вспомогательный шпиндель и выполнить обратную обработку, в то время как главный шпиндель начинает обработку следующей детали. Эта возможность «сделано в одном» исключает необходимость перемещения деталей во вторичные фрезерные центры. Это значительно сокращает время обработки и устраняет допуски при штабелировании, связанные с установкой нескольких креплений.
Выбор между токарной и традиционной точением начинается с геометрии детали, в частности, соотношения длины и диаметра (L:D). Этот показатель рассчитывается путем деления длины реза без опоры на диаметр материала. В физике механической обработки соотношение 3:1 широко считается порогом обычной устойчивости при точении. Деталь диаметром 1 дюйм, выступающая на 3 дюйма, можно повернуть обычным способом без особых проблем. Однако деталь диаметром 0,25 дюйма, выступающая на 2 дюйма, имеет соотношение L:D 8:1, что будет сильно отклоняться на стандартном токарном станке.
Производство прецизионные детали валов, выточенные на станке с ЧПУ, с соотношением L:D, превышающим 5:1, требуют швейцарской токарной обработки. Попытка обработать эти профили на обычном токарном станке требует сложных люнетов или установок задней бабки, которые часто не могут предотвратить микропрогибы и нарушить концентричность. Швейцарские станки без труда справляются с соотношением L:D 20:1 или выше за один проход, поскольку инструмент никогда не отрезает более чем на несколько тысячных дюйма от жесткой опоры направляющей втулки.
Микрообработка представляет собой еще один абсолютный предел. Компоненты, используемые в медицинских имплантатах, аэрокосмических разъемах и электронных штырях, часто имеют диаметр менее 0,100 дюйма. Обычные трехкулачковые патроны не могут захватывать детали такого микродиаметра, не раздавливая материал и не вызывая сильного биения. Швейцарские цанги надежно удерживают материал за направляющей втулкой, точно подавая его, не оказывая разрушительного радиального давления на готовые поверхности.
И наоборот, швейцарские машины имеют строгие ограничения по максимальной мощности прутка. Механизм направляющей втулки требует, чтобы пруток проходил через отверстие шпинделя. Максимальный внешний диаметр (наружный диаметр) большинства стандартных швейцарских токарных станков составляет от 1,25 до 1,5 дюйма (от 32 до 38 мм). Несмотря на то, что существуют специализированные сверхмощные швейцарские станки, любой компонент диаметром более 2 дюймов автоматически переключается на обычную токарную обработку, которая позволяет легко зажимать заготовки диаметром более 10 дюймов.
Требования к точности размеров сильно влияют на выбор машины. Швейцарские токарные центры обычно поддерживают диаметральные допуски ±0,0001 дюйма (0,0025 мм) прямо со станка. Чрезвычайная жесткость, обеспечиваемая направляющей втулкой, в сочетании с термической стабильностью среды резания обеспечивает исключительную повторяемость при обработке тысяч деталей. Операторы могут настроить машину, задать смещения и быть уверенными, что размеры будут оставаться неизменными на протяжении всей смены.
Традиционное точение обычно имеет допуски от ±0,0005 до ±0,001 дюйма, в зависимости от материала, износа инструмента и навыков оператора. В то время как обычные токарные станки могут обеспечить более жесткие допуски на коротких, жестких деталях, им сложно поддерживать эти допуски при длительных производственных циклах без постоянной регулировки смещения инструмента. Тепловое расширение заготовки во время тяжелых черновых проходов также приводит к отклонениям в размерах, которые трудно контролировать.
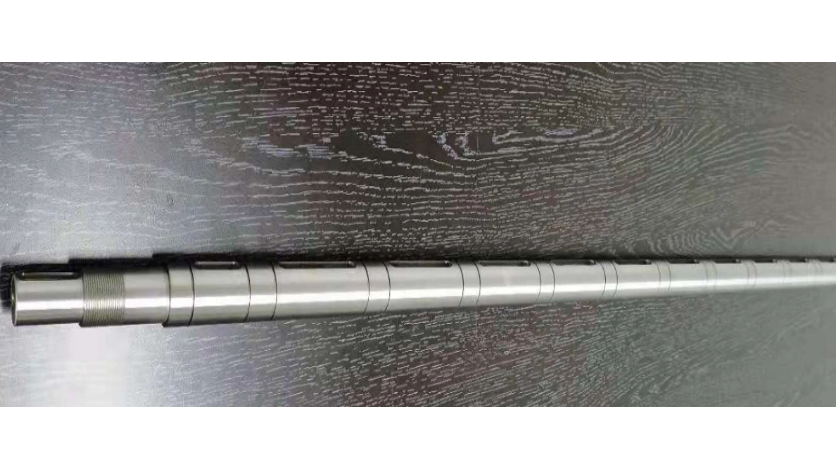
Возможности отделки поверхности следуют аналогичной схеме. Такие компоненты, как Высокоточные поршневые валы с ЧПУ требуют микродюймовой обработки поверхности, чтобы обеспечить правильное зацепление уплотнений и предотвратить преждевременный износ гидравлических систем. Отсутствие вибрации при токарной обработке позволяет стандартным твердосплавным пластинам получать зеркальную поверхность, что часто устраняет необходимость в операциях вторичного бесцентрового шлифования. Обычное точение одних и тех же валов, скорее всего, оставит микроскопические следы вибрации, что потребует совершенно отдельного процесса шлифования для достижения требуемого профиля поверхности.
Время наладки оборудования определяет экономическую рентабельность производства. Обычные токарные станки относительно быстро настраиваются. Оператор может заменить кулачки патрона, загрузить новую программу, приладить несколько стандартных токарных инструментов и провести первую проверку изделия в течение одного-двух часов. Это делает традиционную токарную обработку очень экономичной для прототипирования, небольших партий и мелкосерийного производства, где время наладки составляет значительную часть общего времени работы.
Швейцарская токарная обработка требует очень сложной и трудоемкой настройки. Оператор должен установить и точно отрегулировать натяжение направляющей втулки. Это критический шаг, который определяет успех всего пробега. Если натяжение слишком сильное, стержень заклинивает и повреждает машину. Если он слишком свободен, деталь дребезжит и не проходит проверку. Кроме того, швейцарские установки часто включают в себя подключение от 15 до 25 различных инструментов по нескольким осям и синхронизацию передачи между главным и вспомогательным шпинделем. Полная установка Swiss может занять от четырех до восьми часов.
Однако после запуска швейцарские машины доминируют в сокращении времени цикла. Возможность выполнять одновременные операции значительно сокращает время обработки каждой детали. Точка безубыточности по объему обычно находится в районе 1000 штук. Для операций ниже этого порога высокие затраты на настройку швейцарской токарной обработки перевешивают экономию времени цикла. Для непрерывных производственных циклов в 5000 или 50000 штук короткое время цикла и эффективность «сделано за один раз» швейцарской токарной обработки делают ее бесспорным экономическим выбором.
Особенность |
Традиционное точение |
Швейцарская токарная обработка |
|---|---|---|
Рабочий механизм |
Патрон или цанга (фиксированная ось Z) |
Направляющая втулка и скользящая головка бабки |
Движение инструмента |
Оси X и Z |
Оси X и Y (материал перемещается по Z) |
Максимальное соотношение L:D |
3:1 (без поддержки задней бабки) |
20:1+ (нулевое отклонение) |
Среднее время установки |
от 1 до 2 часов |
от 4 до 8 часов |
Тип охлаждающей жидкости |
Водорастворимая эмульсия |
Масло для прямой резки |
Идеальный объем производства |
От низкого до среднего (прототипирование до 1000) |
Высокая (более 1000 непрерывных деталей) |
Механическая зависимость от направляющей втулки при токарной обработке диктует строгие требования к сырью. Пруток должен непрерывно скользить через втулку с точным зазором. Если диаметр стержня варьируется, он либо заклинит внутри втулки, что приведет к катастрофическому сбою машины, либо будет свободно вращаться, нарушая допуски детали и качество поверхности. Зазор между стержнем и втулкой часто измеряется десятитысячными дюймами.
Следовательно, швейцарская обработка строго требует бесцентровой шлифованной заготовки с размерными допусками h8 или h9. Это прецизионное сырье имеет высокую стоимость и часто требует более длительного времени поставок от поставщиков металла. Попытка пропустить стандартный прессованный или холоднокатаный прокат через швейцарскую направляющую втулку — гарантированный путь к провалу. Несоответствия в сырье немедленно приведут к бракованию деталей.
Обычные токарные станки такими ограничениями не обладают. Поскольку материал статически зажимается в патроне, станок легко обрабатывает некруглые, экструдированные или необработанные прутки более низкого качества. Кулачки патрона просто принимают неправильную форму, а режущий инструмент обрабатывает внешний диаметр до требуемого размера. Такая гибкость позволяет производителям использовать более дешевое сырье, значительно снижая первоначальные затраты в цепочке поставок деталей, не требующих швейцарской кинематики.
При механической обработке выделяется сильное тепло, и два метода токарной обработки по-разному управляют этой тепловой динамикой. В швейцарских станках почти исключительно используются масла для прямой резки. Основная функция этого масла — обеспечение превосходной смазывающей способности между вращающейся штангой и неподвижной направляющей втулкой. Без этой смазывающей способности трение привело бы к истиранию и сварке материалов. Хотя прямое масло обеспечивает превосходную смазывающую способность, оно рассеивает тепло медленнее, чем жидкости на водной основе, поэтому требуются специальные системы подачи под высоким давлением для удаления стружки из зоны резания.
В обычных токарных станках используются водорастворимые эмульсии охлаждающей жидкости. Эти жидкости предназначены для максимального отвода тепла. При черновой обработке твердых материалов большого диаметра, таких как титан марки 5 или нержавеющая сталь 17-4 PH, обычные токарные станки создают огромные тепловые нагрузки. Водорастворимые охлаждающие жидкости заполняют зону резания, быстро отводя тепло от вставки инструмента и предотвращая термическую деформацию заготовки.
Эти стратегии охлаждения напрямую влияют на срок службы инструмента. Сочетание чрезвычайной жесткости резания и тяжелых смазочно-охлаждающих жидкостей при швейцарской обработке часто значительно продлевает срок службы твердосплавных пластин. Отсутствие вибрации предотвращает появление микросколов на режущей кромке. При крупносерийном производстве увеличенный срок службы инструмента снижает затраты на расходные материалы и сводит к минимуму время простоя станка, необходимое для замены инструмента. Операторы могут отключать швейцарские машины на ночь, будучи уверенными, что инструменты прослужат до утра.
Инженерные группы часто приводят к ненужным затратам, поскольку не могут привести конструкции своих компонентов в соответствие с реалиями кинематики машин. Распространенной слепой точкой DFM является точение токарной обработки для деталей с большим внешним диаметром просто потому, что чертеж содержит жесткие допуски. Если диаметр детали превышает 1,5 дюйма, она физически не подходит для большинства стандартных швейцарских станков, что вынуждает поставщиков назначать работу на более медленном обычном оборудовании с несколькими настройками.
Другая частая ошибка связана с неспособностью спроектировать Токарный станок на заказ вытачивал металлические детали по стандартным размерам бесцентровых шлифованных стержней. Если инженер указывает максимальный внешний диаметр 0,485 дюйма, производитель должен приобрести шлифованную заготовку диаметром 0,500 дюйма и уменьшить всю длину до 0,485 дюйма. Если конструкция позволяет максимальному внешнему диаметру оставаться на уровне 0,500 дюйма, производитель может оставить необработанный пруток нетронутым на этой поверхности, что существенно экономит время цикла и снижает износ инструмента.
Чрезмерная толерантность к некритическим параметрам также создает риски реализации. Применение допусков ±0,0005 дюйма по всему чертежу вынуждает поставщика использовать швейцарскую токарную обработку или вторичное шлифование, даже если геометрия детали короткая и толстая. Инженеры должны изолировать жесткие допуски только на критические сопрягаемые поверхности, что дает производителю возможность гибко выбирать наиболее эффективный метод обработки всей детали.
Чтобы выбрать подходящего партнера-производителя, необходимо выйти за рамки базовых списков машин. При проверке поставщиков цилиндрических компонентов с высокими допусками оцените возраст и жесткость их станков. Старые швейцарские машины с изношенными ШВП не могут обеспечить допуски в микродюймы, необходимые для современных аэрокосмических или медицинских компонентов, независимо от квалификации оператора. Вам нужны партнеры, которые регулярно калибруют свое оборудование и инвестируют в надежные современные платформы.
Оценить наличие многоосного оборудования. Поставщик, использующий 7- или 9-осевые швейцарские центры, может выполнять сложное поперечное сверление, фрезерование со смещением от центра и угловые элементы за одну установку. Поставщикам, ограниченным базовыми трехосными токарными станками, потребуются операции вторичного фрезерования, что приводит к ошибкам в креплении и увеличению сроков выполнения заказов. Конечная цель — возможность выбросить готовую деталь из станка.
Наконец, проверьте их собственные метрологические возможности. Точность изготовления компонентов не имеет значения, если поставщик не может проверить размеры. Убедитесь, что партнер использует оптические компараторы, системы технического зрения и координатно-измерительные машины (КИМ), способные проводить измерения до микронного уровня. Надежный отдел контроля качества является единственной защитой от получения несоответствующих партий.
Рассчитайте соотношение L:D для всех неподдерживаемых токарных элементов на текущих чертежах компонентов, чтобы определить непосредственных кандидатов на швейцарскую обработку.
Проверьте спецификации материалов, чтобы убедиться, что максимальные внешние диаметры соответствуют стандартным размерам дробных бесцентровых шлифованных стержней, исключая ненужные проходы токарной обработки наружного диаметра.
Отправьте файлы САПР и 2D-чертежи квалифицированному партнеру-производителю для технической проверки DFM и точного анализа времени цикла.
Запросите у своего поставщика анализ объема безубыточности, чтобы определить точный объем производства, при котором время наладки в Швейцарии компенсируется экономией времени цикла.
Ответ: Швейцарские токарные станки обычно рассчитаны на прутки диаметром от 1,25 до 1,5 дюймов (от 32 до 38 мм). Хотя некоторые специализированные сверхмощные токарные станки могут достигать размера до 2 дюймов, для любого компонента, превышающего эти размеры, физически требуется обычное токарное оборудование с ЧПУ.
Ответ: Сырье должно плавно скользить через неподвижную направляющую втулку с точным минимальным зазором. Изменения стандартного диаметра экструдированного стержня приводят к тому, что материал либо застревает внутри втулки, либо вызывает чрезмерную вибрацию, что нарушает допуски на размеры и качество поверхности.
О: Да, но только для коротких, жестких деталей с низким соотношением длины к диаметру. При обработке более длинных деталей обычные токарные станки страдают от радиального отклонения инструмента, что делает невозможным достижение допусков швейцарского уровня без использования операций вторичного бесцентрового шлифования.
Ответ: Соотношение длины к диаметру прецизионных валов часто превышает 3:1 или даже 5:1. Такая экстремальная геометрия делает их основным вариантом использования для токарной обработки, поскольку направляющая втулка предотвращает отклонение, обеспечивая абсолютную прямолинейность и концентричность по всей длине.
Ответ: Швейцарские станки требуют значительно больше времени на настройку из-за калибровки направляющей втулки и сложного многоосного набора инструментов. Это делает их дорогими для небольших тиражей, но очень экономичными для крупносерийного производства, где быстрое время цикла быстро окупает первоначальные инвестиции в установку.
Ответ: Швейцарская токарная обработка часто устраняет необходимость во вторичных операциях. Чрезвычайная жесткость направляющей втулки позволяет станку выдерживать жесткие допуски и достигать микродюймовой чистоты поверхности за одну установку, минуя необходимость вторичного бесцентрового шлифования.


