

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.10.2026 Herkunft: Website


Die Beschaffung zylindrischer Komponenten mit hohen Toleranzen erfordert die Ausrichtung der Teilegeometrie auf die richtige Bearbeitungskinematik. Die Wahl der falschen Maschinenarchitektur garantiert eine beeinträchtigte Qualität, Verzögerungen im Sekundärbetrieb oder überhöhte Produktionszeiten. Der Verzicht auf herkömmliche Standarddrehmaschinen für komplexe, mikrogroße oder schlanke Teile führt unweigerlich zu Werkzeugablenkungen, schlechter Oberflächengüte und Ausschussläufen. Umgekehrt verkompliziert eine übermäßige Spezifizierung des Swiss-Drehens für Standard-Stout-Geometrien die Einrichtung unnötig und schränkt die Materialauswahl ein.
Entwicklungsteams müssen Komponentendesigns anhand spezifischer Maschinenfunktionen bewerten, um die Fertigungsergebnisse zu optimieren. Dieser Leitfaden stellt einen technischen, evidenzbasierten Rahmen für die Beurteilung dar, wann das Schweizer Drehen im Vergleich zum konventionellen Drehen sinnvoll ist. Wir analysieren die Längen-zu-Durchmesser-Verhältnisse (L:D), die Anforderungen an die Mikrobearbeitung und das Produktionsvolumen, um sicherzustellen, dass die gewählte Fertigungsmethode mit den Maßanforderungen und dem Betriebsmaßstab übereinstimmt.
Kinematischer Unterschied: Beim konventionellen Drehen wird das Werkzeug entlang des Werkstücks bewegt, während das Schweizer Drehen das Werkstück durch eine Führungsbuchse an stationären Werkzeugen vorbeibewegt, wodurch eine Durchbiegung bei langen, schlanken Bauteilen vermieden wird.
Geometrieschwellenwerte: Das Verhältnis von Länge zu Durchmesser (L:D) ist der primäre technische Schwellenwert; Teile mit einem Verhältnis von mehr als 3:1 erfordern in der Regel eine Schweizer Bearbeitung, um enge Toleranzen einzuhalten.
Überlegenheit bei der Mikrobearbeitung: Das Schweizer Drehen ist einzigartig in der Lage, außergewöhnlich kleine, komplizierte Teile zu bearbeiten, die herkömmliche Spannfutter zerdrücken oder nicht sicher greifen würden.
Volumenökonomie: Konventionelles Drehen ist bei kürzeren Teilen mit größerem Durchmesser und geringeren Produktionsmengen aufgrund schnellerer Rüstzeiten und geringerer Werkzeugkomplexität kostengünstiger.
Produktionsmaßstab: Die Produktionsökonomie hängt stark vom Produktionsvolumen ab; Swiss-Maschinen haben höhere Ersteinrichtungskosten, aber aufgrund der gleichzeitigen Mehrachsenoperationen im großen Maßstab deutlich geringere Zykluszeiten pro Teil.
Konventionelles Drehen basiert auf einem grundlegenden Prinzip der Werkstückspannung, bei dem das Material an einem Ende mithilfe eines Spannfutters oder Spannzangensystems fest eingespannt wird. Die Maschinenspindel dreht das Material mit hoher Geschwindigkeit, während die Schneidwerkzeuge entlang der Z-Achse (Länge) und der X-Achse (Durchmesser) vorrücken, um Material abzuscheren. Bei längeren Bauteilen greift der Bediener am gegenüberliegenden Ende des Werkstücks auf einen Reitstock, um für zusätzliche strukturelle Unterstützung zu sorgen.
Die Hauptbeschränkung dieser Architektur liegt in der Physik der radialen Schnittkräfte. Wenn das Schneidwerkzeug mit dem Spinnmaterial in Kontakt kommt, erzeugt es eine radiale Kraft, die das Werkstück vom Werkzeugeinsatz wegdrückt. Bei der Bearbeitung freitragender Längen führt diese Radialkraft zu einer leichten Biegung des Materials. Diese Biegung, in der Werkstatt als Durchbiegung bezeichnet, führt zu schwerwiegenden Herstellungsfehlern. Die Durchbiegung äußert sich in einer Maßverjüngung, bei der der Durchmesser des Teils zunimmt, je weiter sich das Werkzeug vom Spannfutter entfernt. Außerdem werden harmonische Vibrationen oder Rattern induziert, die die Oberflächenbeschaffenheit zerstören und den Werkzeugverschleiß beschleunigen.
Standarddrehmaschinen eignen sich hervorragend für die Bearbeitung starrer, stabiler Bauteile, bei denen die Klemmkraft der Backen die Masse des Knüppels sicher halten kann, ohne ihn zu verformen. Sie sind für hohe Materialabtragsraten ausgelegt und verwenden große, starre Schneidwerkzeuge, um Formen aus Stangenmaterial mit großem Durchmesser oder schweren Gussteilen schnell auszufräsen. Bei der Bewertung Beim CNC-Drehen von Teilen bleiben herkömmliche Maschinen der Standard für Komponenten, die nicht unter durch Ausleger verursachter Durchbiegung leiden. Der starre Aufbau ermöglicht aggressive Schnitttiefen, wodurch zähe Legierungen wie Inconel oder gehärtete Werkzeugstähle schnell bearbeitet werden können.
Das Schweizer Drehen kehrt das herkömmliche kinematische Modell vollständig um. Anstatt dass das Material während der Bewegung des Werkzeugs in der Z-Achse stationär bleibt, bewegt sich das Material selbst vor. Das charakteristische Merkmal einer Langdrehmaschine ist die Führungsbuchse. Das Stangenmaterial wird von einem verschiebbaren Spindelstock erfasst, der das Material durch eine stationäre Führungsbuchse schiebt. Die Schneidwerkzeuge sind auf einer Montageplatte montiert, die nur wenige Millimeter von der Stirnfläche dieser Buchse entfernt ist.
Dieser architektonische Unterschied verändert die Bearbeitungsphysik grundlegend. Da der Schneidvorgang unmittelbar neben dem Auflagepunkt erfolgt, werden die radialen Schnittkräfte vollständig von der Führungsbuchse und nicht vom Stangenmaterial absorbiert. Das Material hat nie die Möglichkeit, sich zu biegen. Dies ermöglicht die Bearbeitung von unglaublich langen, schlanken Bauteilen ohne Durchbiegung, Konizität oder Rattern. Sie können einen Stift mit einem Durchmesser von 0,125 Zoll und einer Länge von 4 Zoll ohne Maßabweichung von Ende zu Ende drehen.
Moderne Schweizer Maschinen integrieren umfangreiche angetriebene Werkzeuge und unabhängige Gegenspindeln. Durch diese Konfiguration kann die Maschine gleichzeitig Fräs-, Bohr-, Gewindeschneid- und Drehvorgänge ausführen. Ein Teil kann auf der Hauptspindel vollständig bearbeitet, abgeschnitten, auf die Gegenspindel übertragen und rückbearbeitet werden, während die Hauptspindel mit dem nächsten Teil beginnt. Durch diese „Done-in-One“-Funktion entfällt die Notwendigkeit, Teile zu sekundären Fräszentren zu bewegen. Es reduziert die Bearbeitungszeit drastisch und eliminiert die Stapeltoleranzen, die mit mehreren Spannvorrichtungen verbunden sind.
Die Entscheidung zwischen Schweizer und konventionellem Drehen beginnt mit der Teilegeometrie, insbesondere dem Verhältnis von Länge zu Durchmesser (L:D). Diese Metrik wird berechnet, indem die nicht unterstützte Länge des Schnitts durch den Durchmesser des Materials geteilt wird. In der Zerspanungsphysik gilt ein Verhältnis von 3:1 weithin als Schwelle für die konventionelle Drehstabilität. Ein Teil mit einem Durchmesser von 1 Zoll, das 3 Zoll übersteht, kann auf herkömmliche Weise ohne nennenswerte Probleme gedreht werden. Allerdings hat ein Teil mit einem Durchmesser von 0,25 Zoll und einem Vorsprung von 2 Zoll ein L:D-Verhältnis von 8:1, was auf einer Standarddrehmaschine zu einer starken Verformung führt.
Herstellung Präzisions-CNC-gedrehte Wellenteile mit L:D-Verhältnissen von mehr als 5:1 erfordern Schweizer Drehen. Der Versuch, diese Profile auf einer herkömmlichen Drehmaschine zu bearbeiten, erfordert komplexe Lünetten oder Reitstockaufbauten, die oft nicht in der Lage sind, Mikrodurchbiegungen zu verhindern und die Konzentrizität zu beeinträchtigen. Swiss-Maschinen bewältigen mühelos L:D-Verhältnisse von 20:1 oder höher in einem einzigen Durchgang, da das Werkzeug nie mehr als ein paar Tausendstel Zoll von der starren Halterung der Führungsbuchse entfernt schneidet.
Die Mikrobearbeitung stellt eine weitere absolute Grenze dar. Komponenten, die in medizinischen Implantaten, Steckverbindern für die Luft- und Raumfahrt und elektronischen Stiften verwendet werden, weisen häufig Durchmesser unter 0,100 Zoll auf. Herkömmliche Dreibackenfutter können diese Mikrodurchmesser nicht greifen, ohne das Material zu zerdrücken oder einen starken Rundlauffehler zu verursachen. Schweizer Spannzangen halten das Material sicher hinter der Führungsbuchse und führen es präzise zu, ohne zerstörerischen Radialdruck auf die bearbeiteten Oberflächen auszuüben.
Umgekehrt unterliegen Schweizer Maschinen strengen Beschränkungen der maximalen Stangenkapazität. Der Führungsbuchsenmechanismus erfordert, dass das Stangenmaterial durch die Spindelbohrung geführt wird. Die meisten Standard-Schweizer Drehmaschinen erreichen einen maximalen Außendurchmesser (AD) von 1,25 Zoll bis 1,5 Zoll (32 mm bis 38 mm). Zwar gibt es spezielle Schweizer Hochleistungsmaschinen, aber jedes Bauteil mit einem Durchmesser von mehr als 2 Zoll wird automatisch standardmäßig auf konventionelles Drehen umgestellt, mit dem problemlos Knüppel mit einem Durchmesser von mehr als 10 Zoll eingespannt werden können.
Maßhaltigkeitsanforderungen haben großen Einfluss auf die Maschinenauswahl. Schweizer Drehzentren halten routinemäßig diametrale Toleranzen von ±0,0001 Zoll (0,0025 mm) direkt ab der Maschine ein. Die extreme Steifigkeit der Führungsbuchse ermöglicht in Kombination mit der thermischen Stabilität der Schneidumgebung eine außergewöhnliche Wiederholgenauigkeit bei Tausenden von Teilen. Bediener können die Maschine einstellen, die Versätze einstellen und darauf vertrauen, dass die Abmessungen während der gesamten Schicht konstant bleiben.
Beim konventionellen Drehen liegen die Toleranzen in der Regel bei etwa ±0,0005 Zoll bis ±0,001 Zoll, abhängig vom Material, dem Werkzeugverschleiß und den Fähigkeiten des Bedieners. Während herkömmliche Drehmaschinen bei kurzen, starren Teilen engere Toleranzen erreichen können, haben sie Schwierigkeiten, diese Toleranzen bei langen Produktionsläufen ohne ständige Anpassung des Werkzeugversatzes einzuhalten. Die Wärmeausdehnung des Werkstücks bei schweren Schruppdurchgängen führt außerdem zu Maßabweichungen, die schwer zu kontrollieren sind.
Die Möglichkeiten zur Oberflächenveredelung folgen einem ähnlichen Muster. Komponenten wie Hochpräzise CNC-Kolbenwellen erfordern eine Oberflächengüte im Mikrozollbereich, um einen ordnungsgemäßen Dichtungseingriff zu gewährleisten und vorzeitigen Verschleiß in Hydrauliksystemen zu verhindern. Da es beim Langdrehen keine Vibrationen gibt, können Standard-Hartmetalleinsätze spiegelähnliche Oberflächen erzeugen, sodass häufig keine sekundären spitzenlosen Schleifvorgänge erforderlich sind. Konventionelles Drehen derselben Wellen würde wahrscheinlich mikroskopisch kleine Rattermarken hinterlassen, was einen völlig separaten Schleifprozess erforderlich machen würde, um das erforderliche Oberflächenprofil zu erreichen.
Die Rüstzeiten der Maschinen bestimmen die Wirtschaftlichkeit von Produktionsläufen. Herkömmliche Drehmaschinen sind relativ schnell einzurichten. Ein Bediener kann innerhalb von ein bis zwei Stunden die Spannbacken wechseln, ein neues Programm laden, einige Standard-Drehwerkzeuge ansetzen und eine Erstmusterprüfung durchführen. Dies macht das konventionelle Drehen äußerst wirtschaftlich für die Prototypenherstellung, Kleinserien und Kleinserienfertigung, bei denen die Rüstzeit einen erheblichen Teil der gesamten Auftragszeit ausmacht.
Das Langdrehen erfordert hochkomplexe und zeitaufwändige Einstellungen. Der Bediener muss die Führungsbuchsenspannung installieren und genau einstellen. Dies ist ein entscheidender Schritt, der den Erfolg des gesamten Laufs bestimmt. Bei zu starker Spannung blockiert die Stange und beschädigt die Maschine. Wenn es zu locker ist, klappert das Teil und besteht die Prüfung nicht. Darüber hinaus erfordern Schweizer Setups oft den Einsatz von 15 bis 25 verschiedenen Werkzeugen über mehrere Achsen und die Synchronisierung der Übergabe zwischen Haupt- und Gegenspindel. Eine vollständige Schweizer Einrichtung kann vier bis acht Stunden dauern.
Sobald sie jedoch in Betrieb sind, dominieren Schweizer Maschinen bei der Zykluszeitverkürzung. Die Möglichkeit, gleichzeitige Vorgänge durchzuführen, verkürzt die Bearbeitungszeit pro Teil drastisch. Der Volumen-Breakeven-Punkt liegt typischerweise bei etwa 1.000 Stück. Bei Läufen unterhalb dieses Schwellenwerts überwiegen die hohen Rüstkosten des Langdrehens die Zykluszeiteinsparungen. Für kontinuierliche Produktionsläufe von 5.000 oder 50.000 Stück machen die schnellen Zykluszeiten und die „Done-in-one“-Effizienz das Schweizer Drehen zur unbestrittenen wirtschaftlichen Wahl.
Besonderheit |
Konventionelles Drehen |
Schweizer Drehen |
|---|---|---|
Werkstückhaltemechanismus |
Spannfutter oder Spannzange (feste Z-Achse) |
Führungsbuchse und verschiebbarer Spindelstock |
Werkzeugbewegung |
X- und Z-Achse |
X- und Y-Achsen (Material bewegt sich in Z) |
Max. L:D-Verhältnis |
3:1 (ohne Reitstockunterstützung) |
20:1+ (Null Durchbiegung) |
Durchschnittliche Einrichtungszeit |
1 bis 2 Stunden |
4 bis 8 Stunden |
Kühlmitteltyp |
Wasserlösliche Emulsion |
Gerades Schneidöl |
Ideales Produktionsvolumen |
Niedrig bis mittel (Prototyping bis 1.000) |
Hoch (mehr als 1.000 fortlaufende Teile) |
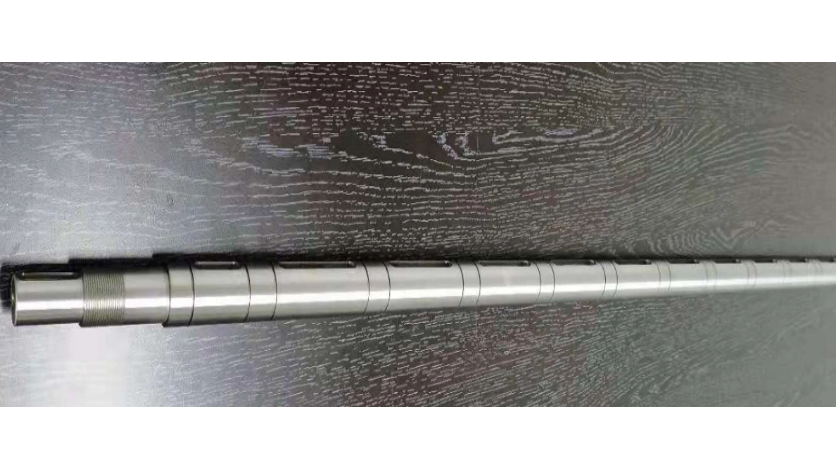
Die mechanische Abhängigkeit von der Führungsbuchse beim Langdrehen erfordert strenge Anforderungen an das Rohmaterial. Das Stangenmaterial muss kontinuierlich und mit exaktem Spiel durch die Buchse gleiten. Wenn sich der Stangendurchmesser ändert, verklemmt sich die Stange entweder in der Buchse, was zu katastrophalen Maschinenausfällen führt, oder sie läuft lose, wodurch die Toleranzen der Teile und die Oberflächenbeschaffenheit beeinträchtigt werden. Der Abstand zwischen der Stange und der Buchse wird oft in Zehntausendstel Zoll gemessen.
Folglich erfordert die Schweizer Bearbeitung unbedingt spitzenlos geschliffenes Stangenmaterial, das typischerweise den Maßtoleranzen h8 oder h9 entspricht. Dieses Präzisionsrohmaterial ist mit hohen Kosten verbunden und erfordert oft längere Vorlaufzeiten von Metalllieferanten. Der Versuch, standardmäßiges extrudiertes oder kaltgewalztes Material durch eine Schweizer Führungsbuchse zu führen, führt garantiert zum Scheitern. Die Unstimmigkeiten im Rohmaterial führen sofort zu Ausschussteilen.
Herkömmliche Drehzentren weisen keine derartigen Einschränkungen auf. Da das Material statisch in einem Spannfutter eingespannt wird, kann die Maschine problemlos unrunde, extrudierte oder minderwertige Rohmaterialien verarbeiten. Die Spannbacken passen sich einfach der unregelmäßigen Form an und das Schneidwerkzeug bearbeitet den Außendurchmesser auf die erforderliche Abmessung. Diese Flexibilität ermöglicht es Herstellern, günstigere Rohstoffe zu verwenden, wodurch die Vorlaufkosten in der Lieferkette für Teile, die keine Swiss-Kinematik erfordern, erheblich gesenkt werden.
Bei der Bearbeitung entsteht starke Hitze, und die beiden Drehverfahren bewältigen diese thermische Dynamik unterschiedlich. Schweizer Maschinen verwenden fast ausschließlich reine Schneidöle. Die Hauptfunktion dieses Öls besteht darin, für extreme Schmierfähigkeit zwischen dem rotierenden Stangenmaterial und der stationären Führungsbuchse zu sorgen. Ohne diese Schmierfähigkeit würde die Reibung dazu führen, dass die Materialien festfressen und miteinander verschweißen. Während reines Öl eine hervorragende Schmierfähigkeit bietet, leitet es die Wärme langsamer ab als Flüssigkeiten auf Wasserbasis, sodass spezielle Hochdruck-Zufuhrsysteme erforderlich sind, um die Späne aus der Schneidzone zu entfernen.
Herkömmliche Drehmaschinen verwenden wasserlösliche Kühlmittelemulsionen. Diese Flüssigkeiten sind auf maximale Wärmeentnahme ausgelegt. Beim Schruppen großer Durchmesser von zähen Materialien wie Titan Grad 5 oder 17-4 PH-Edelstahl erzeugen herkömmliche Drehmaschinen enorme thermische Belastungen. Wasserlösliche Kühlmittel durchfluten die Schneidzone, leiten die Wärme schnell vom Werkzeugeinsatz ab und verhindern eine thermische Verformung des Werkstücks.
Diese Kühlstrategien wirken sich direkt auf die Werkzeuglebensdauer aus. Die Kombination aus extremer Steifigkeit am Schnitt und schweren Schneidölen bei der Schweizer Bearbeitung verlängert die Lebensdauer von Hartmetalleinsätzen oft erheblich. Die fehlende Vibration verhindert Mikroausbrüche an der Schneide. In der Großserienproduktion reduziert diese verlängerte Werkzeuglebensdauer die Kosten für Verbrauchsmaterialien und minimiert die Maschinenstillstandszeit, die für Werkzeugwechsel erforderlich ist. Bediener können Swiss-Maschinen über Nacht ohne Licht laufen lassen und sich darauf verlassen, dass die Werkzeuge bis zum Morgen überleben.
Entwicklungsteams verursachen häufig unnötige Kosten, weil sie ihre Komponentenkonstruktionen nicht an die Realität der Maschinenkinematik anpassen. Ein häufiger blinder Fleck bei DFM besteht darin, das Schweizer Drehen für Teile mit großem Außendurchmesser zu spezifizieren, einfach weil die Zeichnung enge Toleranzen enthält. Wenn das Teil einen Durchmesser von mehr als 1,5 Zoll hat, passt es physisch nicht in die meisten Standard-Schweizer Maschinen, was die Lieferanten dazu zwingt, den Job auf langsameren, konventionellen Multi-Setup-Geräten anzubieten.
Ein weiterer häufiger Fehler ist das Versäumnis, etwas zu entwerfen Kundenspezifische Drehteile aus Metall rund um standardmäßige spitzenlos geschliffene Stangengrößen. Wenn ein Ingenieur einen maximalen Außendurchmesser von 0,485 Zoll angibt, muss der Hersteller geschliffenes Material mit 0,500 Zoll kaufen und die gesamte Länge auf 0,485 Zoll reduzieren. Wenn die Konstruktion zulässt, dass der maximale Außendurchmesser bei 0,500 Zoll bleibt, kann der Hersteller das rohe Stangenmaterial auf dieser Oberfläche unberührt lassen, wodurch erhebliche Zykluszeit und Werkzeugverschleiß eingespart werden.
Auch eine Übertoleranz unkritischer Dimensionen birgt Umsetzungsrisiken. Die Anwendung einer Pauschaltoleranz von ±0,0005 Zoll über die gesamte Zeichnung zwingt den Lieferanten dazu, Schweizer Drehen oder Sekundärschleifen zu verwenden, selbst wenn die Teilegeometrie kurz und kräftig ist. Ingenieure müssen enge Toleranzen nur für kritische Passflächen isolieren, um dem Hersteller die Flexibilität zu geben, die effizienteste Bearbeitungsmethode für das Gesamtteil zu wählen.
Die Auswahl des richtigen Fertigungspartners erfordert einen Blick über die grundlegenden Maschinenlisten hinaus. Bewerten Sie bei der Überprüfung von Lieferanten für zylindrische Komponenten mit hohen Toleranzen das Alter und die Steifigkeit ihrer Werkzeugmaschinen. Ältere Schweizer Maschinen mit abgenutzten Kugelumlaufspindeln können die für moderne Luft- und Raumfahrt- oder Medizinkomponenten erforderlichen Mikrozoll-Toleranzen nicht einhalten, unabhängig von den Fähigkeiten des Bedieners. Sie brauchen Partner, die ihre Geräte regelmäßig kalibrieren und in stabile, moderne Plattformen investieren.
Bewerten Sie die Verfügbarkeit von Mehrachsengeräten. Ein Zulieferer, der 7-Achsen- oder 9-Achsen-Schwenkzentren betreibt, kann komplexe Querbohrungen, außermittige Fräsarbeiten und Winkelfunktionen in einer einzigen Aufspannung ausführen. Zulieferer, die sich auf einfache 3-Achsen-Drehmaschinen beschränken, müssen sekundäre Fräsvorgänge durchführen, was zu Spannfehlern führt und die Durchlaufzeiten verlängert. Das ultimative Ziel ist die Fähigkeit, ein fertiges Teil vollständig von der Maschine fallen zu lassen.
Überprüfen Sie abschließend die hauseigenen Messmöglichkeiten. Die Herstellung von Präzisionsbauteilen ist unerheblich, wenn der Lieferant die Abmessungen nicht überprüfen kann. Stellen Sie sicher, dass der Partner optische Komparatoren, Bildverarbeitungssysteme und Koordinatenmessgeräte (KMGs) verwendet, die Messungen im Mikrometerbereich durchführen können. Eine robuste Qualitätskontrollabteilung ist der einzige Schutz vor dem Erhalt fehlerhafter Chargen.
Berechnen Sie das L:D-Verhältnis für alle nicht unterstützten Drehelemente in Ihren aktuellen Komponentenzeichnungen, um unmittelbare Kandidaten für die Schweizer Bearbeitung zu identifizieren.
Überprüfen Sie Ihre Materialspezifikationen, um sicherzustellen, dass die maximalen Außendurchmesser mit den Standardgrößen des fraktionierten spitzenlos geschliffenen Stangenmaterials übereinstimmen und unnötige Außendrehdurchgänge vermieden werden.
Senden Sie Ihre CAD-Dateien und 2D-Zeichnungen an einen qualifizierten Fertigungspartner für eine technische DFM-Überprüfung und eine genaue Zykluszeitanalyse.
Fordern Sie bei Ihrem Lieferanten eine Breakeven-Volumenanalyse an, um die genaue Produktionsmenge zu ermitteln, bei der die Rüstzeiten in der Schweiz durch Zykluszeiteinsparungen ausgeglichen werden.
A: Schweizer Drehmaschinen verarbeiten typischerweise Stangenmaterial mit einem Durchmesser zwischen 1,25 und 1,5 Zoll (32 mm bis 38 mm). Während einige spezialisierte Hochleistungsdrehmaschinen bis zu 2 Zoll erreichen können, erfordert jedes Bauteil, das physisch diese Abmessungen überschreitet, eine herkömmliche CNC-Drehausrüstung.
A: Das Rohmaterial muss reibungslos und mit minimalem Spiel durch die stationäre Führungsbuchse gleiten. Schwankungen im standardmäßigen Strangpressstangendurchmesser führen dazu, dass sich das Material entweder in der Buchse verklemmt oder übermäßig vibriert, wodurch Maßtoleranzen und Oberflächengüten zerstört werden.
A: Ja, aber nur bei kurzen, starren Teilen mit geringem Verhältnis von Länge zu Durchmesser. Bei längeren Teilen kommt es bei herkömmlichen Drehmaschinen zu einer radialen Werkzeugablenkung, sodass Toleranzen auf Schweizer Niveau nicht ohne sekundäre spitzenlose Schleifvorgänge erreicht werden können.
A: Präzisionswellen überschreiten häufig ein Längen-zu-Durchmesser-Verhältnis von 3:1 oder sogar 5:1. Diese extreme Geometrie macht sie zum Hauptanwendungsfall für Langdrehen, da die Führungsbuchse eine Durchbiegung verhindert und so absolute Geradheit und Konzentrizität über die gesamte Länge gewährleistet.
A: Schweizer Maschinen erfordern aufgrund der Kalibrierung der Führungsbuchsen und komplexer mehrachsiger Werkzeuganordnungen deutlich längere Rüstzeiten. Dies macht sie für kleine Auflagen teuer, für die Großserienproduktion jedoch äußerst wirtschaftlich, da schnelle Zykluszeiten die anfänglichen Einrichtungsinvestitionen schnell ausgleichen.
A: Beim Schweizer Drehen sind häufig keine weiteren Bearbeitungsschritte erforderlich. Die extreme Steifigkeit der Führungsbuchse ermöglicht es der Maschine, enge Toleranzen einzuhalten und Oberflächengüten im Mikrozollbereich in einer einzigen Aufspannung zu erzielen, ohne dass ein sekundäres spitzenloses Schleifen erforderlich ist.


