

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-23 Origine : Site


L'approvisionnement en composants cylindriques à haute tolérance nécessite d'aligner la géométrie de la pièce avec la cinématique d'usinage correcte. La sélection d’une mauvaise architecture de machine garantit une qualité compromise, des retards d’opérations secondaires ou des temps de production gonflés. Utiliser par défaut des tours conventionnels standards pour des pièces complexes, de petite taille ou minces entraîne inévitablement une déviation de l'outil, une mauvaise finition de surface et des tirages abandonnés. À l’inverse, trop spécifier le tournage suisse pour des géométries standard et robustes complique inutilement les réglages et restreint les choix de matériaux.
Les équipes d'ingénierie doivent évaluer la conception des composants par rapport aux capacités spécifiques de la machine afin d'optimiser les résultats de fabrication. Ce guide établit un cadre technique fondé sur des données probantes pour évaluer quand spécifier le tournage suisse par rapport au tournage conventionnel. Nous analyserons les rapports longueur/diamètre (L:D), les exigences de micro-usinage et le volume de production pour garantir que la méthode de fabrication choisie est conforme aux exigences dimensionnelles et à l'échelle opérationnelle.
Différence cinématique : le tournage conventionnel déplace l'outil le long de la pièce, tandis que le tournage suisse fait avancer la pièce à travers une bague de guidage au-delà de l'outillage stationnaire, éliminant ainsi la déviation des composants longs et minces.
Seuils géométriques : le rapport longueur/diamètre (L:D) est le principal seuil technique ; les pièces dépassant un rapport de 3:1 nécessitent généralement un usinage suisse pour maintenir des tolérances serrées.
Supériorité du micro-usinage : le tournage suisse est unique en son genre pour traiter des pièces exceptionnellement petites et complexes que les mandrins conventionnels écraseraient ou ne parviendraient pas à saisir solidement.
Économie de volume : le tournage conventionnel est plus rentable pour les pièces plus courtes et de plus grand diamètre et les volumes de production inférieurs en raison de temps de configuration plus rapides et d'une complexité d'outillage moindre.
Échelle de production : l’économie de la production dépend fortement du volume de production ; Les machines suisses ont des coûts de configuration initiale plus élevés, mais des temps de cycle par pièce nettement inférieurs à grande échelle en raison des opérations multi-axes simultanées.
Le tournage conventionnel repose sur un principe fondamental de maintien de la pièce selon lequel le matériau est serré rigidement à une extrémité à l'aide d'un système de mandrin ou de pince de serrage. La broche de la machine fait tourner le matériau à grande vitesse tandis que les outils de coupe avancent le long de l'axe Z (longueur) et de l'axe X (diamètre) pour cisailler le matériau. Pour les composants plus longs, les opérateurs engagent une contre-pointe à l'extrémité opposée de la pièce pour fournir un support structurel supplémentaire.
La principale limitation de cette architecture réside dans la physique des forces de coupe radiales. Lorsque l'outil de coupe s'engage dans le matériau en rotation, il génère une force radiale qui éloigne la pièce de l'insert de l'outil. Lors de l'usinage de longueurs non supportées, cette force radiale provoque une légère flexion du matériau. Cette flexion, connue dans l'atelier sous le nom de déflexion, crée de graves défauts de fabrication. La déviation se manifeste par une conicité dimensionnelle, où le diamètre de la pièce augmente à mesure que l'outil s'éloigne du mandrin. Cela induit également des vibrations harmoniques, ou broutages, qui détruisent l'état de surface et accélèrent l'usure de l'outil.
Les tours standard excellent dans l'usinage de composants rigides et robustes où la force de serrage des mâchoires peut maintenir solidement la masse de la billette sans la déformer. Ils sont conçus pour des taux d'enlèvement de matière élevés, utilisant des outils de coupe grands et rigides pour ébaucher rapidement des formes à partir de barres de grand diamètre ou de pièces moulées lourdes. Lors de l'évaluation Pièces de tournage CNC , les machines conventionnelles restent la norme pour les composants qui ne souffrent pas de déflexion induite par le porte-à-faux. La configuration rigide permet des profondeurs de coupe agressives, ce qui facilite le travail des alliages résistants comme l'Inconel ou des aciers à outils trempés.
Le tournage suisse inverse complètement le modèle cinématique conventionnel. Au lieu que le matériau reste stationnaire sur l'axe Z pendant que l'outil se déplace, le matériau lui-même avance. La caractéristique déterminante d'un tour de type suisse est la bague de guidage. Les barres sont saisies par une poupée coulissante qui pousse le matériau à travers une bague de guidage fixe. Les outils de coupe sont montés sur une plaque de montage positionnée à quelques millimètres seulement de la face de cette douille.
Cette différence architecturale change fondamentalement la physique de l’usinage. Étant donné que l'action de coupe se produit immédiatement à côté du point d'appui, les forces de coupe radiales sont entièrement absorbées par la douille de guidage plutôt que par la barre. Le matériau n’a jamais la possibilité de se plier. Cela permet l'usinage de composants incroyablement longs et minces sans déviation, conicité ou broutage. Vous pouvez tourner une épingle de 0,125 pouce de diamètre et 4 pouces de long sans aucun écart dimensionnel d'un bout à l'autre.
Les machines suisses modernes intègrent un outillage dynamique étendu et des sous-broches indépendantes. Cette configuration permet à la machine d'effectuer des opérations simultanées de fraisage, de perçage, de taraudage et de tournage. Une pièce peut être entièrement usinée sur la broche principale, coupée, transférée sur la contre-broche et retravaillée pendant que la broche principale commence la pièce suivante. Cette fonctionnalité « fait en un » élimine le besoin de déplacer les pièces vers des centres de fraisage secondaires. Il réduit considérablement le temps de manipulation et élimine les tolérances d'empilement associées à plusieurs configurations de luminaires.
La décision entre le tournage suisse et le tournage conventionnel commence par la géométrie de la pièce, en particulier le rapport longueur/diamètre (L:D). Cette métrique est calculée en divisant la longueur non supportée de la coupe par le diamètre du matériau. En physique de l'usinage, un rapport de 3:1 est largement considéré comme le seuil de stabilité en tournage conventionnel. Une pièce de 1 pouce de diamètre dépassant de 3 pouces peut être tournée de manière conventionnelle sans problème majeur. Cependant, une pièce de 0,25 pouce de diamètre dépassant de 2 pouces a un rapport L:D de 8:1, ce qui déviera fortement sur un tour standard.
Fabrication Les pièces d'arbre tournées CNC de précision avec des rapports L:D supérieurs à 5:1 imposent un tournage suisse. Tenter d'usiner ces profils sur un tour conventionnel nécessite des configurations complexes de lunette ou de contre-pointe, qui ne parviennent souvent pas à empêcher la micro-déviation et à compromettre la concentricité. Les machines suisses gèrent sans effort des rapports L:D de 20:1 ou plus en un seul passage, car l'outil ne coupe jamais à plus de quelques millièmes de pouce du support rigide de la bague de guidage.
Le micro-usinage présente une autre limite absolue. Les composants utilisés dans les implants médicaux, les connecteurs aérospatiaux et les broches électroniques présentent souvent des diamètres inférieurs à 0,100 pouces. Les mandrins à trois mors conventionnels ne peuvent pas saisir ces micro-diamètres sans écraser le matériau ou provoquer un faux-rond important. Les pinces suisses maintiennent solidement la pièce derrière la bague de guidage, l'alimentant avec précision sans appliquer de pression radiale destructrice sur les surfaces finies.
À l’inverse, les machines suisses sont confrontées à des limitations strictes de capacité maximale des barres. Le mécanisme de bague de guidage nécessite que la barre passe à travers l'alésage de la broche. La plupart des tours suisses standard ont un diamètre extérieur (OD) maximum de 1,25 à 1,5 pouces (32 mm à 38 mm). Bien qu'il existe des machines suisses spécialisées et robustes, tout composant dépassant 2 pouces de diamètre passe automatiquement par défaut au tournage conventionnel, qui peut facilement lancer des billettes dépassant 10 pouces de diamètre.
Les exigences de précision dimensionnelle influencent fortement le choix de la machine. Les centres de tournage suisses maintiennent régulièrement des tolérances diamétrales de ±0,0001 pouces (0,0025 mm) directement à la sortie de la machine. L'extrême rigidité fournie par la bague de guidage, combinée à la stabilité thermique de l'environnement de coupe, permet une répétabilité exceptionnelle sur des milliers de pièces. Les opérateurs peuvent régler la machine, composer les décalages et être assurés que les dimensions resteront stables tout au long du quart de travail.
Le tournage conventionnel maintient généralement des tolérances autour de ±0,0005 pouces à ±0,001 pouces, en fonction du matériau, de l'usure de l'outil et des compétences de l'opérateur. Alors que les tours conventionnels peuvent atteindre des tolérances plus strictes sur des pièces courtes et rigides, ils ont du mal à maintenir ces tolérances sur de longues séries de production sans ajustements constants du décalage d'outil. La dilatation thermique de la pièce lors des passes d'ébauche lourdes introduit également des variations dimensionnelles difficiles à contrôler.
Les capacités de finition de surface suivent un modèle similaire. Des composants comme Les arbres de piston CNC de haute précision nécessitent des finitions de surface de l'ordre du micro-pouce pour garantir un engagement correct du joint et éviter une usure prématurée des systèmes hydrauliques. L'absence de vibrations dans le tournage suisse permet aux plaquettes en carbure standard de générer des finitions de type miroir, éliminant souvent le besoin d'opérations de meulage secondaires sans centre. Le tournage conventionnel des mêmes arbres laisserait probablement des marques de broutage microscopiques, nécessitant un processus de meulage entièrement séparé pour obtenir le profil de surface requis.
Les temps de configuration des machines dictent la viabilité économique des cycles de production. Les tours conventionnels sont relativement rapides à mettre en place. Un opérateur peut changer les mâchoires du mandrin, charger un nouveau programme, toucher quelques outils de tournage standard et effectuer une inspection du premier article en une à deux heures. Cela rend le tournage conventionnel très économique pour le prototypage, les petites séries et la production en faible volume où le temps de configuration représente une partie importante du temps global du travail.
Le tournage suisse nécessite des configurations très complexes et chronophages. L'opérateur doit installer et régler avec précision la tension de la douille de guidage. Il s’agit d’une étape cruciale qui dicte le succès de l’ensemble de la course. Si la tension est trop forte, la barre se grippe et endommage la machine. Si elle est trop lâche, la pièce vacille et échoue à l'inspection. De plus, les configurations suisses impliquent souvent le contact de 15 à 25 outils différents sur plusieurs axes et la synchronisation du transfert entre la broche principale et la broche secondaire. Une installation suisse complète peut prendre quatre à huit heures.
Cependant, une fois en marche, les machines suisses dominent en termes de réduction du temps de cycle. La possibilité d'effectuer des opérations simultanées réduit considérablement le temps d'usinage par pièce. Le seuil de rentabilité du volume se situe généralement autour de 1 000 pièces. Pour les tirages inférieurs à ce seuil, le coût de configuration élevé du tournage suisse dépasse les économies de temps de cycle. Pour des productions continues de 5 000 ou 50 000 pièces, les temps de cycle rapides et l'efficacité « fait en un » du tournage suisse en font le choix économique incontesté.
Fonctionnalité |
Tournage conventionnel |
Tournage Suisse |
|---|---|---|
Mécanisme de serrage |
Mandrin ou pince (axe Z fixe) |
Douille de guidage et poupée coulissante |
Mouvement de l'outil |
Axes X et Z |
Axes X et Y (le matériau se déplace en Z) |
Rapport L:D maximum |
3:1 (sans support de poupée mobile) |
20:1+ (zéro déviation) |
Temps d'installation moyen |
1 à 2 heures |
4 à 8 heures |
Type de liquide de refroidissement |
Émulsion hydrosoluble |
Huile de coupe directe |
Volume de production idéal |
Faible à moyen (prototypage jusqu'à 1 000) |
Élevé (plus de 1 000 pièces continues) |
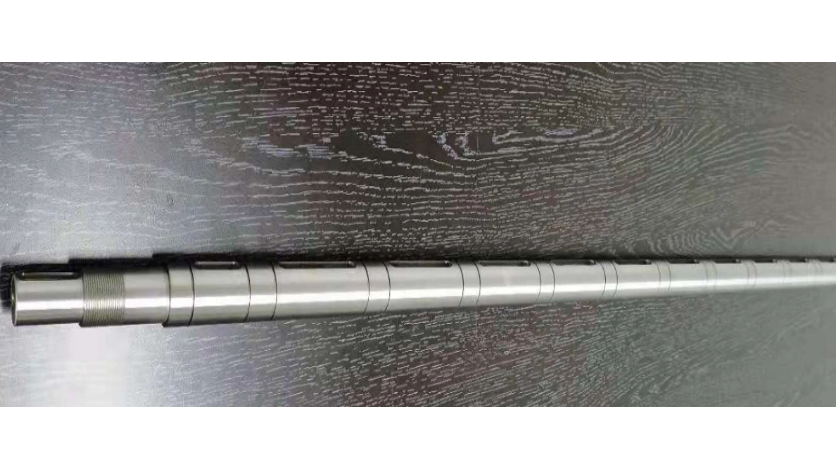
Le recours mécanique à la douille de guidage dans le tournage suisse impose des exigences strictes en matière de matières premières. La barre doit glisser continuellement à travers la bague avec un jeu précis. Si le diamètre de la barre varie, soit elle se coincera à l'intérieur de la bague, provoquant des accidents catastrophiques de la machine, soit elle fonctionnera de manière lâche, détruisant les tolérances des pièces et l'état de surface. Le jeu entre la barre et la bague est souvent mesuré en dix millièmes de pouce.
Par conséquent, l'usinage suisse nécessite strictement des barres rectifiées sans centre, généralement tenues aux tolérances dimensionnelles h8 ou h9. Cette matière première de précision entraîne un coût élevé et nécessite souvent des délais de livraison plus longs de la part des fournisseurs de métaux. Tenter de faire passer du matériel extrudé ou laminé à froid standard à travers une bague de guidage suisse est une voie garantie vers l'échec. Les incohérences dans la matière première se traduiront immédiatement par des pièces mises au rebut.
Les centres de tournage conventionnels ne présentent pas de telles limitations. Étant donné que le matériau est serré statiquement dans un mandrin, la machine gère facilement les barres brutes déformées, extrudées ou de qualité inférieure. Les mâchoires du mandrin s'adaptent simplement à la forme irrégulière et l'outil de coupe usine le diamètre extérieur à la dimension requise. Cette flexibilité permet aux fabricants d'utiliser des matières premières moins chères, réduisant ainsi considérablement les coûts initiaux de la chaîne d'approvisionnement pour les pièces qui ne nécessitent pas de cinématique suisse.
L'usinage génère une chaleur intense, et les deux méthodes de tournage gèrent différemment cette dynamique thermique. Les machines suisses utilisent presque exclusivement des huiles de coupe directes. La fonction principale de cette huile est de fournir un pouvoir lubrifiant extrême entre la barre rotative et la bague de guidage fixe. Sans ce pouvoir lubrifiant, la friction provoquerait le grippage et la soudure des matériaux. Bien que l'huile pure offre un pouvoir lubrifiant supérieur, elle dissipe la chaleur plus lentement que les fluides à base d'eau, ce qui nécessite des systèmes de distribution à haute pression spécialisés pour projeter les copeaux loin de la zone de coupe.
Les tours conventionnels utilisent des émulsions de liquide de refroidissement solubles dans l’eau. Ces fluides sont conçus pour une extraction maximale de la chaleur. Lors de l'ébauche de grands diamètres de matériaux résistants comme le titane grade 5 ou l'acier inoxydable 17-4 PH, les tours conventionnels génèrent des charges thermiques massives. Les liquides de refroidissement solubles dans l'eau inondent la zone de coupe, évacuant rapidement la chaleur de l'insert de l'outil et empêchant la déformation thermique de la pièce.
Ces stratégies de refroidissement ont un impact direct sur la durée de vie de l'outil. La combinaison d'une rigidité extrême au niveau de la coupe et d'huiles de coupe lourdes dans l'usinage suisse prolonge souvent considérablement la durée de vie des plaquettes en carbure. L'absence de vibrations évite les micro-écailles du tranchant. Dans le cadre d'une production en grand volume, cette durée de vie prolongée de l'outil réduit les coûts des consommables et minimise les temps d'arrêt de la machine nécessaires aux changements d'outils. Les opérateurs peuvent faire fonctionner les machines suisses pendant la nuit avec la certitude que les outils survivront jusqu'au matin.
Les équipes d'ingénierie introduisent souvent des coûts inutiles en n'alignant pas la conception de leurs composants avec les réalités de la cinématique des machines. Un point mort courant du DFM est la spécification du tournage suisse pour les pièces de grand diamètre extérieur simplement parce que le dessin contient des tolérances serrées. Si la pièce dépasse 1,5 pouces de diamètre, elle ne rentrera pas physiquement dans la plupart des machines suisses standard, obligeant les fournisseurs à proposer le travail sur des équipements conventionnels plus lents et à configurations multiples.
Une autre erreur fréquente consiste à ne pas concevoir un tour personnalisé a tourné des pièces métalliques autour de tailles standard de barres rectifiées sans centre. Si un ingénieur spécifie un diamètre extérieur maximum de 0,485 pouces, le fabricant doit acheter du matériel au sol de 0,500 pouces et réduire toute la longueur à 0,485 pouces. Si la conception permet au diamètre extérieur maximal de rester à 0,500 pouce, le fabricant peut laisser la barre brute intacte sur cette surface, économisant ainsi un temps de cycle et une usure d'outil importants.
Une tolérance excessive aux dimensions non critiques crée également des risques de mise en œuvre. L'application d'une tolérance de ±0,0005 pouce sur l'ensemble d'un dessin oblige le fournisseur à recourir au tournage suisse ou à la rectification secondaire, même si la géométrie de la pièce est courte et robuste. Les ingénieurs doivent isoler des tolérances serrées uniquement sur les surfaces de contact critiques, ce qui donne au fabricant la possibilité de choisir la méthode d'usinage la plus efficace pour l'ensemble de la pièce.
La sélection du bon partenaire de fabrication nécessite de regarder au-delà des listes de machines de base. Lorsque vous sélectionnez des fournisseurs de composants cylindriques à haute tolérance, évaluez l'âge et la rigidité de leurs machines-outils. Les machines suisses plus anciennes dotées de vis à billes usées ne peuvent pas respecter les tolérances de l'ordre du micro-pouce requises pour les composants aérospatiaux ou médicaux modernes, quelles que soient les compétences de l'opérateur. Vous avez besoin de partenaires qui calibrent régulièrement leurs équipements et investissent dans des plateformes rigides et modernes.
Évaluer la disponibilité des équipements multi-axes. Un fournisseur exploitant des centres suisses à 7 ou 9 axes peut exécuter des perçages transversaux complexes, des fraisages décentrés et des fonctionnalités angulaires dans une seule configuration. Les fournisseurs limités aux tours de base à 3 axes nécessiteront des opérations de fraisage secondaires, introduisant des erreurs de montage et augmentant les délais de livraison. La possibilité de déposer une pièce finie complète de la machine est l'objectif ultime.
Enfin, inspectez leurs capacités de métrologie internes. La fabrication de composants de précision n’est pas pertinente si le fournisseur ne peut pas vérifier les dimensions. Assurez-vous que le partenaire utilise des comparateurs optiques, des systèmes de vision et des machines à mesurer tridimensionnelles (MMT) capables de mesurer jusqu'au niveau du micron. Un service de contrôle qualité robuste est la seule garantie contre la réception de lots non conformes.
Calculez le rapport L:D pour toutes les fonctions tournées non prises en charge sur vos dessins de composants actuels afin d'identifier les candidats immédiats à l'usinage suisse.
Vérifiez les spécifications de vos matériaux pour vous assurer que les diamètres extérieurs maximaux s'alignent sur les tailles standard de barres rectifiées fractionnées sans centre, éliminant ainsi les passes de tournage inutiles de diamètre extérieur.
Soumettez vos fichiers CAO et dessins 2D à un partenaire de fabrication qualifié pour un examen technique DFM et une analyse exacte du temps de cycle.
Demandez une analyse du seuil de rentabilité à votre fournisseur pour déterminer la quantité de production exacte où les temps de préparation suisses sont compensés par des gains de temps de cycle.
R : Les tours suisses acceptent généralement des barres d'un diamètre compris entre 1,25 et 1,5 pouces (32 mm à 38 mm). Alors que certains tours suisses spécialisés et robustes peuvent atteindre jusqu'à 2 pouces, tout composant dépassant ces dimensions nécessite physiquement un équipement de tournage CNC conventionnel.
R : La matière première doit glisser en douceur à travers la bague de guidage fixe avec un jeu exact et minimal. Les variations du diamètre des barres extrudées standard provoquent un blocage du matériau à l'intérieur de la bague ou une vibration excessive, ce qui détruit les tolérances dimensionnelles et les finitions de surface.
R : Oui, mais uniquement sur des pièces courtes et rigides avec un faible rapport longueur/diamètre. Sur les pièces plus longues, les tours conventionnels souffrent d'une déflexion radiale de l'outil, ce qui rend impossible l'obtention de tolérances de niveau suisse sans recourir à des opérations de rectification secondaires sans centre.
R : Les arbres de précision dépassent souvent un rapport longueur/diamètre de 3 : 1, voire 5 : 1. Cette géométrie extrême en fait le principal cas d'utilisation pour le tournage suisse, car la douille de guidage empêche la déflexion, garantissant une rectitude et une concentricité absolues sur toute la longueur.
R : Les machines suisses nécessitent des temps de configuration beaucoup plus longs en raison de l'étalonnage des bagues de guidage et des matrices d'outils multi-axes complexes. Cela les rend coûteux pour les petites séries, mais très économiques pour la production en grand volume, où des temps de cycle rapides compensent rapidement l'investissement initial en matière de configuration.
R : Le tournage suisse élimine souvent le besoin d’opérations secondaires. L'extrême rigidité de la bague de guidage permet à la machine de respecter des tolérances serrées et d'obtenir des finitions de surface de l'ordre du micro-pouce en une seule configuration, évitant ainsi le besoin d'une rectification secondaire sans centre.


