

Bekeken: 0 Auteur: Site-editor Publicatietijd: 23-10-2026 Herkomst: Locatie


Het verkrijgen van cilindrische componenten met hoge tolerantie vereist het uitlijnen van de onderdeelgeometrie met de juiste bewerkingskinematica. Het selecteren van de verkeerde machinearchitectuur garandeert een verminderde kwaliteit, vertragingen bij secundaire bewerkingen of te hoge productietijden. Het standaard gebruiken van conventionele draaibanken voor complexe, micro-formaat of slanke onderdelen leidt onvermijdelijk tot gereedschapsdoorbuiging, slechte oppervlakteafwerking en afgekeurde runs. Omgekeerd compliceert het teveel specificeren van Zwitsers draaien voor standaard, stevige geometrieën de opstellingen onnodig en beperkt het de materiaalkeuzes.
Technische teams moeten componentontwerpen beoordelen aan de hand van specifieke machinemogelijkheden om de productieresultaten te optimaliseren. Deze gids biedt een technisch, empirisch onderbouwd raamwerk voor de beoordeling wanneer Zwitsers of conventioneel draaien moet worden gespecificeerd. We zullen de verhoudingen tussen lengte en diameter (L:D), de vereisten voor microbewerking en het productievolume analyseren om ervoor te zorgen dat de gekozen productiemethode aansluit bij de maatvereisten en de operationele schaal.
Kinematisch verschil: Bij conventioneel draaien wordt het gereedschap langs het werkstuk verplaatst, terwijl bij Zwitsers draaien het werkstuk door een geleidebus langs stationair gereedschap wordt voortbewogen, waardoor doorbuiging voor lange, slanke componenten wordt geëlimineerd.
Geometriedrempels: De verhouding tussen lengte en diameter (L:D) is de primaire technische drempel; Onderdelen met een verhouding groter dan 3:1 vereisen doorgaans Zwitserse bewerking om nauwe toleranties te behouden.
Superioriteit op het gebied van microbewerking: Zwitsers draaien is op unieke wijze in staat om uitzonderlijk kleine, ingewikkelde onderdelen te hanteren die conventionele klauwplaten zouden verpletteren of niet goed zouden kunnen vastgrijpen.
Volume-economie: Conventioneel draaien is kosteneffectiever voor kortere onderdelen met een grotere diameter en lagere productievolumes dankzij snellere insteltijden en lagere gereedschapscomplexiteit.
Productieschaal: De productie-economie is sterk afhankelijk van het productievolume; Zwitserse machines hebben hogere initiële instelkosten, maar aanzienlijk lagere cyclustijden per onderdeel op schaal als gevolg van gelijktijdige bewerkingen met meerdere assen.
Conventioneel draaien is gebaseerd op een fundamenteel werkstukvasthoudprincipe waarbij het materiaal aan één uiteinde stevig wordt vastgeklemd met behulp van een spantangsysteem. De machinespindel roteert het materiaal met hoge snelheden, terwijl snijgereedschappen langs de Z-as (lengte) en X-as (diameter) voortbewegen om materiaal weg te schuiven. Voor langere componenten gebruiken operators een losse kop aan het andere uiteinde van het werkstuk om extra structurele ondersteuning te bieden.
De belangrijkste beperking van deze architectuur ligt in de fysica van radiale snijkrachten. Terwijl het snijgereedschap het draaiende materiaal aangrijpt, genereert het een radiale kracht die het werkstuk wegduwt van de gereedschapsinzet. Bij het bewerken van niet-ondersteunde lengtes zorgt deze radiale kracht ervoor dat het materiaal licht buigt. Deze buiging, op de werkvloer bekend als doorbuiging, veroorzaakt ernstige fabricagefouten. Doorbuiging manifesteert zich als dimensionale tapsheid, waarbij de diameter van het onderdeel toeneemt naarmate het gereedschap verder van de boorkop beweegt. Het veroorzaakt ook harmonische trillingen of geratel, wat de oppervlakteafwerking vernietigt en de slijtage van het gereedschap versnelt.
Standaard draaibanken blinken uit bij het bewerken van stijve, stevige componenten waarbij de klemkracht van de kaken de massa van de knuppel veilig kan vasthouden zonder deze te vervormen. Ze zijn ontworpen voor grote materiaalverwijderingssnelheden en maken gebruik van grote, stijve snijgereedschappen om snel vormen uit staafmateriaal met een grote diameter of zware gietstukken uit te ruwen. Bij het evalueren CNC-draaionderdelen , conventionele machines blijven de standaard voor componenten die geen last hebben van door cantilever veroorzaakte doorbuiging. De stijve opstelling maakt agressieve snededieptes mogelijk, waardoor korte metten wordt gemaakt met taaie legeringen zoals Inconel of gehard gereedschapsstaal.
Zwitsers draaien keert het conventionele kinematische model volledig om. In plaats van dat het materiaal stil blijft staan in de Z-as terwijl het gereedschap beweegt, beweegt het materiaal zelf vooruit. Het bepalende kenmerk van een draaibank van het Zwitserse type is de geleidebus. Het staafmagazijn wordt gegrepen door een glijdende kop, die het materiaal door een stationaire geleidebus duwt. De snijgereedschappen zijn gemonteerd op een gangplaat die slechts enkele millimeters van de voorkant van deze bus is geplaatst.
Dit architecturale verschil verandert fundamenteel de bewerkingsfysica. Omdat de snijactie direct grenzend aan het steunpunt plaatsvindt, worden de radiale snijkrachten volledig geabsorbeerd door de geleidebus in plaats van door het staafmateriaal. Het materiaal krijgt nooit de kans om te buigen. Dit maakt de bewerking van ongelooflijk lange, slanke componenten mogelijk zonder doorbuiging, tapsheid of klapperen. Je kunt een pin met een diameter van 0,125 inch en een lengte van 10 cm draaien zonder enige maatafwijking van begin tot eind.
Moderne Zwitserse machines integreren uitgebreide live-tooling en onafhankelijke subspindels. Dankzij deze configuratie kan de machine gelijktijdig frees-, boor-, tap- en draaibewerkingen uitvoeren. Een onderdeel kan volledig op de hoofdspil worden bewerkt, afgesneden, overgebracht naar de subspil en nabewerkt terwijl de hoofdspil met het volgende onderdeel begint. Deze 'klaar-in-één'-mogelijkheid elimineert de noodzaak om onderdelen naar secundaire freescentra te verplaatsen. Het vermindert de verwerkingstijd drastisch en elimineert de stapeltoleranties die gepaard gaan met meerdere opspanopstellingen.
De beslissing tussen Zwitsers en conventioneel draaien begint met de geometrie van het onderdeel, met name de verhouding tussen lengte en diameter (L:D). Deze metriek wordt berekend door de niet-ondersteunde lengte van de snede te delen door de diameter van het materiaal. In de bewerkingsfysica wordt een verhouding van 3:1 algemeen beschouwd als de drempel voor conventionele draaistabiliteit. Een onderdeel met een diameter van 1 inch dat 7,5 cm uitsteekt, kan conventioneel worden gedraaid zonder noemenswaardige problemen. Een onderdeel met een diameter van 0,25 inch dat 5,5 cm uitsteekt, heeft echter een L:D-verhouding van 8:1, die op een standaard draaibank sterk zal doorbuigen.
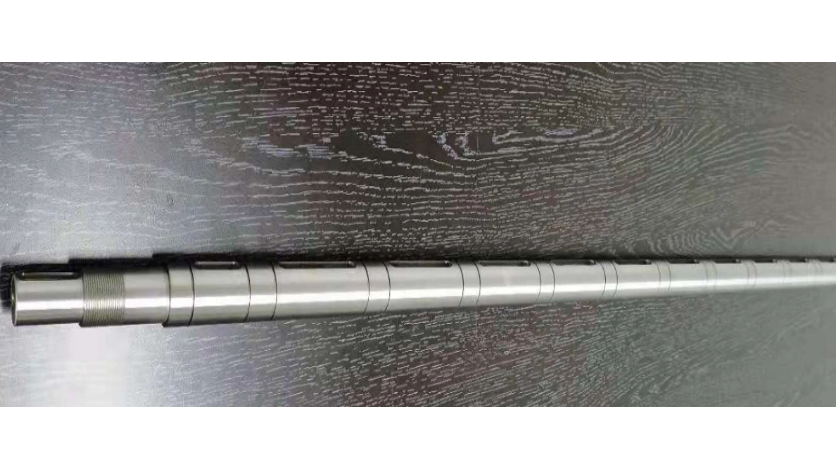
Productie precisie CNC-gedraaide asonderdelen met L:D-verhoudingen van meer dan 5:1 vereisen Zwitsers draaien. Een poging om deze profielen op een conventionele draaibank te bewerken vereist complexe vaste steunen of opstellingen van de losse kop, die er vaak niet in slagen micro-afbuiging te voorkomen en de concentriciteit in gevaar te brengen. Zwitserse machines kunnen moeiteloos L:D-verhoudingen van 20:1 of hoger in één enkele doorgang aan, omdat het gereedschap nooit meer dan een paar duizendsten van een inch verwijderd is van de stijve ondersteuning van de geleidebus.
Microbewerking presenteert nog een absolute grens. Componenten die worden gebruikt in medische implantaten, ruimtevaartconnectoren en elektronische pinnen hebben vaak een diameter van minder dan 0,100 inch. Conventionele klauwplaten met drie klauwen kunnen deze microdiameters niet grijpen zonder het materiaal te verpletteren of een ernstige slingering te veroorzaken. Zwitserse spantangen houden het materiaal veilig achter de geleidebus en voeren het nauwkeurig aan zonder destructieve radiale druk uit te oefenen op de afgewerkte oppervlakken.
Omgekeerd worden Zwitserse machines geconfronteerd met strikte beperkingen van de maximale staafcapaciteit. Het geleidebusmechanisme vereist dat het staafmateriaal door de spilboring gaat. De meeste standaard Zwitserse draaibanken hebben een maximale buitendiameter van 1,25 inch tot 1,5 inch (32 mm tot 38 mm). Hoewel er gespecialiseerde zware Zwitserse machines bestaan, gaat elk onderdeel met een diameter groter dan 2 inch automatisch over op conventioneel draaien, waarmee gemakkelijk knuppels met een diameter groter dan 20 inch kunnen worden geklemd.
De vereisten voor maatnauwkeurigheid hebben een grote invloed op de machinekeuze. Zwitserse draaicentra houden routinematig diametrale toleranties aan van ±0,0001 inch (0,0025 mm) direct vanaf de machine. De extreme stijfheid van de geleidebus, gecombineerd met de thermische stabiliteit van de snijomgeving, zorgt voor uitzonderlijke herhaalbaarheid over duizenden onderdelen. Operators kunnen de machine instellen, de offsets instellen en erop vertrouwen dat de afmetingen gedurende de hele dienst stabiel blijven.
Bij conventioneel draaien gelden doorgaans toleranties van ±0,0005 inch tot ±0,001 inch, afhankelijk van het materiaal, de slijtage van het gereedschap en de vaardigheid van de operator. Terwijl conventionele draaibanken nauwere toleranties kunnen bereiken op korte, stijve onderdelen, hebben ze moeite om die toleranties tijdens lange productieruns te handhaven zonder constante aanpassingen van de gereedschapsafwijking. Thermische uitzetting van het werkstuk tijdens zware voorbewerkingen introduceert ook maatvariaties die moeilijk te beheersen zijn.
De mogelijkheden voor oppervlakteafwerking volgen een soortgelijk patroon. Componenten zoals CNC-zuigerassen met hoge nauwkeurigheid vereisen oppervlakteafwerkingen van micro-inch om een goede afdichting van de afdichting te garanderen en voortijdige slijtage van hydraulische systemen te voorkomen. Door de afwezigheid van trillingen bij Zwitsers draaien kunnen standaard hardmetalen wisselplaten spiegelachtige afwerkingen genereren, waardoor vaak de noodzaak voor secundaire centerloze slijpbewerkingen wordt geëlimineerd. Conventioneel draaien van dezelfde assen zou waarschijnlijk microscopisch kleine trillingssporen achterlaten, waardoor een geheel afzonderlijk slijpproces nodig is om het vereiste oppervlakteprofiel te bereiken.
De insteltijden van machines bepalen de economische levensvatbaarheid van productieruns. Conventionele draaibanken zijn relatief snel op te zetten. Een operator kan de spanklauwen verwisselen, een nieuw programma laden, een paar standaard draaigereedschappen aanraken en binnen één tot twee uur een eerste artikelinspectie uitvoeren. Dit maakt conventioneel draaien zeer economisch voor prototyping, kleine series en productie in kleine volumes, waarbij de insteltijd een aanzienlijk deel van de totale werktijd uitmaakt.
Zwitsers draaien vereist zeer complexe, tijdrovende opstellingen. De operator moet de spanning van de geleidebus installeren en nauwkeurig afstellen. Dit is een cruciale stap die het succes van de hele run bepaalt. Als de spanning te hoog is, blokkeert de staaf en beschadigt de machine. Als het te los zit, klappert het onderdeel en faalt de inspectie. Bovendien omvatten Zwitserse opstellingen vaak het aanraken van 15 tot 25 verschillende gereedschappen over meerdere assen en het synchroniseren van de overdracht tussen de hoofd- en subspil. Een volledige Zwitserse installatie kan vier tot acht uur duren.
Maar als ze eenmaal draaien, domineren Zwitserse machines wat betreft cyclustijdreductie. De mogelijkheid om gelijktijdige bewerkingen uit te voeren, verkort de bewerkingstijd per onderdeel drastisch. Het volume-break-evenpunt ligt doorgaans rond de 1.000 stuks. Voor runs onder deze drempel wegen de hoge instelkosten van Zwitsers draaien zwaarder dan de besparingen op de cyclustijd. Voor continue productieruns van 5.000 of 50.000 stuks maken de snelle cyclustijden en de efficiëntie van Zwitsers draaien dit tot de onbetwiste economische keuze.
Functie |
Conventioneel draaien |
Zwitsers draaien |
|---|---|---|
Werkstukmechanisme |
Chuck of spantang (vaste Z-as) |
Geleidingsbus en glijdende kop |
Gereedschap beweging |
X- en Z-assen |
X- en Y-assen (materiaal beweegt in Z) |
Maximale L:D-verhouding |
3:1 (zonder losse kopsteun) |
20:1+ (geen doorbuiging) |
Gemiddelde installatietijd |
1 tot 2 uur |
4 tot 8 uur |
Koelvloeistoftype |
In water oplosbare emulsie |
Rechte snijolie |
Ideaal productievolume |
Laag tot gemiddeld (prototyping tot 1.000) |
Hoog (1.000+ doorlopende stukken) |
De mechanische afhankelijkheid van de geleidebus bij Zwitsers draaien dicteert strenge eisen aan de grondstoffen. Het staafmateriaal moet continu met exacte speling door de bus glijden. Als de diameter van het staafje varieert, zal het óf vastlopen in de bus, wat catastrofale machinecrashes veroorzaakt, óf losjes gaan lopen, waardoor de toleranties van de onderdelen en de oppervlakteafwerking teniet worden gedaan. De speling tussen de staaf en de bus wordt vaak gemeten in tienduizendsten van een inch.
Bijgevolg vereist Zwitserse bewerking strikt centrumloos geslepen staafmateriaal, doorgaans gehouden aan de maattoleranties h8 of h9. Deze precisiegrondstof brengt hogere kosten met zich mee en vereist vaak langere doorlooptijden van metaalleveranciers. Pogingen om standaard geëxtrudeerd of koudgewalst materiaal door een Zwitserse geleidebus te laten lopen, leiden gegarandeerd tot mislukkingen. De inconsistenties in de grondstof zullen zich onmiddellijk vertalen in afgedankte onderdelen.
Conventionele draaicentra kennen dergelijke beperkingen niet. Omdat het materiaal statisch in een klauwplaat wordt vastgeklemd, kan de machine gemakkelijk onrond, geëxtrudeerd of ruw staafmateriaal van lagere kwaliteit verwerken. De spanklauwen passen zich eenvoudigweg aan de onregelmatige vorm aan en het snijgereedschap bewerkt de buitendiameter tot de vereiste afmeting. Deze flexibiliteit stelt fabrikanten in staat goedkopere grondstoffen te gebruiken, waardoor de initiële supply chain-kosten voor onderdelen waarvoor geen Zwitserse kinematica nodig is aanzienlijk worden verlaagd.
Bewerking genereert intense hitte, en de twee draaimethoden beheren deze thermische dynamiek op een verschillende manier. Zwitserse machines maken vrijwel uitsluitend gebruik van zuivere snijoliën. De primaire functie van deze olie is het bieden van extreme smering tussen het roterende staafmateriaal en de stationaire geleidebus. Zonder deze gladheid zou de wrijving ervoor zorgen dat de materialen gaan vreten en aan elkaar lassen. Hoewel pure olie een superieure smering biedt, voert deze de warmte langzamer af dan vloeistoffen op waterbasis, waardoor gespecialiseerde hogedruktoevoersystemen nodig zijn om spanen weg te blazen uit de snijzone.
Conventionele draaibanken maken gebruik van in water oplosbare koelmiddelemulsies. Deze vloeistoffen zijn ontworpen voor maximale warmteafvoer. Bij het voorbewerken van grote diameters van taaie materialen zoals titaniumkwaliteit 5 of 17-4 PH roestvrij staal genereren conventionele draaibanken enorme thermische belastingen. In water oplosbare koelmiddelen overspoelen de snijzone, waardoor de warmte snel wordt afgevoerd van de gereedschapsinzet en thermische vervorming van het werkstuk wordt voorkomen.
Deze koelstrategieën hebben een directe invloed op de standtijd van het gereedschap. De combinatie van extreme stijfheid bij de snede en zware snijoliën bij Zwitserse bewerking verlengt de levensduur van hardmetalen wisselplaten vaak aanzienlijk. Het gebrek aan trillingen voorkomt micro-chippen van de snijkant. Bij de productie van grote volumes verlaagt deze langere levensduur van het gereedschap de kosten van verbruiksartikelen en minimaliseert de stilstand van de machine die nodig is voor gereedschapswissels. Operators kunnen Zwitserse machines 's nachts zonder verlichting laten draaien, in het vertrouwen dat de gereedschappen het tot de ochtend zullen volhouden.
Technische teams introduceren vaak onnodige kosten door hun componentontwerpen niet af te stemmen op de realiteit van machinekinematica. Een veel voorkomende blinde vlek bij DFM is het specificeren van Zwitsers draaien voor onderdelen met een grote buitendiameter, simpelweg omdat de tekening nauwe toleranties bevat. Als het onderdeel een diameter groter dan 1,5 inch heeft, past het fysiek niet in de meeste standaard Zwitserse machines, waardoor leveranciers gedwongen worden de klus te citeren op langzamere conventionele apparatuur met meerdere opstellingen.
Een andere veel voorkomende fout is het niet ontwerpen op maat gemaakte draaibank draaide metalen onderdelen rond standaard centerloze grondstaafmaten. Als een ingenieur een maximale buitendiameter van 0,485 inch specificeert, moet de fabrikant grondmateriaal van 0,500 inch kopen en de gehele lengte terugbrengen tot 0,485 inch. Als het ontwerp toestaat dat de maximale buitendiameter op 0,500 inch blijft, kan de fabrikant het onbewerkte staafmateriaal op dat oppervlak onaangeroerd laten, waardoor aanzienlijke cyclustijd en gereedschapsslijtage worden bespaard.
Het te veel tolereren van niet-kritische dimensies brengt ook implementatierisico's met zich mee. Het toepassen van een tolerantie van ± 0,0005 inch over de gehele tekening dwingt de leverancier om gebruik te maken van Zwitsers draaien of secundair slijpen, zelfs als de geometrie van het onderdeel kort en stevig is. Ingenieurs moeten alleen nauwe toleranties isoleren voor kritische pasvlakken, waardoor de fabrikant de flexibiliteit heeft om de meest efficiënte bewerkingsmethode voor het gehele onderdeel te kiezen.
Om de juiste productiepartner te selecteren, moet u verder kijken dan de basismachinelijsten. Wanneer u leveranciers controleert op cilindrische componenten met hoge tolerantie, beoordeel dan de leeftijd en stijfheid van hun werktuigmachines. Oudere Zwitserse machines met versleten kogelomloopspindels kunnen niet voldoen aan de micro-inch toleranties die vereist zijn voor moderne lucht- en ruimtevaart- of medische componenten, ongeacht de vaardigheid van de operator. Je hebt partners nodig die hun apparatuur regelmatig kalibreren en investeren in robuuste, moderne platforms.
Evalueer de beschikbaarheid van meerassige apparatuur. Een leverancier die Zwitserse centra met 7 of 9 assen exploiteert, kan complexe dwarsboringen, excentrisch frezen en hoekbewerkingen in één enkele opstelling uitvoeren. Leveranciers die zich beperken tot basisdraaibanken met 3 assen zullen secundaire freesbewerkingen nodig hebben, waardoor opspanfouten optreden en de doorlooptijden toenemen. Het uiteindelijke doel is de mogelijkheid om een voltooid onderdeel compleet uit de machine te laten vallen.
Inspecteer ten slotte hun interne metrologiemogelijkheden. Het vervaardigen van precisiecomponenten is niet relevant als de leverancier de afmetingen niet kan verifiëren. Zorg ervoor dat de partner optische comparators, vision-systemen en coördinatenmeetmachines (CMM's) gebruikt die tot op micronniveau kunnen meten. Een robuuste kwaliteitscontroleafdeling is de enige waarborg tegen het ontvangen van niet-conforme partijen.
Bereken de L:D-verhouding voor alle niet-ondersteunde gedraaide onderdelen op uw huidige componenttekeningen om directe kandidaten voor Zwitserse bewerking te identificeren.
Controleer uw materiaalspecificaties om er zeker van te zijn dat de maximale buitendiameters overeenkomen met de standaard maten van fractionele centerloze geslepen staven, waardoor onnodige buitendiameter-draaigangen worden geëlimineerd.
Dien uw CAD-bestanden en 2D-tekeningen in bij een gekwalificeerde productiepartner voor een technische DFM-beoordeling en exacte cyclustijdanalyse.
Vraag uw leverancier om een break-even-volumeanalyse om de exacte productiehoeveelheid te bepalen waarbij de Zwitserse insteltijden worden gecompenseerd door cyclustijdbesparingen.
A: Zwitserse draaimachines zijn doorgaans geschikt voor staafmateriaal met een diameter van 1,25 tot 1,5 inch (32 mm tot 38 mm). Terwijl sommige gespecialiseerde, zware Zwitserse draaibanken tot 2 inch kunnen reiken, vereist elk onderdeel dat deze afmetingen overschrijdt fysiek conventionele CNC-draaiapparatuur.
A: Het ruwe materiaal moet soepel door de stationaire geleidebus glijden met exacte, minimale speling. Variaties in de standaard geëxtrudeerde staafdiameter zorgen ervoor dat het materiaal vastloopt in de bus of overmatig trilt, waardoor maattoleranties en oppervlakteafwerkingen teniet worden gedaan.
A: Ja, maar alleen op korte, stijve onderdelen met een lage verhouding tussen lengte en diameter. Op langere onderdelen hebben conventionele draaibanken last van radiale gereedschapsdoorbuiging, waardoor toleranties op Zwitsers niveau onmogelijk te bereiken zijn zonder te vertrouwen op secundaire centerloze slijpbewerkingen.
A: Precisieschachten overschrijden vaak een lengte-diameterverhouding van 3:1 of zelfs 5:1. Deze extreme geometrie maakt ze tot de primaire toepassing voor Zwitsers draaien, omdat de geleidebus doorbuiging voorkomt en absolute rechtheid en concentriciteit over de gehele lengte garandeert.
A: Zwitserse machines vereisen aanzienlijk langere insteltijden vanwege de kalibratie van de geleidebussen en complexe meerassige gereedschapsarrays. Dit maakt ze duur voor kleine oplages, maar zeer economisch voor de productie van grote volumes, waarbij snelle cyclustijden de initiële installatie-investering snel compenseren.
A: Zwitsers draaien elimineert vaak de noodzaak van secundaire bewerkingen. Dankzij de extreme stijfheid van de geleidebus kan de machine nauwe toleranties aanhouden en een micro-inch oppervlakteafwerking bereiken in één enkele opstelling, waardoor de noodzaak van secundair centerloos slijpen wordt omzeild.


