

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.09.2026 Herkunft: Website


Materialfehlausrichtungen zerstören Produktionspläne und bringen technische Projekte zum Scheitern. Die Angabe der falschen Legierung führt zu beschleunigtem Werkzeugverschleiß, vorzeitigem Teileausfall und übermäßigen Fertigungsverzögerungen. Ingenieure und Beschaffungsteams stehen bei der Konstruktion von Komponenten einer komplexen Variablenmatrix gegenüber. Sie müssen mechanische Leistung, Umweltbeständigkeit und Herstellbarkeit gegen strenge Projektbeschränkungen abwägen.
Dieser Leitfaden bietet einen strukturierten, evidenzbasierten Rahmen für die Bewertung und Auswahl optimaler Materialien für CNC-bearbeitete Teile . Wir gehen über die grundlegenden Datenblätter hinaus und berücksichtigen die realen Bearbeitungsrealitäten in der Werkstatt. Indem Sie verstehen, wie Rohstoffeigenschaften mit Schneidwerkzeugen, Kühlmittelstrategien und Maschinendynamik interagieren, können Sie Konstruktionen sowohl im Hinblick auf Leistung als auch Produktionseffizienz optimieren. Wir werden die genauen Parameter aufschlüsseln, die erforderlich sind, um Ihre Anwendung mit dem richtigen Metall oder Polymer abzustimmen.
Bearbeitbarkeit bestimmt die Kosten: Der Rohstoffpreis ist nur ein Faktor; Materialien mit schlechter Bearbeitbarkeit erhöhen die Zykluszeiten und Werkzeugkosten exponentiell.
Die Umgebung hat Vorrang vor der Festigkeit: Eine hohe Zugfestigkeit ist irrelevant, wenn sich das Material unter den spezifischen thermischen oder chemischen Bedingungen seiner Betriebsumgebung zersetzt.
Auswirkungen der Nachbearbeitung auf die Auswahl: Der Bedarf an spezifischen Oberflächenbeschaffenheiten, Wärmebehandlungen oder Beschichtungen muss bei der anfänglichen Materialauswahl berücksichtigt werden, da nicht alle Legierungen gleich reagieren.
DFM-Integration (Design for Manufacturability): Eine frühzeitige Zusammenarbeit mit Fertigungspartnern bei der Materialauswahl verringert Engpässe in der nachgelagerten Produktion und Compliance-Verstöße.
Eine effektive Materialauswahl beginnt mit einer strengen Bedarfshierarchie. Sie müssen nicht verhandelbare funktionale Anforderungen von sekundären Präferenzen trennen. Funktionelle Anforderungen bestimmen, ob das Teil seinen beabsichtigten Einsatz übersteht. Dazu gehören Streckgrenze, chemische Beständigkeit und thermische Stabilität. Sekundäre Präferenzen umfassen ästhetische Oberflächen, bestimmte Farben oder geringfügige Gewichtsreduzierungen, die sich nicht auf die Kernfunktionalität auswirken.
Wenn diese Anforderungen nicht priorisiert werden, führt dies oft zu Over-Engineering. Die Wahl einer ultrahochfesten Legierung für ein Bauteil, das nur minimalen Belastungen ausgesetzt ist, verschwendet Ressourcen. Definieren Sie die genauen Fehlermodi, die Ihr Teil vermeiden muss. Sobald Sie die kritische Leistungsbasis ermittelt haben, können Sie ungeeignete Materialien sofort herausfiltern. Beispielsweise erfordert ein Hydraulikverteiler eine hohe Berstfestigkeit und Ermüdungsbeständigkeit, während ein Sensorgehäuse möglicherweise nur eine grundlegende Steifigkeit und Umweltabdichtung erfordert.
Die Umweltbedingungen bestimmen mehr als jeder andere Faktor die Langlebigkeit von Materialien. Ein Material mit außergewöhnlicher mechanischer Festigkeit wird schnell versagen, wenn es seiner Umgebung nicht standhält. Sie müssen sowohl die Dauerbetriebstemperaturen als auch die Spitzenwärmespitzen bewerten. Bei unterschiedlichen thermischen Schwellenwerten dehnen sich Materialien aus, ziehen sich zusammen und verlieren ihre strukturelle Integrität. Beispielsweise können sich Kunststoffe unter anhaltender Hitze so verformen, dass eine Standard-Aluminiumlegierung problemlos überleben würde.
Bewerten Sie die Exposition gegenüber ätzenden Stoffen sorgfältig. Überlegen Sie, ob das Teil Salzwasser, Industriechemikalien, säurehaltigen Flüssigkeiten oder längerer UV-Strahlung ausgesetzt ist. Ein weiterer wichtiger Faktor ist die galvanische Korrosion. Wenn unterschiedliche Metalle in einer leitfähigen Umgebung interagieren, korrodiert eines davon schnell. Wenn Sie in einer Meeresumgebung eine Aluminiumhalterung an einem Stahlrahmen montieren, fungiert das Aluminium als Anode und zersetzt sich. Ermitteln Sie außerdem Ihren elektrischen und thermischen Bedarf. Geben Sie an, ob die Komponente als leitender Pfad oder als Isolator fungieren soll.
Mechanische Anforderungen definieren die physikalischen Kräfte, denen das Bauteil standhalten muss, ohne sich zu verformen oder zu brechen. Legen Sie die spezifischen Zug-, Streckgrenzen- und Schlagfestigkeitsanforderungen basierend auf der Anwendung fest. Die Zugfestigkeit misst den Widerstand gegen Auseinanderziehen, während die Streckgrenze den Punkt der bleibenden Verformung angibt. Ingenieure konzentrieren sich oft auf die maximale Zugfestigkeit, aber die Streckgrenze ist für die meisten funktionalen Konstruktionen die praktische Grenze.
Berücksichtigen Sie die Ermüdungsfestigkeit in zyklischen Belastungsszenarien. Teile, die ständigen Vibrationen oder wiederholten Belastungszyklen ausgesetzt sind, erfordern Materialien, die im Laufe der Zeit einer Mikrorissbildung standhalten. Bewerten Sie die Anforderungen an Verschleißfestigkeit und Härte für bewegliche Baugruppen, Zahnräder und Gleitmechanismen. Bronzebuchsen oder gehärtete Stahlstifte bewältigen die Reibung weitaus besser als unbehandeltes Aluminium. Berücksichtigen Sie schließlich Gewichtsbeschränkungen. Luft- und Raumfahrt-, Automobil- und tragbare Geräteanwendungen erfordern ein hohes Verhältnis von Festigkeit zu Gewicht, um Effizienz und Leistung aufrechtzuerhalten.
Der vorgesehene Bearbeitungsprozess hat großen Einfluss auf die Materialwahl. Verschiedene CNC-Maschinentypen verarbeiten Materialien unterschiedlich. Ein standardmäßiges 3-Achsen-Fräszentrum eignet sich hervorragend zum Schneiden von Aluminium- und Weichstahlblöcken. Allerdings erfordern komplexe Geometrien, die eine 5-Achsen-Bearbeitung erfordern, möglicherweise Materialien, die unter multidirektionalem Werkzeugdruck enge Toleranzen einhalten, ohne sich zu verbiegen.
Schweizer Drehzentren, die für großvolumige Komponenten mit kleinem Durchmesser verwendet werden, erfordern spezielle Rohlingsformen. Die in Schweizer Maschinen verwendeten Materialien müssen eine ausgezeichnete Geradheit und einen gleichbleibenden Durchmesser aufweisen und erfordern in der Regel geschliffenes Stangenmaterial mit der Toleranz h9. Gummiartige Materialien oder solche mit inneren Spannungen können sich beim aggressiven Drehen verziehen, was zu Teilen führt, die außerhalb der Toleranz liegen. Richten Sie Ihre Materialauswahl an den Fähigkeiten der spezifischen Werkzeugmaschinen aus, die für die Produktion eingesetzt werden.
Die Rohstoffkosten machen nur einen Bruchteil des endgültigen Komponentenpreises aus. Die Bearbeitbarkeit steht in direktem Zusammenhang mit der Maschinenzeit, was die Herstellungskosten steigert. Das Bewertungssystem für die Bearbeitbarkeit verwendet kaltgezogenen 1212-Stahl als Basiswert von 100 %. Materialien mit Bewertungen über 100 % lassen sich schneller und einfacher schneiden. Materialien mit niedrigeren Nennwerten erfordern langsamere Vorschubgeschwindigkeiten und verkürzen die Werkzeugstandzeit. Zum Vergleich: 6061-Aluminium liegt bei etwa 270 %, während Titan der Güteklasse 5 bei etwa 15 % liegt.
Bei der Bearbeitung harter oder gummiartiger Materialien entstehen versteckte Kosten. Titan und Legierungen mit hohem Nickelgehalt zerstören Schneidwerkzeuge schnell und erfordern häufige Werkzeugwechsel und teure Hartmetalleinsätze. Gummiartige Materialien wie reines Kupfer erzeugen lange, faserige Späne, die die Werkzeuge verfangen und die Produktion stoppen. Berechnen Sie die gesamten Teilekosten, indem Sie die Rohstoffkosten, die geschätzte Bearbeitungszeit, den Werkzeugverbrauch und die erforderliche Nachbearbeitung kombinieren.
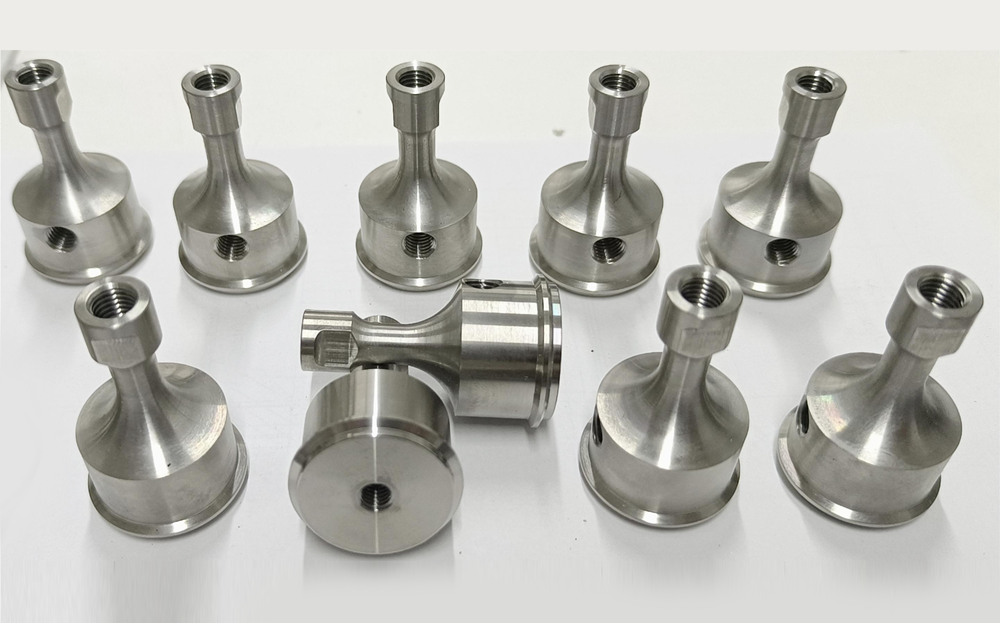
Aluminium bleibt aufgrund seiner außergewöhnlichen Bearbeitbarkeit und seines günstigen Verhältnisses von Festigkeit zu Gewicht die unbestrittene Basis für die CNC-Fertigung. Aluminium 6061-T6 ist die vielseitigste Sorte und bietet hervorragende Korrosionsbeständigkeit, Schweißbarkeit und strukturelle Integrität. Es dient als Standardauswahl für Halterungen, Gehäuse und Strukturrahmen. Maschinisten können mit hohen Spindelgeschwindigkeiten und aggressiven Vorschüben arbeiten und so die Produktionszeiten kurz halten.
Aluminium 7075-T6 bietet eine deutlich höhere Festigkeit und konkurriert mit einigen Stählen und ist daher ideal für Anwendungen in der Luft- und Raumfahrt sowie bei stark beanspruchten Automobilanwendungen. Allerdings bietet 7075 im Vergleich zu 6061 eine geringere Korrosionsbeständigkeit und Schweißbarkeit. Beide Qualitäten unterliegen in Umgebungen mit extrem hohen Temperaturen Einschränkungen. Ohne schützende Oberflächenbehandlungen wie Harteloxierung vom Typ II oder Typ III bleibt Aluminium in rauen Industrieumgebungen anfällig für Verschleiß und chemische Zersetzung.
Edelstahl bietet hervorragende Korrosionsbeständigkeit und hohe mechanische Festigkeit. Güteklasse 304 ist der gebräuchlichste austenitische Edelstahl und bietet eine hervorragende Formbarkeit und Beständigkeit gegenüber oxidierenden Säuren. Güteklasse 316 enthält Molybdän, das die Beständigkeit gegenüber Chloriden und Meeresumgebungen drastisch erhöht. Spezifizieren Die Herstellung kundenspezifischer Präzisionsteile aus Edelstahl ist bei medizinischen Geräten, Geräten für die Lebensmittelverarbeitung und Schiffszubehör gängige Praxis.
Für Anwendungen, die eine hohe Härte und Festigkeit erfordern, ist Edelstahl 17-4 PH (ausscheidungshärtend) optimal. Es behält die Korrosionsbeständigkeit bei und ermöglicht gleichzeitig eine deutliche Härtung durch Wärmebehandlung. Beachten Sie, dass Edelstahl eine geringere Bearbeitbarkeit aufweist als Aluminium. Es erfordert starre Maschinenaufbauten, robuste Werkzeuge und optimierte Kühlmittelstrategien, um eine Kaltverfestigung während des Schneidprozesses zu verhindern. Wenn ein Werkzeug reibt statt zu schneiden, verhärtet sich die Oberfläche sofort und zerstört den nächsten Schaftfräser.
Legierte Stähle enthalten Elemente wie Chrom, Molybdän und Nickel, um spezifische mechanische Eigenschaften zu verbessern. Güten wie 4140 und 4340 bieten außergewöhnliche Zähigkeit, Verschleißfestigkeit und hohe Ermüdungsfestigkeit. Diese Materialien dominieren in der Schwerindustrie, bei der Öl- und Gasexploration sowie bei der Herstellung von Automobilantriebssträngen, wo Teile enormen Drehmoment- und Stoßbelastungen ausgesetzt sind.
Um die gewünschten mechanischen Eigenschaften zu erreichen, ist häufig ein präzises Wärmemanagement erforderlich. CNC-bearbeitete Teile aus legiertem Stahl werden häufig vor der Bearbeitung geglüht, um bessere Schnittbedingungen zu erzielen, gefolgt von einem Abschrecken und Anlassen nach der Bearbeitung. Dieser mehrstufige Prozess härtet die endgültige Komponente, birgt jedoch das Risiko einer Dimensionsverzerrung. Ingenieure müssen diesen Verzug berücksichtigen, indem sie nach der Wärmebehandlung zusätzliches Material auf kritischen Abmessungen zum Hartdrehen oder Schleifen belassen.
Titan bietet ein unübertroffenes Verhältnis von Festigkeit zu Gewicht und eine außergewöhnliche Biokompatibilität. Grad 5 (Ti-6Al-4V) ist das Arbeitspferd der Titanfamilie. Es widersteht extremen Temperaturen und rauen chemischen Umgebungen einwandfrei. Diese Eigenschaften rechtfertigen seine Premiumkosten in Luft- und Raumfahrtstrukturen, medizinischen Implantaten und Hochleistungs-Motorsportkomponenten.
Die Bearbeitung von Titan stellt große Herausforderungen dar. Das Material besitzt eine schlechte Wärmeleitfähigkeit. Die Wärme wird nicht mit dem Span abgeführt, sondern direkt auf das Schneidwerkzeug übertragen. Wenn dies nicht richtig gehandhabt wird, führt dies zu einem schnellen Werkzeugverschleiß und einem katastrophalen Werkzeugausfall. Titan neigt außerdem zum Abrieb, wobei sich das Material mit der Schneidkante verschweißt. Produzieren CNC-bearbeitete Teile aus Titanlegierung erfordern spezielle Hochdruck-Kühlmittelsysteme, eine starre Werkstückhalterung und spezielle Werkzeuggeometrien, um eine kontinuierliche Spanabfuhr aufrechtzuerhalten.
Messing und Kupfer erfüllen in der Fertigung unterschiedliche, hochspezialisierte Funktionen. C360-Messing gilt als Goldstandard für Bearbeitbarkeit. Sein Bleigehalt sorgt dafür, dass die Späne sauber brechen, was extrem hohe Schnittgeschwindigkeiten und minimalen Werkzeugverschleiß ermöglicht. C360 ist ideal für die Massenproduktion komplexer Armaturen, Ventile und elektrischer Abstandshalter.
Kupfer 101 und 110 sorgen für maximale elektrische und thermische Leitfähigkeit. Sie sind für Kühlkörper, elektrische Sammelschienen und HF-Steckverbinder unverzichtbar. Allerdings ist reines Kupfer bekanntermaßen schwer zu bearbeiten. Es ist sehr dehnbar und gummiartig und neigt eher zum Reißen als zum sauberen Abscheren. Die Bearbeitung von Kupfer erfordert extrem scharfe Werkzeuge mit positiven Spanwinkeln und präziser Spankontrolle, um akzeptable Oberflächengüten zu erzielen, ohne das Metall zu verschmieren.
Hochleistungskunststoffe bieten gegenüber Metallen einzigartige Vorteile, darunter elektrische Isolierung, chemische Inertheit und geringe Reibung. Delrin (POM) ist gut bearbeitbar, formstabil und eignet sich perfekt für Verschleißpolster, Zahnräder und Buchsen. PEEK bietet extreme Temperaturbeständigkeit und mechanische Festigkeit und ersetzt oft Metalle in Luft- und Raumfahrt- und medizinischen Anwendungen. PTFE (Teflon) bietet unübertroffene chemische Beständigkeit und einen Reibungskoeffizienten nahe Null.
Die Einhaltung enger Toleranzen bei Kunststoffen erfordert die Beherrschung der Wärmeausdehnung. Kunststoffe dehnen sich bei der Bearbeitungswärme deutlich stärker aus als Metalle. Darüber hinaus können beim Extrusionsprozess entstehende innere Spannungen dazu führen, dass sich Kunststoffe verziehen, sobald Material entfernt wird. Bei der Entfernung großer Materialmengen aus Kunststoffmaterialien sind die richtige Anwendung des Kühlmittels und spannungsarme Glühzyklen zwingend erforderlich.
Materialkategorie |
Gemeinsame Noten |
Bearbeitbarkeitsbewertung |
Schlüsselstärken |
Primäre Einschränkungen |
|---|---|---|---|---|
Aluminium |
6061, 7075, 2024 |
Sehr hoch (270 %) |
Leicht, einfach zu bearbeiten, gute Leitfähigkeit |
Geringe Hochtemperaturbeständigkeit, für den Verschleiß ist eine Eloxierung erforderlich |
Edelstahl |
304, 316, 17-4 PH |
Mäßig (45 %) |
Ausgezeichnete Korrosionsbeständigkeit, hohe Festigkeit |
Anfällig für Kaltverfestigung, langsamere Bearbeitungsgeschwindigkeiten |
Legierter Stahl |
4140, 4340 |
Mäßig (55 %) |
Hohe Zähigkeit, Ermüdungsbeständigkeit, härtbar |
Erfordert eine Wärmebehandlung, ohne Beschichtung anfällig für Rost |
Titan |
Güteklasse 5 (Ti-6Al-4V) |
Niedrig (15 %) |
Unübertroffenes Festigkeits-/Gewichtsverhältnis, biokompatibel |
Teure und schlechte Wärmeleitfähigkeit zerstören die Werkzeuge |
Messing |
C360 |
Ausgezeichnet (100 %+) |
Schnellste Metallbearbeitung, geringe Reibung |
Schwer, geringere strukturelle Festigkeit als Stahl |
Technische Kunststoffe |
Delrin, PEEK, PTFE |
Hoch |
Elektrische Isolierung, chemische Inertheit |
Hohe Wärmeausdehnung, geringere Zugfestigkeit |
Materialauswahlstrategien müssen zwischen der Prototyping- und der Produktionsphase verschoben werden. Beim Prototyping im Frühstadium ist das Ziel eine schnelle Iteration und geometrische Validierung. Die Verwendung billigerer, gut bearbeitbarer Proxy-Materialien beschleunigt diesen Prozess. Aluminium 6061 oder ABS-Kunststoff eignen sich hervorragend als Ersatz für Passprüfungen und grundlegende Funktionstests, auch wenn für das fertige Teil Edelstahl erforderlich ist. Dies spart teures Rohmaterial und reduziert die Spindelzeit während der Versuch-und-Irrtum-Phase.
Für die endgültige Funktionsvalidierung ist der Übergang zu Materialien in Produktionsqualität erforderlich. Ersatzmaterialien können die Verschleißeigenschaften, die Wärmeausdehnung oder die Ermüdungsgrenzen der endgültigen Legierung nicht exakt nachbilden. Sobald die Geometrie festgelegt ist, erstellen Sie Prototypen aus dem tatsächlichen Produktionsmaterial, um den Herstellungsprozess zu validieren und sicherzustellen, dass die Komponente alle Betriebsspezifikationen unter realen Belastungen erfüllt.
Die Materialauswahl wirkt sich direkt auf den Erfolg der Nachbearbeitungsvorgänge aus. Sie müssen das Grundmaterial seinem optimalen Veredelungsprozess zuordnen. Aluminium lässt sich hervorragend eloxieren und bietet eine harte, korrosionsbeständige und ästhetisch ansprechende Oberfläche. Edelstahl erfordert eine Passivierung, um freies Eisen zu entfernen und seine natürliche Korrosionsbeständigkeit zu maximieren. Legierte Stähle erfordern häufig eine Schwarzoxid- oder Zinkbeschichtung, um Rost im Feldeinsatz zu verhindern.
Die inhärente Kornstruktur des Materials beeinflusst die erreichbare Oberflächenrauheit (Ra). Automatenlegierungen ergeben im Allgemeinen direkt nach der Maschine eine glattere Oberfläche. Gummiartige Materialien oder solche mit großen Kornstrukturen erfordern möglicherweise ein zweites Polieren oder Schleifen, um strenge kosmetische Anforderungen zu erfüllen. Bringen Sie immer die funktionalen Materialeigenschaften mit der Notwendigkeit einer verbraucherorientierten optischen Attraktivität in Einklang.
Stark regulierte Branchen erfordern eine strikte Materialrückverfolgbarkeit und -konformität. Man kann einem Materialetikett nicht einfach vertrauen; Sie müssen seine chemische Zusammensetzung und seine mechanischen Eigenschaften überprüfen. Fordern Sie von Materiallieferanten Mühlentestberichte (MTRs) an, um die Rückverfolgbarkeit bis zur ursprünglichen Gießereicharge zu gewährleisten. Diese Dokumentation beweist, dass die Legierung genau den in Ihren technischen Zeichnungen geforderten chemischen Prozentsätzen entspricht.
Passen Sie Materialien an bestimmte Industriestandards an. Für medizinische Geräte und Lebensmittelverarbeitungsgeräte sind FDA-konforme Materialien wie Edelstahl 316L oder bestimmte PEEK-Qualitäten erforderlich. Luft- und Raumfahrtkomponenten müssen den Materialrückverfolgbarkeitsstandards AS9100 und der DFARS-Konformität entsprechen. Elektronikgehäuse müssen den RoHS- und REACH-Richtlinien entsprechen und sicherstellen, dass keine gefährlichen Stoffe wie Blei oder Cadmium enthalten sind.
Ein häufiges technisches Risiko besteht darin, aus Sicherheitsgründen ein übermäßig hartes Material zu spezifizieren. Eine Überentwicklung der Materialspezifikation lässt die Produktionskosten dramatisch in die Höhe schnellen. Härtere Materialien erfordern spezielle Hartmetall- oder Keramikwerkzeuge, langsamere Vorschübe und mehrere Bearbeitungsdurchgänge. Dadurch können sich die endgültigen Teilekosten leicht verdoppeln oder verdreifachen, ohne dass der Baugruppe dadurch ein funktionaler Vorteil entsteht.
Minimieren Sie dieses Risiko, indem Sie die Materialspezifikation genau auf der Grundlage empirischer Belastungs- und Umgebungsdaten richtig dimensionieren. Wenn eine Komponente geringer Belastung ausgesetzt ist und in einer günstigen Umgebung betrieben wird, sollten Sie keinen Werkzeugstahl spezifizieren. Verwenden Sie die am besten bearbeitbare Legierung, die die festgelegten Erfolgskriterien erfüllt. Optimieren Sie Werkzeugwege und nutzen Sie Strategien zum hocheffizienten Fräsen (HEM), um die Werkzeuglebensdauer zu maximieren und die Zykluszeiten zu verkürzen.
Wenn das Materialverhalten unter Bearbeitungswärme nicht berücksichtigt wird, führt dies zu schwerwiegenden Toleranzproblemen. Da Schneidwerkzeuge Material abscheren, erzeugen sie starke Reibung und Hitze. Dabei dehnen sich Metalle und Kunststoffe aus. Wenn ein Maschinist ein Teil im heißen Zustand exakt auf das Nennmaß zuschneidet, schrumpft das Teil beim Abkühlen außerhalb der Toleranz. Aluminium dehnt sich pro Grad Temperaturänderung etwa doppelt so stark aus wie Stahl.
Implementieren Sie geeignete Kühlmittelstrategien, um während des gesamten Bearbeitungszyklus eine stabile Teiletemperatur aufrechtzuerhalten. Flutkühlmittel, Hochdruck-Durchgangskühlmittel oder Minimalmengenschmierung (MMS) müssen auf den Werkstoff abgestimmt sein. Verstehen Sie den Wärmeausdehnungskoeffizienten für das ausgewählte Material. Kunststoffe erfordern besondere Aufmerksamkeit, da sie sich viel schneller ausdehnen als Metalle und vor der endgültigen Endbearbeitung häufig Schruppdurchgänge gefolgt von einer Abkühlphase erfordern.
Die Entwicklung einer Nischenlegierung oder einer nicht standardmäßigen Abmessung birgt erhebliche Risiken in der Lieferkette. Exotische Materialien unterliegen langen Lieferzeiten, volatilen Marktpreisen und hohen Mindestbestellmengen. Die Konstruktion eines Teils, das eine individuelle Extrusion oder eine ungewöhnliche Barrengröße erfordert, zwingt den Hersteller dazu, große Mengen an teurem Rohmaterial wegzufräsen, was sowohl die Material- als auch die Bearbeitungskosten in die Höhe treibt.
Identifizieren Sie frühzeitig in der Entwurfsphase akzeptable Alternativqualitäten. Beispielsweise bietet der Ersatz von Standard 316 durch 316L oft die gleichen funktionalen Vorteile bei besserer Verfügbarkeit. Entwerfen Sie Komponenten in Standardgrößen für Stangen, Bleche oder Platten. Die Minimierung der zu entfernenden Rohmaterialmenge reduziert sowohl die Materialkosten als auch die Bearbeitungszeit. Wenn Ihr Teil 1,1 Zoll dick ist, konstruieren Sie es so, dass es in eine standardmäßige 1-Zoll-Platte passt, sofern die Anwendung dies zulässt.
Überprüfen Sie Ihre Betriebsumgebung und dokumentieren Sie die maximale Dauertemperatur, chemische Belastung und mechanische Belastung, der das Teil standhält.
Filtern Sie Ihre Materialoptionen, indem Sie alle Legierungen oder Polymere eliminieren, die die grundlegenden Umwelt- und Festigkeitsanforderungen nicht erfüllen.
Vergleichen Sie Ihre endgültigen Teileabmessungen mit standardmäßigen Rohmaterialgrößen, um Abfall zu minimieren und die Bearbeitungszeit zu verkürzen.
Fordern Sie bei Ihrem CNC-Bearbeitungspartner eine DFM-Prüfung (Design for Manufacturability) an, um Ihre Materialauswahl zu validieren, bevor Sie die technischen Zeichnungen fertigstellen.
A: Aluminium 6061 ist normalerweise das kostengünstigste Material. Es bietet eine hervorragende Balance aus hoher Bearbeitbarkeit, mäßiger Festigkeit und breiter Verfügbarkeit. Seine Fähigkeit, schnell bearbeitet zu werden, reduziert die Maschinenzeit, die der Haupttreiber der Herstellungskosten für Allzweckkomponenten ist.
A: Wählen Sie Titan, wenn Sie die Korrosionsbeständigkeit von Edelstahl benötigen, aber strengen Gewichtsbeschränkungen unterliegen. Titan bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht. Dies ist auch für medizinische Implantate erforderlich, die eine hohe Biokompatibilität erfordern, oder für Luft- und Raumfahrtkomponenten, die in extremen Umgebungen eingesetzt werden, in denen eine Gewichtsreduzierung von entscheidender Bedeutung ist.
A: Edelstahl hat eine schlechtere Bearbeitbarkeitsbewertung als Aluminium oder Weichstahl. Dies bedeutet, dass langsamere Spindelgeschwindigkeiten, reduzierte Vorschübe und häufigere Werkzeugwechsel erforderlich sind. Diese Faktoren erhöhen die Gesamtmaschinenstunden, die zur Herstellung des Teils erforderlich sind, und erhöhen dadurch die Endkosten.
A: Ja, legierte Stähle wie 4140 und 4340 werden nach der Grobbearbeitung häufig wärmebehandelt, um eine hohe Härte und Verschleißfestigkeit zu erreichen. Allerdings kann eine Wärmebehandlung zu Maßverzerrungen führen. Kritische Toleranzen erfordern häufig nach Abschluss des Wärmebehandlungsprozesses sekundäre Hartdreh- oder Schleifvorgänge.
A: Für Umgebungen mit hohen Temperaturen sind Hochleistungslegierungen wie Inconel, Titan Grad 5 und bestimmte Edelstähle (wie 316 oder 17-4 PH) optimal. Für nichtmetallische Anwendungen, die thermische Stabilität erfordern, behalten technische Kunststoffe wie PEEK ihre mechanischen Eigenschaften bei deutlich höheren Temperaturen als Standardpolymere.
A: Wählen Sie technische Kunststoffe, wenn Ihre Anwendung elektrische Isolierung, extreme chemische Inertheit, geringe Reibung oder eine erhebliche Gewichtsreduzierung erfordert. Kunststoffe wie Delrin und PTFE eignen sich hervorragend für Lageroberflächen und Komponenten zur Flüssigkeitshandhabung, bei denen Metalle korrodieren, festfressen oder unerwünschten elektrischen Strom leiten würden.


