

Bekeken: 0 Auteur: Site-editor Publicatietijd: 28-09-2026 Herkomst: Locatie


Een verkeerde uitlijning van materialen vernietigt productieschema's en laat technische projecten ontsporen. Het specificeren van de verkeerde legering leidt tot versnelde slijtage van het gereedschap, vroegtijdig falen van onderdelen en buitensporige vertragingen bij de productie. Ingenieurs en inkoopteams worden bij het ontwerpen van componenten geconfronteerd met een complexe matrix van variabelen. U moet mechanische prestaties, milieubestendigheid en maakbaarheid afwegen tegen strikte projectbeperkingen.
Deze gids biedt een gestructureerd, op bewijs gebaseerd raamwerk voor het evalueren en selecteren van optimale materialen CNC-gefreesde onderdelen . We gaan verder dan de basisspecificatiebladen en richten ons op de werkelijke machinale realiteit op de werkvloer. Door te begrijpen hoe de kenmerken van grondstoffen in wisselwerking staan met snijgereedschappen, koelmiddelstrategieën en machinedynamiek, kunt u ontwerpen optimaliseren voor zowel prestaties als productie-efficiëntie. We zullen de exacte parameters opsplitsen die nodig zijn om uw toepassing te matchen met het juiste metaal of polymeer.
Bewerkbaarheid bepaalt de kosten: De prijs van grondstoffen is slechts één factor; materialen met een slechte bewerkbaarheid verhogen de cyclustijden en gereedschapskosten exponentieel.
Omgeving gaat boven sterkte: Hoge treksterkte is niet relevant als het materiaal degradeert onder de specifieke thermische of chemische omstandigheden van de werkomgeving.
Selectie van effecten na de verwerking: De behoefte aan specifieke oppervlakteafwerkingen, warmtebehandelingen of coatings moet worden meegewogen in de initiële materiaalkeuze, aangezien niet alle legeringen gelijk reageren.
DFM-integratie (Design for Manufacturability): Vroege samenwerking met productiepartners op het gebied van materiaalselectie vermindert knelpunten in de downstreamproductie en tekortkomingen in de naleving.
Effectieve materiaalselectie begint met een strikte hiërarchie van behoeften. U moet niet-onderhandelbare functionele vereisten scheiden van secundaire voorkeuren. Functionele vereisten bepalen of het onderdeel de beoogde toepassing zal overleven. Deze omvatten vloeigrens, chemische weerstand en thermische stabiliteit. Secundaire voorkeuren omvatten esthetische afwerkingen, specifieke kleuren of kleine gewichtsverminderingen die geen invloed hebben op de kernfunctionaliteit.
Het niet prioriteren van deze vereisten leidt vaak tot over-engineering. Door een legering met ultrahoge sterkte te selecteren voor een onderdeel dat slechts een minimale belasting ondervindt, worden hulpbronnen verspild. Definieer de exacte faalwijzen die uw onderdeel moet vermijden. Zodra u de kritische prestatiebasislijn heeft vastgesteld, kunt u ongeschikte materialen er onmiddellijk uitfilteren. Een hydraulisch spruitstuk vereist bijvoorbeeld een hoge barststerkte en weerstand tegen vermoeidheid, terwijl een sensorbehuizing mogelijk alleen basisstijfheid en omgevingsafdichting nodig heeft.
Omgevingsomstandigheden bepalen meer dan welke andere factor dan ook de levensduur van materialen. Een materiaal met een uitzonderlijke mechanische sterkte zal snel bezwijken als het zijn omgeving niet kan weerstaan. U moet zowel continue bedrijfstemperaturen als piekthermische pieken beoordelen. Materialen zetten uit, krimpen in en verliezen hun structurele integriteit bij verschillende thermische drempels. Kunststoffen kunnen bijvoorbeeld onder aanhoudende hitte vervormen, waardoor een standaard aluminiumlegering gemakkelijk zou overleven.
Evalueer de blootstelling aan bijtende stoffen nauwgezet. Bedenk of het onderdeel te maken krijgt met zout water, industriële chemicaliën, zure vloeistoffen of langdurige UV-straling. Galvanische corrosie is een andere belangrijke factor. Wanneer ongelijksoortige metalen een interactie aangaan in een geleidende omgeving, zal er snel corrosie optreden. Als u in een maritieme omgeving een aluminium beugel op een stalen frame monteert, fungeert het aluminium als een anode en wordt het afgebroken. Bepaal bovendien uw elektrische en thermische vereisten. Specificeer of het onderdeel moet fungeren als geleidend pad of als isolator.
Mechanische eisen definiëren de fysieke krachten die het onderdeel moet doorstaan zonder te vervormen of te breken. Breng de specifieke eisen op het gebied van trek-, vloei- en slagsterkte in kaart op basis van de toepassing. Treksterkte meet de weerstand tegen uit elkaar trekken, terwijl de vloeigrens het punt van permanente vervorming aangeeft. Ingenieurs richten zich vaak op de ultieme treksterkte, maar vloeigrens is de praktische limiet voor de meeste functionele ontwerpen.
Houd rekening met vermoeidheidsweerstand in cyclische belastingscenario's. Onderdelen die worden blootgesteld aan constante trillingen of herhaalde spanningscycli vereisen materialen die na verloop van tijd bestand zijn tegen microscheuren. Evalueer de slijtvastheid en hardheidsbehoeften voor bewegende assemblages, tandwielen en schuifmechanismen. Bronzen bussen of gehard stalen pennen kunnen veel beter omgaan met wrijving dan onbehandeld aluminium. Houd ten slotte rekening met gewichtsbeperkingen. Toepassingen in de lucht- en ruimtevaart-, automobiel- en draagbare apparaatsector vereisen een hoge sterkte-gewichtsverhouding om de efficiëntie en prestaties te behouden.
Het beoogde bewerkingsproces heeft een grote invloed op de materiaalkeuze. Verschillende CNC-machinetypes gaan anders om met materialen. Een standaard 3-assig freescentrum blinkt uit in het snijden van blokken van aluminium en zacht staal. Complexe geometrieën die 5-assige bewerking vereisen, kunnen echter materialen vereisen die nauwe toleranties handhaven onder multidirectionele gereedschapsdruk zonder doorbuiging.
Zwitserse draaicentra, die worden gebruikt voor componenten met grote volumes en kleine diameters, vereisen specifieke voorraadvormen. Materialen die in Zwitserse machines worden gebruikt, moeten een uitstekende rechtheid en een consistente diameter hebben, waarvoor doorgaans geslepen staafmateriaal met een h9-tolerantie vereist is. Gomachtige materialen of materialen met interne spanningen kunnen tijdens agressief draaien kromtrekken, wat kan leiden tot onderdelen die buiten de tolerantie vallen. Stem uw materiaalkeuze af op de mogelijkheden van de specifieke werktuigmachines die voor de productie worden gebruikt.
De grondstofkosten vertegenwoordigen slechts een fractie van de uiteindelijke componentprijs. Bewerkbaarheid houdt rechtstreeks verband met de machinetijd, wat de productiekosten drijft. Het bewerkbaarheidsbeoordelingssysteem gebruikt 1212 koudgetrokken staal als basislijn van 100%. Materialen met een classificatie boven de 100% snijden sneller en gemakkelijker. Materialen met lagere waarden vereisen langzamere voedingssnelheden en verkorten de standtijd. Voor de context: 6061 aluminium zit rond de 270%, terwijl klasse 5 titanium bijna 15% schommelt.
Bij het bewerken van harde of gomachtige materialen ontstaan verborgen kosten. Titanium- en nikkellegeringen vernietigen snijgereedschappen snel, waardoor frequente gereedschapswissels en dure hardmetalen wisselplaten nodig zijn. Gomachtige materialen zoals puur koper creëren lange, draderige spanen die het gereedschap verstrikken en de productie stopzetten. Bereken de totale onderdeelkosten door de grondstofkosten, de geschatte bewerkingstijd, het gereedschapsverbruik en de noodzakelijke nabewerking te combineren.
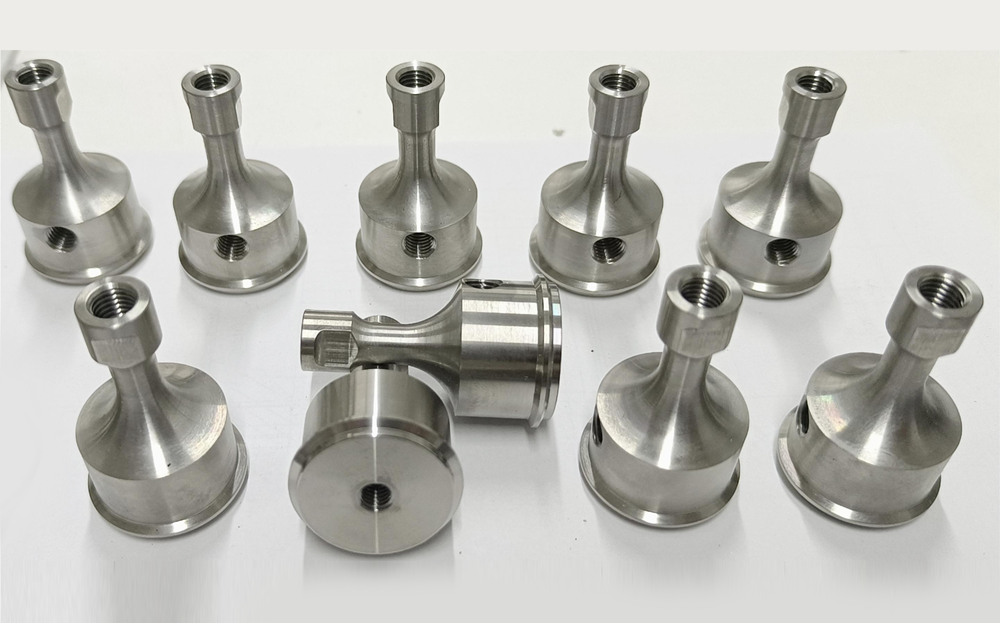
Aluminium blijft de onbetwiste basislijn voor CNC-productie vanwege de uitzonderlijke bewerkbaarheid en gunstige sterkte-gewichtsverhouding. Aluminium 6061-T6 is de meest veelzijdige kwaliteit en biedt uitstekende corrosieweerstand, lasbaarheid en structurele integriteit. Het dient als de standaardkeuze voor beugels, behuizingen en structurele frames. Machinisten kunnen hoge spilsnelheden en agressieve voedingen gebruiken, waardoor de productietijden laag blijven.
Aluminium 7075-T6 biedt een aanzienlijk hogere sterkte en kan concurreren met sommige staalsoorten, waardoor het ideaal is voor toepassingen in de lucht- en ruimtevaart en in de automobielsector onder hoge spanning. 7075 biedt echter een lagere corrosieweerstand en lasbaarheid vergeleken met 6061. Beide kwaliteiten hebben beperkingen in omgevingen met extreem hoge temperaturen. Zonder beschermende oppervlaktebehandelingen zoals Type II of Type III hardcoat anodiseren blijft aluminium gevoelig voor slijtage en chemische degradatie in zware industriële omgevingen.
Roestvrij staal biedt superieure corrosieweerstand en hoge mechanische sterkte. Kwaliteit 304 is het meest voorkomende austenitische roestvrij staal en biedt uitstekende vervormbaarheid en weerstand tegen oxiderende zuren. Kwaliteit 316 bevat molybdeen, dat de weerstand tegen chloriden en mariene omgevingen drastisch verhoogt. Specificeren op maat gemaakte roestvrijstalen precisieonderdelen zijn de standaardpraktijk voor medische apparaten, voedselverwerkingsapparatuur en maritieme hardware.
Voor toepassingen die een hoge hardheid en sterkte vereisen, is 17-4 PH (precipitatiehardend) roestvrij staal optimaal. Het behoudt de corrosieweerstand terwijl het een aanzienlijke verharding door warmtebehandeling mogelijk maakt. Houd er rekening mee dat roestvrij staal een lagere bewerkbaarheidsgraad heeft dan aluminium. Het vereist een rigide machineopstelling, robuust gereedschap en geoptimaliseerde koelmiddelstrategieën om verharding van het werk tijdens het snijproces te voorkomen. Als een gereedschap schuurt in plaats van snijdt, hardt het oppervlak onmiddellijk uit, waardoor de volgende vingerfrees kapot gaat.
Gelegeerd staal bevat elementen zoals chroom, molybdeen en nikkel om specifieke mechanische eigenschappen te verbeteren. Kwaliteiten zoals 4140 en 4340 bieden uitzonderlijke taaiheid, slijtvastheid en hoge vermoeiingssterkte. Deze materialen domineren de zware industrie, de olie- en gasexploratie en de productie van aandrijflijnen voor auto's, waar onderdelen enorme koppel- en schokbelastingen ondergaan.
Het bereiken van de gewenste mechanische eigenschappen vereist vaak een nauwkeurig thermisch beheer. CNC-gefreesde onderdelen van gelegeerd staal ondergaan vaak een pre-bewerkingsgloeien voor betere snijomstandigheden, gevolgd door nabewerking en ontlaten. Dit uit meerdere stappen bestaande proces verhardt het uiteindelijke onderdeel, maar brengt risico's van dimensionale vervorming met zich mee. Ingenieurs moeten rekening houden met deze vervorming door extra materiaal op kritische afmetingen achter te laten voor hard draaien of slijpen na warmtebehandeling.
Titanium biedt een ongeëvenaarde sterkte-gewichtsverhouding en uitzonderlijke biocompatibiliteit. Graad 5 (Ti-6Al-4V) is het werkpaard van de titaniumfamilie. Het is feilloos bestand tegen extreme temperaturen en agressieve chemische omgevingen. Deze eigenschappen rechtvaardigen de hogere kosten op het gebied van lucht- en ruimtevaartstructuren, medische implantaten en hoogwaardige motorsportcomponenten.
Het bewerken van titanium brengt ernstige uitdagingen met zich mee. Het materiaal heeft een slechte thermische geleidbaarheid. In plaats van dat de warmte met de chip wordt afgevoerd, wordt deze rechtstreeks naar het snijgereedschap overgebracht. Dit veroorzaakt snelle gereedschapsslijtage en catastrofaal gereedschapsfalen als het niet op de juiste manier wordt beheerd. Titanium vertoont ook de neiging tot vreten, waarbij het materiaal zichzelf aan de snijkant last. Produceren CNC-gefreesde onderdelen van titaniumlegering vereisen gespecialiseerde hogedrukkoelsystemen, een stijve werkstukopspanning en specifieke gereedschapsgeometrieën om een continue spaanafvoer te garanderen.
Messing en koper vervullen verschillende, zeer gespecialiseerde functies in de productie. C360 Messing geldt als de gouden standaard voor bewerkbaarheid. Dankzij het loodgehalte kunnen spanen netjes breken, waardoor extreem hoge snijsnelheden en minimale gereedschapsslijtage mogelijk zijn. De C360 is ideaal voor de grootschalige productie van complexe fittingen, kleppen en elektrische afstandhouders.
Koper 101 en 110 leveren maximale elektrische en thermische geleidbaarheid. Ze zijn essentieel voor koellichamen, elektrische stroomrails en RF-connectoren. Zuiver koper is echter notoir moeilijk te bewerken. Het is zeer taai en gomachtig, en is eerder geneigd te scheuren dan netjes af te schuiven. Het bewerken van koper vereist extreem scherpe gereedschappen met positieve spaanhoeken en nauwkeurige spaanbeheersing om aanvaardbare oppervlakteafwerkingen te bereiken zonder het metaal uit te smeren.
Hoogwaardige kunststoffen bieden unieke voordelen ten opzichte van metalen, waaronder elektrische isolatie, chemische inertheid en lage wrijving. Delrin (POM) is zeer bewerkbaar, maatvast en perfect voor slijtplaten, tandwielen en bussen. PEEK biedt extreme temperatuurbestendigheid en mechanische sterkte en vervangt vaak metalen in lucht- en ruimtevaart- en medische toepassingen. PTFE (Teflon) biedt ongeëvenaarde chemische weerstand en een wrijvingscoëfficiënt van bijna nul.
Het handhaven van nauwe toleranties in kunststoffen vereist het beheersen van de thermische uitzetting. Kunststoffen zetten aanzienlijk meer uit dan metalen wanneer ze worden blootgesteld aan bewerkingswarmte. Bovendien kunnen interne spanningen die tijdens het extrusieproces ontstaan ervoor zorgen dat kunststoffen kromtrekken zodra het materiaal wordt verwijderd. Een juiste toepassing van het koelmiddel en spanningsverlichtende gloeicycli zijn verplicht bij het verwijderen van grote hoeveelheden materiaal uit kunststofmateriaal.
Materiaalcategorie |
Gemeenschappelijke cijfers |
Bewerkbaarheidsbeoordeling |
Belangrijkste sterke punten |
Primaire beperkingen |
|---|---|---|---|---|
Aluminium |
6061, 7075, 2024 |
Zeer hoog (270%) |
Lichtgewicht, gemakkelijk te bewerken, goede geleiding |
Lage weerstand tegen hoge temperaturen, vereist anodiseren vanwege slijtage |
Roestvrij staal |
304, 316, 17-4 PH |
Matig (45%) |
Uitstekende corrosieweerstand, hoge sterkte |
Gevoelig voor verharding, lagere bewerkingssnelheden |
Gelegeerd staal |
4140, 4340 |
Matig (55%) |
Hoge taaiheid, weerstand tegen vermoeidheid, hardbaar |
Vereist warmtebehandeling, gevoelig voor roest zonder coating |
Titanium |
Graad 5 (Ti-6Al-4V) |
Laag (15%) |
Ongeëvenaarde sterkte-gewichtsverhouding, biocompatibel |
Dure, slechte thermische geleidbaarheid vernietigt gereedschap |
Messing |
C360 |
Uitstekend (100%+) |
Snelste bewerking van metaal, lage wrijving |
Zwaar, lagere structurele sterkte dan staal |
Technische kunststoffen |
Delrin, PEEK, PTFE |
Hoog |
Elektrische isolatie, chemische inertie |
Hoge thermische uitzetting, lagere treksterkte |
Materiaalselectiestrategieën moeten verschuiven tussen de prototyping- en productiefasen. Tijdens het prototypen in een vroeg stadium is het doel snelle iteratie en geometrische validatie. Het gebruik van goedkopere, goed bewerkbare proxymaterialen versnelt dit proces. Aluminium 6061 of ABS-kunststof zijn uitstekende vervangers voor pasvormcontroles en functionele basistests, zelfs als het laatste onderdeel roestvrij staal vereist. Dit bespaart dure grondstoffen en vermindert de spiltijd tijdens de fase van vallen en opstaan.
Voor de uiteindelijke functionele validatie is de overstap naar materialen van productiekwaliteit noodzakelijk. Proxymaterialen kunnen niet de exacte slijtage-eigenschappen, thermische uitzetting of vermoeidheidslimieten van de uiteindelijke legering nabootsen. Zodra de geometrie is vergrendeld, kunnen prototypes van het eigenlijke productiemateriaal worden bewerkt om het productieproces te valideren en ervoor te zorgen dat het onderdeel onder reële belastingen aan alle operationele specificaties voldoet.
Materiaalkeuzes hebben een directe invloed op het succes van nabewerkingen. U moet het basismateriaal in kaart brengen voor het optimale afwerkingsproces. Aluminium accepteert uitzonderlijk goed anodisatie en zorgt voor een hard, corrosiebestendig en esthetisch aantrekkelijk oppervlak. Roestvast staal vereist passivering om vrij ijzer te verwijderen en de natuurlijke corrosieweerstand te maximaliseren. Gelegeerd staal vereist vaak een zwarte oxide- of zinklaag om roest bij veldtoepassingen te voorkomen.
De inherente korrelstructuur van het materiaal heeft invloed op de bereikbare oppervlakteruwheid (Ra). Vrij verspanende legeringen leveren over het algemeen gladdere afwerkingen direct uit de machine op. Gomachtige materialen of materialen met grote korrelstructuren kunnen secundair polijsten of slijpen vereisen om aan strenge cosmetische eisen te voldoen. Zorg altijd voor een evenwicht tussen functionele materiaaleigenschappen en de behoefte aan visuele aantrekkingskracht voor de consument.
Sterk gereguleerde industrieën eisen strikte traceerbaarheid en naleving van materialen. Je kunt niet zomaar een materiaallabel vertrouwen; u moet de chemische samenstelling en mechanische eigenschappen ervan verifiëren. Vraag Mill Test Reports (MTR's) aan bij materiaalleveranciers om de traceerbaarheid tot de oorspronkelijke gieterijpartij te garanderen. Deze documentatie bewijst dat de legering voldoet aan de exacte chemische percentages die vereist zijn in uw technische tekeningen.
Zorg ervoor dat materialen voldoen aan specifieke industrienormen. Medische apparaten en voedselverwerkingsapparatuur vereisen FDA-conforme materialen zoals 316L roestvrij staal of specifieke kwaliteiten PEEK. Luchtvaartcomponenten moeten voldoen aan de AS9100-normen voor traceerbaarheid van materialen en DFARS-conformiteit. Elektronicabehuizingen moeten voldoen aan de RoHS- en REACH-richtlijnen, waardoor de afwezigheid van gevaarlijke stoffen zoals lood of cadmium wordt gegarandeerd.
Een veelvoorkomend technisch risico is het specificeren van een te hard materiaal, alleen maar om veilig te zijn. Door de materiaalspecificatie te over-engineeren, stijgen de productiekosten dramatisch. Hardere materialen vereisen gespecialiseerd gereedschap van hardmetaal of keramiek, lagere voedingssnelheden en meerdere bewerkingsgangen. Dit kan de uiteindelijke onderdeelkosten gemakkelijk verdubbelen of verdrievoudigen zonder enig functioneel voordeel aan de assemblage toe te voegen.
Beperk dit risico door de materiaalspecificaties aan te passen, strikt op basis van empirische belasting- en milieugegevens. Als een onderdeel weinig spanning ondervindt en in een goedaardige omgeving functioneert, specificeer dan geen gereedschapsstaal. Gebruik de meest bewerkbare legering die voldoet aan de vastgestelde succescriteria. Optimaliseer gereedschapspaden en gebruik hoogefficiënte freesstrategieën (HEM) om de standtijd te maximaliseren en de cyclustijden te verkorten.
Als er geen rekening wordt gehouden met materiaalgedrag onder bewerkingswarmte, leidt dit tot ernstige tolerantieproblemen. Terwijl snijgereedschappen materiaal wegschuiven, genereren ze intense wrijving en hitte. Metalen en kunststoffen zetten tijdens dit proces uit. Als een machinist een onderdeel op de exacte nominale maat snijdt terwijl het heet is, zal het onderdeel bij afkoeling buiten de tolerantie krimpen. Aluminium zet grofweg twee keer zoveel uit als staal per graad temperatuurverandering.
Implementeer de juiste koelmiddelstrategieën om een stabiele onderdeeltemperatuur gedurende de gehele bewerkingscyclus te behouden. Vloedkoelvloeistof, hogedrukkoelvloeistof door het gereedschap of minimale hoeveelheid smering (MQL) moeten op het materiaal worden afgestemd. Begrijp de thermische uitzettingscoëfficiënt voor het geselecteerde materiaal. Kunststoffen vereisen bijzondere aandacht, omdat ze veel sneller uitzetten dan metalen en vaak voorbewerkingen vereisen, gevolgd door een afkoelperiode voordat ze definitief worden afgewerkt.
Ontwerpen rond een nichelegering of niet-standaardafmeting brengt aanzienlijke risico's voor de toeleveringsketen met zich mee. Exotische materialen zijn onderhevig aan lange doorlooptijden, volatiele marktprijzen en hoge minimale bestelhoeveelheden. Het ontwerpen van een onderdeel dat een aangepaste extrusie of een ongebruikelijke knuppelgrootte vereist, dwingt de fabrikant om enorme hoeveelheden dure grondstoffen weg te frezen, waardoor zowel de materiaal- als de bewerkingskosten stijgen.
Identificeer aanvaardbare alternatieve kwaliteiten vroeg in de ontwerpfase. Het vervangen van standaard 316 door 316L biedt bijvoorbeeld vaak dezelfde functionele voordelen met een betere beschikbaarheid. Ontwerp componenten rond standaard staaf-, plaat- of plaatformaten. Het minimaliseren van de hoeveelheid grondstof die moet worden verwijderd, vermindert zowel de materiaalkosten als de bewerkingstijd. Als uw onderdeel 1,1 inch dik is, ontwerp het dan zo dat het in een standaardplaat van 1 inch past als de toepassing dit toelaat.
Controleer uw werkomgeving en documenteer de maximale continue temperatuur, blootstelling aan chemicaliën en mechanische belasting die het onderdeel zal doorstaan.
Filter uw materiaalopties door alle legeringen of polymeren te elimineren die niet voldoen aan de basisvereisten op het gebied van milieu en sterkte.
Vergelijk de afmetingen van uw uiteindelijke onderdelen met de standaard voorraadgroottes van grondstoffen om verspilling te minimaliseren en de bewerkingstijd te verkorten.
Vraag een Design for Manufacturability (DFM)-beoordeling aan bij uw CNC-bewerkingspartner om uw materiaalkeuze te valideren voordat u de technische tekeningen voltooit.
A: Aluminium 6061 is doorgaans het meest kosteneffectieve materiaal. Het biedt een uitstekende balans tussen hoge bewerkbaarheid, matige sterkte en brede beschikbaarheid. Het vermogen om snel machinaal te worden bewerkt, vermindert de machinetijd, wat de belangrijkste oorzaak is van de productiekosten voor componenten voor algemene doeleinden.
A: Specificeer titanium als u de corrosieweerstand van roestvrij staal nodig heeft, maar met strikte gewichtsbeperkingen te maken krijgt. Titanium biedt een superieure sterkte-gewichtsverhouding. Het is ook noodzakelijk voor medische implantaten die een hoge biocompatibiliteit vereisen of voor lucht- en ruimtevaartcomponenten die in extreme omgevingen werken waar gewichtsvermindering van cruciaal belang is.
A: Roestvast staal heeft een lagere bewerkbaarheidsgraad dan aluminium of zacht staal. Dit betekent dat er lagere spilsnelheden, lagere voedingen en frequentere gereedschapsvervangingen nodig zijn. Deze factoren verhogen het totale aantal machine-uren dat nodig is om het onderdeel te produceren, waardoor de uiteindelijke kosten stijgen.
A: Ja, gelegeerde staalsoorten zoals 4140 en 4340 worden na ruwe bewerking vaak met warmte behandeld om een hoge hardheid en slijtvastheid te bereiken. Warmtebehandeling kan echter dimensionale vervorming veroorzaken. Kritische toleranties vereisen vaak secundaire harde draai- of slijpbewerkingen nadat het warmtebehandelingsproces is voltooid.
A: Voor omgevingen met hoge temperaturen zijn hoogwaardige legeringen zoals Inconel, Titanium Grade 5 en specifieke roestvaste staalsoorten (zoals 316 of 17-4 PH) optimaal. Voor niet-metalen toepassingen die thermische stabiliteit vereisen, behouden technische kunststoffen zoals PEEK hun mechanische eigenschappen bij aanzienlijk hogere temperaturen dan standaardpolymeren.
A: Kies technische kunststoffen wanneer uw toepassing elektrische isolatie, extreme chemische inertie, lage wrijving of aanzienlijke gewichtsvermindering vereist. Kunststoffen zoals Delrin en PTFE blinken uit in lageroppervlakken en vloeistofbehandelingscomponenten waar metalen zouden corroderen, vreten of ongewenste elektrische stroom geleiden.


