

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-28 Origen: Sitio


La desalineación de materiales destruye los programas de producción y descarrila los proyectos de ingeniería. La especificación de una aleación incorrecta provoca un desgaste acelerado de las herramientas, fallos prematuros de las piezas y retrasos excesivos en la fabricación. Los ingenieros y los equipos de adquisiciones se enfrentan a una compleja matriz de variables al diseñar componentes. Debe equilibrar el rendimiento mecánico, la resistencia ambiental y la capacidad de fabricación con las estrictas restricciones del proyecto.
Esta guía proporciona un marco estructurado y basado en evidencia para evaluar y seleccionar materiales óptimos para Piezas mecanizadas CNC . Vamos más allá de las hojas de especificaciones básicas para abordar las realidades del mecanizado del mundo real en el taller. Al comprender cómo interactúan las características de la materia prima con las herramientas de corte, las estrategias de refrigerante y la dinámica de la máquina, puede optimizar los diseños tanto para el rendimiento como para la eficiencia de la producción. Desglosaremos los parámetros exactos necesarios para combinar su aplicación con el metal o polímero adecuado.
La maquinabilidad dicta el costo: el precio de la materia prima es sólo un factor; Los materiales con mala maquinabilidad aumentan exponencialmente los tiempos de ciclo y los costos de herramientas.
El entorno anula la resistencia: La alta resistencia a la tracción es irrelevante si el material se degrada bajo las condiciones térmicas o químicas específicas de su entorno operativo.
Selección de impactos posteriores al procesamiento: la necesidad de acabados superficiales, tratamientos térmicos o recubrimientos específicos debe tenerse en cuenta en la elección inicial del material, ya que no todas las aleaciones responden de la misma manera.
Integración de DFM (Diseño para la Manufacturabilidad): la colaboración temprana con los socios de fabricación en la selección de materiales mitiga los cuellos de botella de producción posteriores y las fallas de cumplimiento.
La selección eficaz de materiales comienza con una estricta jerarquía de necesidades. Debe separar los requisitos funcionales no negociables de las preferencias secundarias. Los requisitos funcionales dictan si la pieza sobrevivirá a su aplicación prevista. Estos incluyen límite elástico, resistencia química y estabilidad térmica. Las preferencias secundarias abarcan acabados estéticos, colores específicos o reducciones menores de peso que no afectan la funcionalidad principal.
No priorizar estos requisitos a menudo conduce a un exceso de ingeniería. Seleccionar una aleación de ultra alta resistencia para un componente que solo experimenta una carga mínima desperdicia recursos. Defina los modos de falla exactos que su pieza debe evitar. Una vez que establezca la línea base de rendimiento crítica, podrá filtrar los materiales inadecuados de inmediato. Por ejemplo, un colector hidráulico requiere alta resistencia al estallido y a la fatiga, mientras que la carcasa de un sensor puede necesitar solo rigidez básica y sellado ambiental.
Las condiciones ambientales dictan la longevidad del material más que cualquier otro factor. Un material con una resistencia mecánica excepcional fallará rápidamente si no puede soportar el entorno. Debe evaluar tanto las temperaturas de funcionamiento continuas como los picos térmicos máximos. Los materiales se expanden, contraen y pierden integridad estructural en diferentes umbrales térmicos. Los plásticos, por ejemplo, pueden deformarse bajo un calor sostenido que una aleación de aluminio estándar sobreviviría fácilmente.
Evaluar meticulosamente la exposición a agentes corrosivos. Considere si la pieza se enfrentará a agua salada, productos químicos industriales, fluidos ácidos o radiación ultravioleta prolongada. La corrosión galvánica es otro factor importante. Cuando metales diferentes interactúan en un ambiente conductor, uno de ellos se corroe rápidamente. Si monta un soporte de aluminio en una estructura de acero en un entorno marino, el aluminio actúa como ánodo y se degrada. Además, determine sus requisitos eléctricos y térmicos. Especifique si el componente debe actuar como vía conductora o como aislante.
Los requisitos mecánicos definen las fuerzas físicas que el componente debe soportar sin deformarse ni romperse. Trace los requisitos específicos de resistencia a la tracción, el rendimiento y el impacto según la aplicación. La resistencia a la tracción mide la resistencia a ser desgarrado, mientras que el límite elástico indica el punto de deformación permanente. Los ingenieros a menudo se centran en la resistencia máxima a la tracción, pero el límite elástico es el límite práctico para la mayoría de los diseños funcionales.
Tenga en cuenta la resistencia a la fatiga en escenarios de carga cíclica. Las piezas sometidas a vibraciones constantes o ciclos de tensión repetidos requieren materiales que resistan las microfisuras con el tiempo. Evaluar las necesidades de resistencia al desgaste y dureza para conjuntos móviles, engranajes y mecanismos deslizantes. Los casquillos de bronce o los pasadores de acero endurecido soportan la fricción mucho mejor que el aluminio sin tratar. Finalmente, tenga en cuenta las restricciones de peso. Las aplicaciones aeroespaciales, automotrices y de dispositivos portátiles exigen altas relaciones resistencia-peso para mantener la eficiencia y el rendimiento.
El proceso de mecanizado previsto influye en gran medida en la elección del material. Los diferentes tipos de máquinas CNC manejan los materiales de manera diferente. Un centro de fresado estándar de 3 ejes destaca en el corte de bloques de aluminio y acero dulce. Sin embargo, las geometrías complejas que requieren mecanizado de 5 ejes pueden exigir materiales que mantengan tolerancias estrictas bajo la presión de la herramienta multidireccional sin deformarse.
Los centros de torneado suizos, utilizados para componentes de gran volumen y diámetro pequeño, requieren formas de stock específicas. Los materiales utilizados en las máquinas suizas deben poseer una rectitud excelente y un diámetro constante, por lo que normalmente requieren barras rectificadas con tolerancia h9. Los materiales gomosos o aquellos con tensiones internas pueden deformarse durante el torneado agresivo, lo que genera piezas fuera de tolerancia. Alinee su elección de materiales con las capacidades de las máquinas herramienta específicas utilizadas para la producción.
El costo de la materia prima representa sólo una fracción del precio final del componente. La maquinabilidad se correlaciona directamente con el tiempo de la máquina, lo que impulsa los gastos de fabricación. El sistema de clasificación de maquinabilidad utiliza acero estirado en frío 1212 como base del 100%. Los materiales con calificaciones superiores al 100% se cortan más rápido y más fácilmente. Los materiales con clasificaciones más bajas requieren velocidades de avance más lentas y reducen la vida útil de la herramienta. A modo de contexto, el aluminio 6061 ronda el 270%, mientras que el titanio de grado 5 ronda el 15%.
Al mecanizar materiales duros o gomosos surgen costes ocultos. Las aleaciones de titanio y alto contenido de níquel destruyen rápidamente las herramientas de corte, lo que requiere cambios frecuentes de herramienta y costosas inserciones de carburo. Los materiales gomosos como el cobre puro crean virutas largas y fibrosas que enredan las herramientas y detienen la producción. Calcule el costo total de la pieza combinando los gastos de materia prima, el tiempo estimado de mecanizado, el consumo de herramientas y el posprocesamiento necesario.
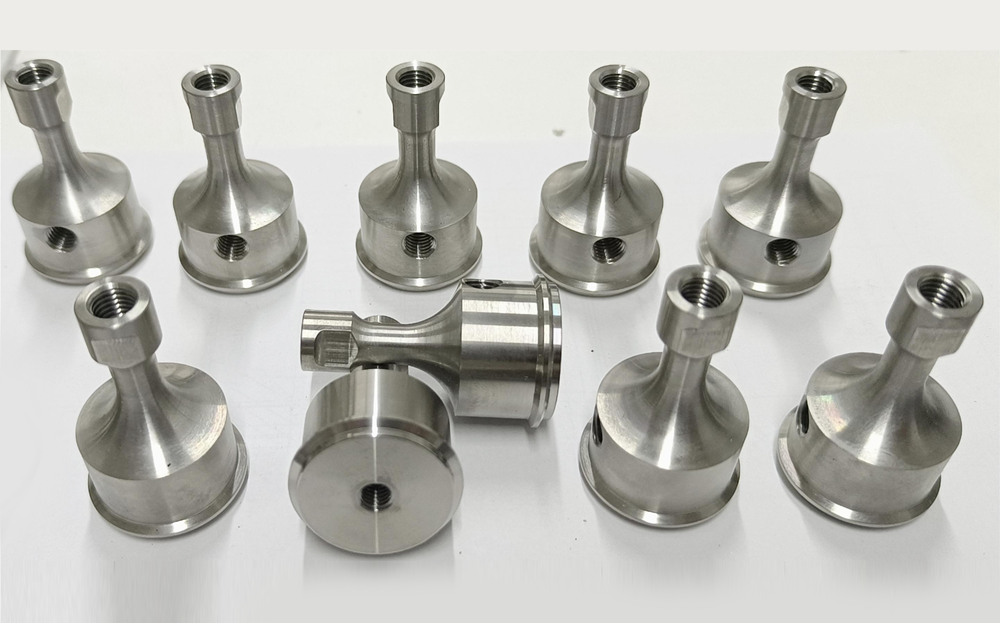
El aluminio sigue siendo la base indiscutible para la fabricación CNC debido a su excepcional maquinabilidad y su favorable relación resistencia-peso. El aluminio 6061-T6 es el grado más versátil y ofrece excelente resistencia a la corrosión, soldabilidad e integridad estructural. Sirve como opción predeterminada para soportes, recintos y marcos estructurales. Los maquinistas pueden ejecutar altas velocidades de husillo y velocidades de avance agresivas, manteniendo bajos los tiempos de producción.
El aluminio 7075-T6 proporciona una resistencia significativamente mayor, rivalizando con algunos aceros, lo que lo hace ideal para aplicaciones aeroespaciales y automotrices de alto estrés. Sin embargo, el 7075 ofrece menor resistencia a la corrosión y soldabilidad en comparación con el 6061. Ambos grados sufren limitaciones en ambientes de temperaturas extremadamente altas. Sin tratamientos superficiales protectores como el anodizado de capa dura Tipo II o Tipo III, el aluminio sigue siendo susceptible al desgaste y la degradación química en entornos industriales hostiles.
El acero inoxidable ofrece una resistencia superior a la corrosión y una alta resistencia mecánica. El grado 304 es el acero inoxidable austenítico más común y proporciona una excelente formabilidad y resistencia a los ácidos oxidantes. El grado 316 contiene molibdeno, que aumenta drásticamente la resistencia a los cloruros y los ambientes marinos. especificando Las piezas de acero inoxidable de precisión personalizadas son una práctica estándar para dispositivos médicos, equipos de procesamiento de alimentos y hardware marino.
Para aplicaciones que requieren alta dureza y resistencia, el acero inoxidable 17-4 PH (endurecimiento por precipitación) es óptimo. Mantiene la resistencia a la corrosión y al mismo tiempo permite un endurecimiento significativo mediante tratamiento térmico. Tenga en cuenta que el acero inoxidable posee un índice de maquinabilidad más bajo que el aluminio. Requiere configuraciones de máquina rígidas, herramientas robustas y estrategias de refrigerante optimizadas para evitar el endurecimiento durante el proceso de corte. Si una herramienta frota en lugar de cortar, la superficie se endurece instantáneamente, destruyendo la siguiente fresa.
Los aceros aleados incorporan elementos como cromo, molibdeno y níquel para mejorar propiedades mecánicas específicas. Los grados como 4140 y 4340 ofrecen dureza, resistencia al desgaste y alta resistencia a la fatiga excepcionales. Estos materiales dominan la industria pesada, la exploración de petróleo y gas y la fabricación de sistemas de transmisión de automóviles, donde las piezas soportan enormes cargas de torque e impacto.
Lograr las propiedades mecánicas deseadas a menudo requiere una gestión térmica precisa. Las piezas de acero de aleación mecanizadas por CNC con frecuencia se someten a un recocido previo al mecanizado para obtener mejores condiciones de corte, seguido de un enfriamiento y revenido posterior al mecanizado. Este proceso de varios pasos endurece el componente final pero introduce riesgos de distorsión dimensional. Los ingenieros deben tener en cuenta esta distorsión dejando material adicional en dimensiones críticas para torneado en duro o rectificado después del tratamiento térmico.
El titanio ofrece una relación resistencia-peso inigualable y una biocompatibilidad excepcional. El grado 5 (Ti-6Al-4V) es el caballo de batalla de la familia del titanio. Resiste perfectamente temperaturas extremas y entornos químicos agresivos. Estas propiedades justifican su alto costo en estructuras aeroespaciales, implantes médicos y componentes de alto rendimiento para deportes de motor.
El mecanizado de titanio presenta graves desafíos. El material posee una conductividad térmica pobre. En lugar de que el calor se evacue con la viruta, se transfiere directamente a la herramienta de corte. Esto causa un rápido desgaste de la herramienta y fallas catastróficas si no se maneja correctamente. El titanio también muestra una tendencia a desgastarse, donde el material se suelda al filo. Productor Las piezas de aleación de titanio mecanizadas por CNC requieren sistemas de refrigerante de alta presión especializados, sujeción rígida y geometrías de herramientas específicas para mantener una evacuación continua de virutas.
El latón y el cobre cumplen funciones distintas y altamente especializadas en la fabricación. C360 Brass es el estándar de oro en maquinabilidad. Su contenido de plomo permite que las virutas se rompan limpiamente, lo que permite velocidades de corte extremadamente altas y un desgaste mínimo de la herramienta. C360 es ideal para la producción de gran volumen de accesorios, válvulas y separadores eléctricos complejos.
El cobre 101 y 110 ofrecen la máxima conductividad eléctrica y térmica. Son esenciales para disipadores de calor, barras colectoras eléctricas y conectores RF. Sin embargo, el cobre puro es muy difícil de mecanizar. Es muy dúctil y gomoso, propenso a desgarrarse en lugar de cortarse limpiamente. El mecanizado de cobre requiere herramientas extremadamente afiladas con ángulos de desprendimiento positivos y un control preciso de la viruta para lograr acabados superficiales aceptables sin manchar el metal.
Los plásticos de alto rendimiento ofrecen ventajas únicas sobre los metales, incluido el aislamiento eléctrico, la inercia química y la baja fricción. Delrin (POM) es altamente mecanizable, dimensionalmente estable y perfecto para pastillas de desgaste, engranajes y bujes. PEEK proporciona resistencia a temperaturas extremas y resistencia mecánica, reemplazando a menudo a los metales en aplicaciones aeroespaciales y médicas. El PTFE (teflón) ofrece una resistencia química inigualable y un coeficiente de fricción cercano a cero.
Mantener tolerancias estrictas en los plásticos requiere gestionar la expansión térmica. Los plásticos se expanden significativamente más que los metales cuando se exponen al calor del mecanizado. Además, las tensiones internas creadas durante el proceso de extrusión pueden hacer que los plásticos se deformen una vez que se retira el material. La aplicación adecuada de refrigerante y los ciclos de recocido para aliviar tensiones son obligatorios al retirar grandes volúmenes de material del material plástico.
Categoría de material |
Grados comunes |
Calificación de maquinabilidad |
Fortalezas clave |
Limitaciones primarias |
|---|---|---|---|---|
Aluminio |
6061, 7075, 2024 |
Muy alto (270%) |
Ligero, fácil de mecanizar, buena conductividad. |
Baja resistencia a altas temperaturas, requiere anodizado por desgaste. |
Acero inoxidable |
304, 316, 17-4 PH |
Moderado (45%) |
Excelente resistencia a la corrosión, alta resistencia |
Propenso al endurecimiento por trabajo, velocidades de mecanizado más lentas. |
Acero aleado |
4140, 4340 |
Moderado (55%) |
Alta tenacidad, resistencia a la fatiga, endurecible |
Requiere tratamiento térmico, susceptible a oxidarse sin recubrimiento. |
Titanio |
Grado 5 (Ti-6Al-4V) |
Bajo (15%) |
Inigualable relación resistencia-peso, biocompatible |
La costosa y mala conductividad térmica destruye las herramientas |
Latón |
C360 |
Excelente (100%+) |
Mecanizado de metal más rápido y baja fricción |
Pesado, menor resistencia estructural que el acero. |
Plásticos de ingeniería |
Delrin, OJEADA, PTFE |
Alto |
Aislamiento eléctrico, inercia química. |
Alta expansión térmica, menor resistencia a la tracción. |
Las estrategias de selección de materiales deben alternar entre las fases de creación de prototipos y de producción. Durante la fase inicial de creación de prototipos, el objetivo es la iteración rápida y la validación geométrica. El uso de materiales proxy más baratos y altamente mecanizables acelera este proceso. El aluminio 6061 o el plástico ABS son excelentes sustitutos para comprobaciones de ajuste y pruebas funcionales básicas, incluso si la pieza final requiere acero inoxidable. Esto ahorra costosas materias primas y reduce el tiempo del husillo durante la fase de prueba y error.
La transición a materiales de calidad de producción es necesaria para la validación funcional final. Los materiales sustitutos no pueden replicar las características exactas de desgaste, la expansión térmica o los límites de fatiga de la aleación final. Una vez bloqueada la geometría, mecanice prototipos a partir del material de producción real para validar el proceso de fabricación y garantizar que el componente cumpla con todas las especificaciones operativas bajo cargas del mundo real.
La elección de materiales impacta directamente el éxito de las operaciones de posprocesamiento. Debe asignar el material base a su proceso de acabado óptimo. El aluminio acepta excepcionalmente bien el anodizado, proporcionando una superficie dura, resistente a la corrosión y estéticamente agradable. El acero inoxidable requiere pasivación para eliminar el hierro libre y maximizar su resistencia natural a la corrosión. Los aceros aleados a menudo requieren óxido negro o revestimiento de zinc para evitar la oxidación en aplicaciones de campo.
La estructura de grano inherente del material influye en la rugosidad superficial alcanzable (Ra). Las aleaciones de mecanizado libre generalmente producen acabados más suaves nada más salir de la máquina. Los materiales gomosos o aquellos con estructuras de grano grande pueden requerir un pulido o esmerilado secundario para cumplir con estrictos requisitos cosméticos. Equilibre siempre las propiedades funcionales del material con la necesidad de un atractivo visual de cara al consumidor.
Las industrias fuertemente reguladas exigen un estricto cumplimiento y trazabilidad de los materiales. No se puede confiar simplemente en la etiqueta de un material; se debe verificar su composición química y propiedades mecánicas. Solicite informes de pruebas de fábrica (MTR) a los proveedores de materiales para garantizar la trazabilidad hasta el lote de fundición original. Esta documentación demuestra que la aleación cumple con los porcentajes químicos exactos requeridos por sus planos de ingeniería.
Haga coincidir los materiales con estándares industriales específicos. Los dispositivos médicos y los equipos de procesamiento de alimentos requieren materiales que cumplan con la FDA, como acero inoxidable 316L o grados específicos de PEEK. Los componentes aeroespaciales deben cumplir con los estándares de trazabilidad de materiales AS9100 y el cumplimiento de DFARS. Los gabinetes para dispositivos electrónicos deben cumplir con las directivas RoHS y REACH, lo que garantiza la ausencia de sustancias peligrosas como plomo o cadmio.
Un riesgo de ingeniería común implica especificar un material excesivamente duro sólo para estar seguro. La ingeniería excesiva de las especificaciones del material aumenta drásticamente los costos de producción. Los materiales más duros requieren herramientas especializadas de carburo o cerámica, velocidades de avance más lentas y múltiples pasadas de mecanizado. Esto puede fácilmente duplicar o triplicar el costo final de la pieza sin agregar ningún beneficio funcional al ensamblaje.
Mitigue este riesgo ajustando el tamaño correcto de la especificación del material basándose estrictamente en la carga empírica y los datos ambientales. Si un componente experimenta poca tensión y opera en un ambiente benigno, no especifique acero para herramientas. Utilice la aleación más mecanizable que cumpla con los criterios de éxito establecidos. Optimice las trayectorias de las herramientas y utilice estrategias de fresado de alta eficiencia (HEM) para maximizar la vida útil de las herramientas y reducir los tiempos de los ciclos.
No tener en cuenta el comportamiento del material bajo el calor del mecanizado genera graves problemas de tolerancia. A medida que las herramientas de corte cortan el material, generan fricción y calor intensos. Los metales y los plásticos se expanden durante este proceso. Si un maquinista corta una pieza a la dimensión nominal exacta mientras está caliente, la pieza se contraerá fuera de la tolerancia al enfriarse. El aluminio se expande aproximadamente el doble que el acero por grado de cambio de temperatura.
Implemente estrategias de refrigerante adecuadas para mantener una temperatura estable de la pieza durante todo el ciclo de mecanizado. El refrigerante por inundación, el refrigerante a través de la herramienta a alta presión o la lubricación de cantidad mínima (MQL) deben adaptarse al material. Comprenda el coeficiente de expansión térmica del material seleccionado. Los plásticos requieren especial atención, ya que se expanden a un ritmo mucho mayor que los metales y a menudo requieren pasadas de desbaste seguidas de un período de enfriamiento antes del acabado final.
Diseñar en torno a una aleación de nicho o una dimensión no estándar introduce importantes riesgos en la cadena de suministro. Los materiales exóticos están sujetos a largos plazos de entrega, precios de mercado volátiles y cantidades mínimas de pedido elevadas. Diseñar una pieza que requiere una extrusión personalizada o un tamaño de palanquilla inusual obliga al fabricante a eliminar cantidades masivas de materia prima costosa, lo que aumenta los costos de material y mecanizado.
Identifique grados alternativos aceptables al principio de la fase de diseño. Por ejemplo, sustituir el 316 estándar por 316L a menudo proporciona los mismos beneficios funcionales con una mejor disponibilidad. Diseñe componentes alrededor de tamaños estándar de barras, láminas o placas. Minimizar el volumen de materia prima que se debe eliminar reduce tanto los costos de material como el tiempo de mecanizado. Si su pieza tiene 1,1 pulgadas de espesor, diséñela para que quepa dentro de una placa estándar de 1 pulgada si la aplicación lo permite.
Audite su entorno operativo y documente la temperatura máxima continua, la exposición química y la carga mecánica que soportará la pieza.
Filtre sus opciones de materiales eliminando cualquier aleación o polímero que no cumpla con los requisitos ambientales y de resistencia básicos.
Compare las dimensiones de su pieza final con los tamaños estándar de existencias de materia prima para minimizar el desperdicio y reducir el tiempo de mecanizado.
Solicite una revisión del Diseño para la Manufacturabilidad (DFM) de su socio de mecanizado CNC para validar su elección de material antes de finalizar los dibujos de ingeniería.
R: El aluminio 6061 suele ser el material más rentable. Ofrece un excelente equilibrio entre alta maquinabilidad, resistencia moderada y amplia disponibilidad. Su capacidad de mecanizarse rápidamente reduce el tiempo de la máquina, que es el principal factor de los costos de fabricación de componentes de uso general.
R: Especifique titanio cuando necesite la resistencia a la corrosión del acero inoxidable pero enfrente estrictas limitaciones de peso. El titanio ofrece una relación resistencia-peso superior. También es necesario para implantes médicos que requieren alta biocompatibilidad o componentes aeroespaciales que operan en entornos extremos donde la reducción de peso es fundamental.
R: El acero inoxidable tiene un índice de maquinabilidad más bajo que el aluminio o el acero dulce. Esto significa que requiere velocidades de husillo más lentas, velocidades de avance reducidas y reemplazos de herramientas más frecuentes. Estos factores aumentan el total de horas de máquina necesarias para producir la pieza, aumentando así el costo final.
R: Sí, los aceros aleados como 4140 y 4340 suelen recibir un tratamiento térmico después del mecanizado en desbaste para lograr una alta dureza y resistencia al desgaste. Sin embargo, el tratamiento térmico puede provocar distorsión dimensional. Las tolerancias críticas a menudo requieren operaciones secundarias de torneado en duro o rectificado una vez finalizado el proceso de tratamiento térmico.
R: Para ambientes de alta temperatura, las aleaciones de alto rendimiento como Inconel, Titanio Grado 5 y aceros inoxidables específicos (como 316 o 17-4 PH) son óptimas. Para aplicaciones no metálicas que requieren estabilidad térmica, los plásticos de ingeniería como PEEK mantienen sus propiedades mecánicas a temperaturas significativamente más altas que los polímeros estándar.
R: Elija plásticos de ingeniería cuando su aplicación requiera aislamiento eléctrico, inercia química extrema, baja fricción o una reducción de peso significativa. Los plásticos como Delrin y PTFE destacan en superficies de rodamientos y componentes de manipulación de fluidos donde los metales se corroerían, irritarían o conducirían corriente eléctrica no deseada.


