

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-28 Origine : Site


Le désalignement des matériaux détruit les calendriers de production et fait dérailler les projets d’ingénierie. La spécification d’un mauvais alliage entraîne une usure accélérée des outils, une défaillance prématurée des pièces et des retards de fabrication excessifs. Les ingénieurs et les équipes d’approvisionnement sont confrontés à une matrice complexe de variables lors de la conception de composants. Vous devez équilibrer les performances mécaniques, la résistance à l'environnement et la fabricabilité avec des contraintes strictes du projet.
Ce guide fournit un cadre structuré et fondé sur des données probantes pour évaluer et sélectionner les matériaux optimaux pour Pièces usinées CNC . Nous allons au-delà des fiches techniques de base pour aborder les réalités réelles de l'usinage en atelier. En comprenant comment les caractéristiques des matières premières interagissent avec les outils de coupe, les stratégies de refroidissement et la dynamique des machines, vous pouvez optimiser les conceptions en termes de performances et d'efficacité de production. Nous détaillerons les paramètres exacts nécessaires pour faire correspondre votre application avec le bon métal ou polymère.
L'usinabilité dicte le coût : le prix des matières premières n'est qu'un facteur parmi d'autres ; les matériaux peu usinables augmentent de façon exponentielle les temps de cycle et les coûts d’outillage.
L'environnement l'emporte sur la résistance : une résistance élevée à la traction n'est pas pertinente si le matériau se dégrade dans les conditions thermiques ou chimiques spécifiques de son environnement d'exploitation.
Sélection des impacts post-traitement : la nécessité de finitions de surface, de traitements thermiques ou de revêtements spécifiques doit être prise en compte dans le choix initial du matériau, car tous les alliages ne répondent pas de la même manière.
Intégration DFM (Design for Manufacturability) : une collaboration précoce avec les partenaires de fabrication sur la sélection des matériaux atténue les goulots d'étranglement de la production en aval et les manquements à la conformité.
Une sélection efficace des matériaux commence par une hiérarchie stricte des besoins. Vous devez séparer les exigences fonctionnelles non négociables des préférences secondaires. Les exigences fonctionnelles déterminent si la pièce survivra à son application prévue. Ceux-ci incluent la limite d'élasticité, la résistance chimique et la stabilité thermique. Les préférences secondaires englobent les finitions esthétiques, les couleurs spécifiques ou les réductions de poids mineures qui n'ont pas d'impact sur les fonctionnalités de base.
Ne pas prioriser ces exigences conduit souvent à une ingénierie excessive. La sélection d'un alliage à ultra haute résistance pour un composant qui ne subit qu'une charge minimale gaspille des ressources. Définissez les modes de défaillance exacts que votre pièce doit éviter. Une fois que vous avez établi la référence de performance critique, vous pouvez filtrer immédiatement les matériaux inappropriés. Par exemple, un collecteur hydraulique nécessite une résistance élevée à l'éclatement et à la fatigue, alors qu'un boîtier de capteur peut n'avoir besoin que d'une rigidité de base et d'une étanchéité environnementale.
Les conditions environnementales déterminent la longévité des matériaux plus que tout autre facteur. Un matériau doté d’une résistance mécanique exceptionnelle se brisera rapidement s’il ne peut pas résister à son environnement. Vous devez évaluer à la fois les températures de fonctionnement continues et les pics thermiques. Les matériaux se dilatent, se contractent et perdent leur intégrité structurelle à différents seuils thermiques. Les plastiques, par exemple, peuvent se déformer sous l’effet d’une chaleur soutenue, ce qui fait qu’un alliage d’aluminium standard survivrait facilement.
Évaluez méticuleusement l’exposition aux agents corrosifs. Déterminez si la pièce sera exposée à l'eau salée, à des produits chimiques industriels, à des fluides acides ou à un rayonnement UV prolongé. La corrosion galvanique est un autre facteur majeur. Lorsque des métaux différents interagissent dans un environnement conducteur, ils se corrodent rapidement. Si vous montez un support en aluminium sur un cadre en acier dans un environnement marin, l'aluminium agit comme une anode et se dégrade. Déterminez également vos besoins électriques et thermiques. Spécifiez si le composant doit agir comme un chemin conducteur ou un isolant.
Les exigences mécaniques définissent les forces physiques que le composant doit supporter sans se déformer ni se casser. Définissez les exigences spécifiques en matière de traction, d'élasticité et de résistance aux chocs en fonction de l'application. La résistance à la traction mesure la résistance à l'arrachement, tandis que la limite d'élasticité indique le point de déformation permanente. Les ingénieurs se concentrent souvent sur la résistance ultime à la traction, mais la limite d'élasticité est la limite pratique pour la plupart des conceptions fonctionnelles.
Tenir compte de la résistance à la fatigue dans les scénarios de chargement cyclique. Les pièces soumises à des vibrations constantes ou à des cycles de contraintes répétés nécessitent des matériaux résistant aux microfissures dans le temps. Évaluez les besoins en matière de résistance à l’usure et de dureté pour les ensembles mobiles, les engrenages et les mécanismes coulissants. Les bagues en bronze ou les broches en acier trempé gèrent bien mieux la friction que l'aluminium non traité. Enfin, tenez compte des contraintes de poids. Les applications dans l'aérospatiale, l'automobile et les appareils portables exigent des rapports résistance/poids élevés pour maintenir l'efficacité et les performances.
Le processus d'usinage prévu influence fortement le choix du matériau. Différents types de machines CNC traitent les matériaux différemment. Un centre de fraisage standard à 3 axes excelle dans la découpe de blocs d'aluminium et d'acier doux. Cependant, des géométries complexes nécessitant un usinage sur 5 axes peuvent imposer des matériaux qui maintiennent des tolérances serrées sous une pression d'outil multidirectionnelle sans déviation.
Les centres de tournage suisses, utilisés pour les pièces en grand volume et de petit diamètre, nécessitent des formes de stock spécifiques. Les matériaux utilisés dans les machines suisses doivent posséder une excellente rectitude et un diamètre constant, nécessitant généralement un stock de barres rectifiées avec tolérance h9. Les matériaux gommeux ou ceux soumis à des contraintes internes peuvent se déformer lors d'un tournage agressif, conduisant à des pièces hors tolérance. Alignez votre choix de matériaux avec les capacités des machines-outils spécifiques utilisées pour la production.
Le coût des matières premières ne représente qu’une fraction du prix final du composant. L'usinabilité est directement liée au temps machine, qui détermine les dépenses de fabrication. Le système d'évaluation de l'usinabilité utilise l'acier étiré à froid 1212 comme référence de 100 %. Les matériaux avec des notes supérieures à 100 % se coupent plus rapidement et plus facilement. Les matériaux avec des valeurs inférieures nécessitent des vitesses d'avance plus lentes et réduisent la durée de vie de l'outil. Pour le contexte, l'aluminium 6061 se situe à environ 270 %, tandis que le titane de grade 5 oscille autour de 15 %.
Des coûts cachés apparaissent lors de l’usinage de matériaux durs ou gommeux. Les alliages de titane et de nickel détruisent rapidement les outils de coupe, ce qui nécessite des changements d'outils fréquents et des plaquettes en carbure coûteuses. Les matériaux gommeux comme le cuivre pur créent de longs copeaux filandreux qui enchevêtrent les outils et interrompent la production. Calculez le coût total d'une pièce en combinant les dépenses en matières premières, le temps d'usinage estimé, la consommation d'outillage et le post-traitement nécessaire.
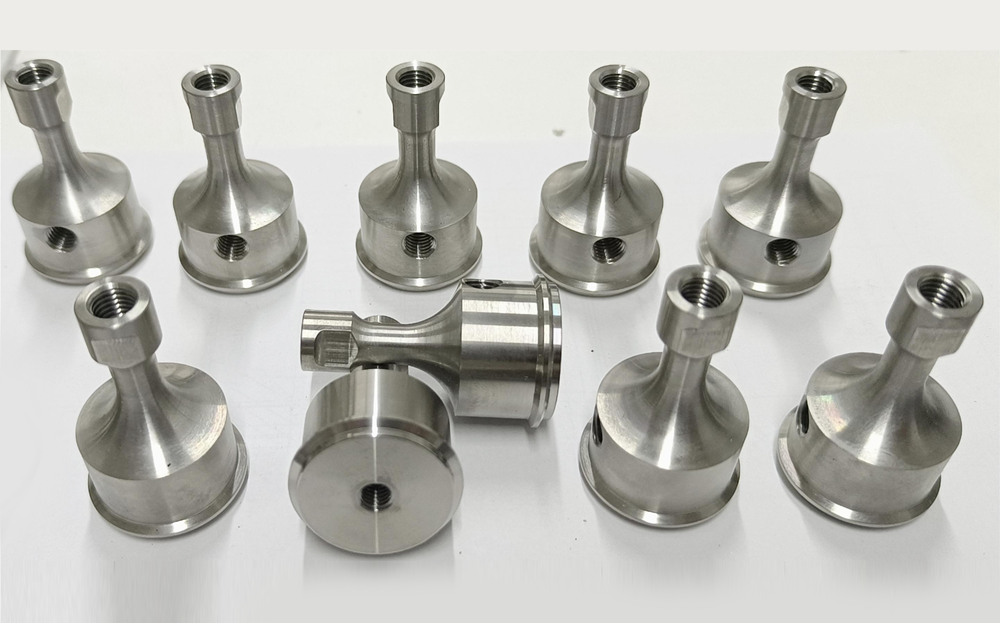
L'aluminium reste la base incontestée pour la fabrication CNC en raison de son usinabilité exceptionnelle et de son rapport résistance/poids favorable. L'aluminium 6061-T6 est la nuance la plus polyvalente, offrant une excellente résistance à la corrosion, une soudabilité et une intégrité structurelle. Il constitue le choix par défaut pour les supports, les boîtiers et les cadres structurels. Les machinistes peuvent exécuter des vitesses de broche élevées et des avances agressives, ce qui permet de réduire les temps de production.
L'aluminium 7075-T6 offre une résistance nettement supérieure, rivalisant avec certains aciers, ce qui le rend idéal pour les applications aérospatiales et automobiles à contraintes élevées. Cependant, le 7075 offre une résistance à la corrosion et une soudabilité inférieures à celles du 6061. Les deux qualités souffrent de limitations dans les environnements à températures extrêmement élevées. Sans traitements de surface protecteurs tels que l'anodisation dure de type II ou de type III, l'aluminium reste sensible à l'usure et à la dégradation chimique dans des environnements industriels difficiles.
L'acier inoxydable offre une résistance supérieure à la corrosion et une résistance mécanique élevée. La nuance 304 est l'acier inoxydable austénitique le plus courant, offrant une excellente formabilité et une excellente résistance aux acides oxydants. Le grade 316 contient du molybdène, qui augmente considérablement la résistance aux chlorures et aux environnements marins. Spécification Les pièces en acier inoxydable de précision personnalisées sont une pratique courante pour les dispositifs médicaux, les équipements de transformation des aliments et le matériel marin.
Pour les applications nécessitant une dureté et une résistance élevées, l’acier inoxydable 17-4 PH (durcissement par précipitation) est optimal. Il maintient la résistance à la corrosion tout en permettant un durcissement important grâce à un traitement thermique. Gardez à l’esprit que l’acier inoxydable possède un indice d’usinabilité inférieur à celui de l’aluminium. Cela nécessite des configurations de machine rigides, un outillage robuste et des stratégies de refroidissement optimisées pour éviter l'écrouissage pendant le processus de coupe. Si un outil frotte au lieu de couper, la surface durcit instantanément, détruisant la fraise suivante.
Les aciers alliés incorporent des éléments comme le chrome, le molybdène et le nickel pour améliorer des propriétés mécaniques spécifiques. Les nuances comme 4140 et 4340 offrent une ténacité, une résistance à l'usure et une résistance élevée à la fatigue exceptionnelles. Ces matériaux dominent l’industrie lourde, l’exploration pétrolière et gazière et la fabrication de transmissions automobiles, où les pièces subissent d’énormes charges de couple et d’impact.
L’obtention des propriétés mécaniques souhaitées nécessite souvent une gestion thermique précise. Les pièces en acier allié usinées CNC subissent fréquemment un recuit avant usinage pour de meilleures conditions de coupe, suivi d'une trempe et d'un revenu après usinage. Ce processus en plusieurs étapes durcit le composant final mais introduit des risques de distorsion dimensionnelle. Les ingénieurs doivent tenir compte de cette distorsion en laissant un surplus de matière sur les dimensions critiques pour le tournage dur ou le meulage après traitement thermique.
Le titane offre un rapport résistance/poids inégalé et une biocompatibilité exceptionnelle. Le grade 5 (Ti-6Al-4V) est le cheval de bataille de la famille du titane. Il résiste parfaitement aux températures extrêmes et aux environnements chimiques difficiles. Ces propriétés justifient son coût élevé dans les structures aérospatiales, les implants médicaux et les composants de sport automobile de haute performance.
L’usinage du titane présente de sérieux défis. Le matériau possède une mauvaise conductivité thermique. Au lieu que la chaleur soit évacuée avec les copeaux, elle est transférée directement dans l'outil de coupe. Cela provoque une usure rapide des outils et une défaillance catastrophique de l’outil s’il n’est pas géré correctement. Le titane présente également une tendance au grippage, où le matériau se soude au tranchant. Produire Les pièces en alliage de titane usinées CNC nécessitent des systèmes de refroidissement haute pression spécialisés, un support de pièce rigide et des géométries d'outils spécifiques pour maintenir une évacuation continue des copeaux.
Le laiton et le cuivre remplissent des fonctions distinctes et hautement spécialisées dans la fabrication. C360 Brass est la référence en matière d’usinabilité. Sa teneur en plomb permet aux copeaux de se briser proprement, ce qui permet des vitesses de coupe extrêmement élevées et une usure minimale des outils. Le C360 est idéal pour la production en grand volume de raccords, de vannes et d'entretoises électriques complexes.
Les cuivres 101 et 110 offrent une conductivité électrique et thermique maximale. Ils sont essentiels pour les dissipateurs thermiques, les barres omnibus électriques et les connecteurs RF. Cependant, le cuivre pur est notoirement difficile à usiner. Il est très ductile et gommeux, susceptible de se déchirer plutôt que de se cisailler proprement. L'usinage du cuivre nécessite des outils extrêmement tranchants avec des angles de coupe positifs et un contrôle précis des copeaux pour obtenir des finitions de surface acceptables sans maculer le métal.
Les plastiques hautes performances offrent des avantages uniques par rapport aux métaux, notamment une isolation électrique, une inertie chimique et un faible frottement. Le Delrin (POM) est hautement usinable, dimensionnellement stable et parfait pour les patins d'usure, les engrenages et les bagues. Le PEEK offre une résistance aux températures extrêmes et une résistance mécanique, remplaçant souvent les métaux dans les applications aérospatiales et médicales. Le PTFE (Téflon) offre une résistance chimique inégalée et un coefficient de friction proche de zéro.
Le respect de tolérances strictes dans les plastiques nécessite de gérer la dilatation thermique. Les plastiques se dilatent beaucoup plus que les métaux lorsqu'ils sont exposés à la chaleur d'usinage. De plus, les contraintes internes créées lors du processus d’extrusion peuvent provoquer la déformation des plastiques une fois le matériau retiré. Une application appropriée du liquide de refroidissement et des cycles de recuit de réduction des contraintes sont obligatoires lors du retrait de grands volumes de matériau d'un stock de plastique.
Catégorie de matériau |
Notes communes |
Indice d'usinabilité |
Points forts |
Limites principales |
|---|---|---|---|---|
Aluminium |
6061, 7075, 2024 |
Très élevé (270 %) |
Léger, facile à usiner, bonne conductivité |
Faible résistance aux températures élevées, nécessite une anodisation pour l'usure |
Acier inoxydable |
304, 316, 17-4PH |
Modéré (45%) |
Excellente résistance à la corrosion, haute résistance |
Sujet à l'écrouissage, vitesses d'usinage plus lentes |
Acier allié |
4140, 4340 |
Modéré (55%) |
Haute ténacité, résistance à la fatigue, durcissable |
Nécessite un traitement thermique, sensible à la rouille sans revêtement |
Titane |
Catégorie 5 (Ti-6Al-4V) |
Faible (15%) |
Rapport résistance/poids inégalé, biocompatible |
Une conductivité thermique coûteuse et médiocre détruit l'outillage |
Laiton |
C360 |
Excellent (100%+) |
Usinage du métal le plus rapide, faible friction |
Résistance structurelle lourde et inférieure à celle de l'acier |
Plastiques techniques |
Delrin, PEEK, PTFE |
Haut |
Isolation électrique, inertie chimique |
Dilatation thermique élevée, résistance à la traction inférieure |
Les stratégies de sélection des matériaux doivent évoluer entre les phases de prototypage et de production. Lors du prototypage précoce, l’objectif est une itération rapide et une validation géométrique. L’utilisation de matériaux proxy moins chers et hautement usinables accélère ce processus. L'aluminium 6061 ou le plastique ABS sont d'excellents substituts pour les contrôles d'ajustement et les tests fonctionnels de base, même si la pièce finale nécessite de l'acier inoxydable. Cela permet d'économiser des matières premières coûteuses et de réduire le temps de broche pendant la phase d'essais et d'erreurs.
La transition vers des matériaux de qualité production est nécessaire pour la validation fonctionnelle finale. Les matériaux proxy ne peuvent pas reproduire exactement les caractéristiques d’usure, la dilatation thermique ou les limites de fatigue de l’alliage final. Une fois la géométrie verrouillée, usinez des prototypes à partir du matériau de production réel pour valider le processus de fabrication et garantir que le composant répond à toutes les spécifications opérationnelles sous des charges réelles.
Les choix de matériaux impactent directement le succès des opérations de post-traitement. Vous devez mapper le matériau de base à son processus de finition optimal. L'aluminium accepte exceptionnellement bien l'anodisation, offrant une surface dure, résistante à la corrosion et esthétique. L'acier inoxydable nécessite une passivation pour éliminer le fer libre et maximiser sa résistance naturelle à la corrosion. Les aciers alliés nécessitent souvent un placage à l'oxyde noir ou au zinc pour éviter la rouille dans les applications sur le terrain.
La structure granulaire inhérente du matériau a un impact sur la rugosité de surface (Ra) pouvant être obtenue. Les alliages d'usinage libre donnent généralement des finitions plus lisses dès la sortie de la machine. Les matériaux gommeux ou ceux présentant des structures à gros grains peuvent nécessiter un polissage ou un meulage secondaire pour répondre à des exigences cosmétiques strictes. Équilibrez toujours les propriétés fonctionnelles des matériaux avec le besoin d’attrait visuel destiné au consommateur.
Les industries fortement réglementées exigent une traçabilité et une conformité strictes des matériaux. Vous ne pouvez pas simplement faire confiance à une étiquette matérielle ; vous devez vérifier sa composition chimique et ses propriétés mécaniques. Demandez des rapports de tests d'usine (MTR) auprès des fournisseurs de matériaux pour garantir la traçabilité jusqu'au lot de fonderie d'origine. Cette documentation prouve que l'alliage répond aux pourcentages chimiques exacts requis par vos dessins techniques.
Faites correspondre les matériaux aux normes spécifiques de l’industrie. Les dispositifs médicaux et les équipements de transformation des aliments nécessitent des matériaux conformes à la FDA, comme l'acier inoxydable 316L ou des qualités spécifiques de PEEK. Les composants aérospatiaux doivent respecter les normes de traçabilité des matériaux AS9100 et la conformité DFARS. Les boîtiers électroniques doivent être conformes aux directives RoHS et REACH, garantissant l'absence de substances dangereuses comme le plomb ou le cadmium.
Un risque technique courant consiste à spécifier un matériau excessivement dur juste pour des raisons de sécurité. La sur-ingénierie des spécifications des matériaux augmente considérablement les coûts de production. Les matériaux plus durs nécessitent un outillage spécialisé en carbure ou en céramique, des vitesses d'avance plus lentes et plusieurs passes d'usinage. Cela peut facilement doubler ou tripler le coût final de la pièce sans ajouter aucun avantage fonctionnel à l'assemblage.
Atténuez ce risque en dimensionnant correctement les spécifications des matériaux en fonction strictement de la charge empirique et des données environnementales. Si un composant subit de faibles contraintes et fonctionne dans un environnement inoffensif, ne spécifiez pas l'acier à outils. Utilisez l’alliage le plus usinable qui répond aux critères de réussite établis. Optimisez les parcours d'outils et utilisez des stratégies de fraisage à haute efficacité (HEM) pour maximiser la durée de vie des outils et réduire les temps de cycle.
Ne pas tenir compte du comportement du matériau sous la chaleur d'usinage entraîne de graves problèmes de tolérance. Lorsque les outils de coupe cisaillent le matériau, ils génèrent une friction et une chaleur intenses. Les métaux et les plastiques se dilatent au cours de ce processus. Si un machiniste coupe une pièce à la dimension nominale exacte alors qu'elle est chaude, la pièce rétrécira hors tolérance lors du refroidissement. L'aluminium se dilate environ deux fois plus que l'acier par degré de changement de température.
Mettez en œuvre des stratégies de refroidissement appropriées pour maintenir une température de pièce stable tout au long du cycle d'usinage. Le liquide de refroidissement par inondation, le liquide de refroidissement haute pression pour l'outil ou la lubrification à quantité minimale (MQL) doivent être adaptés au matériau. Comprendre le coefficient de dilatation thermique du matériau sélectionné. Les plastiques nécessitent une attention particulière, car ils se dilatent à un rythme beaucoup plus élevé que les métaux et nécessitent souvent des passes d'ébauche suivies d'une période de refroidissement avant la finition finale.
Concevoir autour d'un alliage de niche ou d'une dimension non standard introduit des risques importants pour la chaîne d'approvisionnement. Les matériaux exotiques sont soumis à des délais de livraison longs, à des prix de marché volatils et à des quantités minimales de commande élevées. Concevoir une pièce nécessitant une extrusion personnalisée ou une taille de billette inhabituelle oblige le fabricant à éliminer d'énormes quantités de matières premières coûteuses, ce qui augmente les coûts de matériaux et d'usinage.
Identifiez les qualités alternatives acceptables dès le début de la phase de conception. Par exemple, le remplacement du 316L par le 316 standard offre souvent les mêmes avantages fonctionnels avec une meilleure disponibilité. Concevez des composants autour de tailles standard de barres, de feuilles ou de plaques. La minimisation du volume de matière première à éliminer réduit à la fois les coûts des matériaux et le temps d'usinage. Si votre pièce a une épaisseur de 1,1 pouce, concevez-la pour qu'elle s'adapte à une plaque standard de 1 pouce si l'application le permet.
Auditez votre environnement d’exploitation et documentez la température continue maximale, l’exposition chimique et la charge mécanique que la pièce supportera.
Filtrez vos options de matériaux en éliminant tous les alliages ou polymères qui ne répondent pas aux exigences de base en matière d’environnement et de résistance.
Comparez les dimensions finales de vos pièces avec les tailles de stock de matières premières standard pour minimiser les déchets et réduire le temps d'usinage.
Demandez une revue de conception pour la fabricabilité (DFM) auprès de votre partenaire d'usinage CNC pour valider votre choix de matériau avant de finaliser les dessins techniques.
R : L’aluminium 6061 est généralement le matériau le plus rentable. Il offre un excellent équilibre entre une usinabilité élevée, une résistance modérée et une large disponibilité. Sa capacité à être usiné rapidement réduit le temps de machine, qui est le principal facteur de coûts de fabrication des composants à usage général.
R : Spécifiez le titane lorsque vous avez besoin de la résistance à la corrosion de l'acier inoxydable mais que vous êtes confronté à des limitations de poids strictes. Le titane offre un rapport résistance/poids supérieur. Cela est également nécessaire pour les implants médicaux nécessitant une biocompatibilité élevée ou les composants aérospatiaux fonctionnant dans des environnements extrêmes où la réduction de poids est critique.
R : L’acier inoxydable a un indice d’usinabilité inférieur à celui de l’aluminium ou de l’acier doux. Cela signifie que cela nécessite des vitesses de broche plus lentes, des vitesses d'avance réduites et des remplacements d'outils plus fréquents. Ces facteurs augmentent le nombre total d’heures machine nécessaires à la production de la pièce, augmentant ainsi le coût final.
R : Oui, les aciers alliés comme 4140 et 4340 sont fréquemment traités thermiquement après un usinage grossier pour obtenir une dureté et une résistance à l'usure élevées. Cependant, le traitement thermique peut provoquer des déformations dimensionnelles. Les tolérances critiques nécessitent souvent des opérations secondaires de tournage dur ou de meulage une fois le processus de traitement thermique terminé.
R : Pour les environnements à haute température, les alliages hautes performances comme l'Inconel, le titane grade 5 et les aciers inoxydables spécifiques (comme le 316 ou le 17-4 PH) sont optimaux. Pour les applications non métalliques nécessitant une stabilité thermique, les plastiques techniques comme le PEEK conservent leurs propriétés mécaniques à des températures nettement plus élevées que les polymères standards.
R : Choisissez des plastiques techniques lorsque votre application nécessite une isolation électrique, une inertie chimique extrême, un faible frottement ou une réduction de poids significative. Les plastiques comme le Delrin et le PTFE excellent dans les surfaces d'appui et les composants de manipulation de fluides où les métaux pourraient se corroder, se galler ou conduire un courant électrique indésirable.


