

Просмотры: 0 Автор: Редактор сайта Время публикации: 28 сентября 2026 г. Происхождение: Сайт


Несовпадение материалов нарушает производственные графики и срывает инженерные проекты. Выбор неправильного сплава приводит к ускоренному износу инструмента, преждевременному выходу из строя деталей и чрезмерным задержкам в производстве. Инженеры и отделы закупок сталкиваются со сложной матрицей переменных при проектировании компонентов. Вы должны сбалансировать механические характеристики, устойчивость к воздействию окружающей среды и технологичность со строгими ограничениями проекта.
Данное руководство представляет собой структурированную, основанную на фактических данных основу для оценки и выбора оптимальных материалов для Детали, обработанные на станке с ЧПУ . Мы выходим за рамки базовых спецификаций и обращаемся к реальным реалиям обработки в цехах. Понимая, как характеристики сырья взаимодействуют с режущими инструментами, стратегией подачи СОЖ и динамикой станка, вы можете оптимизировать конструкции как с точки зрения производительности, так и эффективности производства. Мы определим точные параметры, необходимые для подбора подходящего металла или полимера для вашего применения.
Обрабатываемость определяет стоимость: цена сырья является лишь одним из факторов; материалы с плохой обрабатываемостью экспоненциально увеличивают время цикла и стоимость оснастки.
Окружающая среда преобладает над прочностью. Высокая прочность на разрыв не имеет значения, если материал разлагается под определенными термическими или химическими условиями рабочей среды.
Выбор воздействий после обработки: При первоначальном выборе материала необходимо учитывать необходимость специальной обработки поверхности, термообработки или покрытий, поскольку не все сплавы реагируют одинаково.
Интеграция DFM (Проектирование для технологичности): раннее сотрудничество с партнерами-производителями при выборе материалов устраняет узкие места последующего производства и нарушения требований.
Эффективный выбор материала начинается со строгой иерархии потребностей. Вы должны отделить необсуждаемые функциональные требования от второстепенных предпочтений. Функциональные требования определяют, выдержит ли деталь свое предполагаемое применение. К ним относятся предел текучести, химическая стойкость и термическая стабильность. Вторичные предпочтения включают эстетическую отделку, определенные цвета или незначительное снижение веса, не влияющее на основную функциональность.
Неспособность расставить приоритеты в отношении этих требований часто приводит к чрезмерному проектированию. Выбор сверхвысокопрочных сплавов для компонентов, которые подвергаются минимальным нагрузкам, приводит к потере ресурсов. Определите точные виды отказов, которых следует избегать в вашей детали. Как только вы установите критический базовый уровень производительности, вы сможете немедленно отфильтровать неподходящие материалы. Например, гидравлический коллектор требует высокой прочности на разрыв и усталостной прочности, тогда как корпусу датчика может потребоваться только базовая жесткость и герметизация от воздействия окружающей среды.
Условия окружающей среды диктуют долговечность материала больше, чем любой другой фактор. Материал с исключительной механической прочностью быстро выйдет из строя, если не сможет противостоять окружающей среде. Вы должны оценить как постоянные рабочие температуры, так и пиковые температурные пики. Материалы расширяются, сжимаются и теряют структурную целостность при различных температурных порогах. Например, пластмассы могут деформироваться при длительном нагреве, что легко выдерживает стандартный алюминиевый сплав.
Тщательно оцените воздействие коррозионных агентов. Подумайте, будет ли деталь подвергаться воздействию соленой воды, промышленных химикатов, кислотных жидкостей или длительного ультрафиолетового излучения. Гальваническая коррозия является еще одним важным фактором. Когда разнородные металлы взаимодействуют в проводящей среде, они быстро подвергаются коррозии. Если вы прикрепите алюминиевый кронштейн к стальной раме в морской среде, алюминий действует как анод и разрушается. Кроме того, определите свои электрические и тепловые требования. Укажите, должен ли компонент действовать как проводящий путь или как изолятор.
Механические требования определяют физические силы, которые компонент должен выдерживать, не деформируясь и не ломаясь. Составьте план конкретных требований к растяжению, текучести и ударной вязкости в зависимости от области применения. Предел прочности измеряет сопротивление разрыву, а предел текучести указывает на точку остаточной деформации. Инженеры часто сосредотачиваются на предельной прочности на разрыв, но предел текучести является практическим пределом для большинства функциональных конструкций.
Учитывайте сопротивление усталости в сценариях циклического нагружения. Детали, подвергающиеся постоянной вибрации или повторяющимся циклам напряжений, требуют материалов, устойчивых к образованию микротрещин с течением времени. Оценить требования к износостойкости и твердости движущихся узлов, шестерен и механизмов скольжения. Бронзовые втулки или штифты из закаленной стали справляются с трением гораздо лучше, чем необработанный алюминий. Наконец, учтите ограничения по весу. Для аэрокосмической, автомобильной и портативной техники требуется высокое соотношение прочности и веса для поддержания эффективности и производительности.
На выбор материала во многом влияет предполагаемый процесс обработки. Различные типы станков с ЧПУ по-разному обрабатывают материалы. Стандартный 3-осевой фрезерный центр отлично подходит для резки блоков из алюминия и мягкой стали. Однако сложная геометрия, требующая 5-осевой обработки, может требовать использования материалов, которые сохраняют жесткие допуски при разнонаправленном давлении инструмента без отклонения.
Швейцарские токарные центры, используемые для обработки крупногабаритных деталей малого диаметра, требуют особых форм заготовки. Материалы, используемые в швейцарских станках, должны обладать превосходной прямолинейностью и постоянным диаметром, для чего обычно требуется шлифованная заготовка с допуском h9. Клейкие материалы или материалы с внутренними напряжениями могут деформироваться во время агрессивной токарной обработки, что приводит к получению деталей, выходящих за пределы допусков. Согласуйте свой выбор материала с возможностями конкретных станков, используемых в производстве.
Стоимость сырья составляет лишь часть конечной цены компонента. Обрабатываемость напрямую зависит от машинного времени, которое влияет на производственные затраты. В системе оценки обрабатываемости используется холоднотянутая сталь 1212 в качестве базового уровня 100%. Материалы с рейтингом выше 100% режутся быстрее и легче. Материалы с более низкими номиналами требуют более медленных скоростей подачи и сокращают срок службы инструмента. Для сравнения, доля алюминия 6061 составляет около 270%, а титана класса 5 — около 15%.
Скрытые затраты возникают при обработке твердых или клейких материалов. Титановые и высоконикелевые сплавы быстро разрушают режущие инструменты, что требует частой замены инструмента и использования дорогих твердосплавных пластин. Клейкие материалы, такие как чистая медь, образуют длинную, волокнистую стружку, которая запутывает инструменты и останавливает производство. Рассчитайте общую стоимость детали, объединив затраты на сырье, расчетное время обработки, расход инструмента и необходимую постобработку.
Алюминий остается бесспорной основой для производства на станках с ЧПУ благодаря его исключительной обрабатываемости и благоприятному соотношению прочности к весу. Алюминий 6061-T6 — наиболее универсальный сорт, обладающий превосходной коррозионной стойкостью, свариваемостью и структурной целостностью. Он служит выбором по умолчанию для кронштейнов, корпусов и структурных рам. Станочники могут работать на высоких скоростях шпинделя и агрессивных подачах, сокращая время производства.
Алюминий 7075-T6 обеспечивает значительно более высокую прочность, конкурируя с некоторыми сталями, что делает его идеальным для применения в аэрокосмической отрасли и автомобилестроении, подвергающемся высоким нагрузкам. Однако 7075 обладает более низкой коррозионной стойкостью и свариваемостью по сравнению с 6061. Обе марки имеют ограничения при работе в условиях экстремально высоких температур. Без защитной обработки поверхности, такой как анодирование твердого покрытия типа II или типа III, алюминий остается подверженным износу и химическому разложению в суровых промышленных условиях.
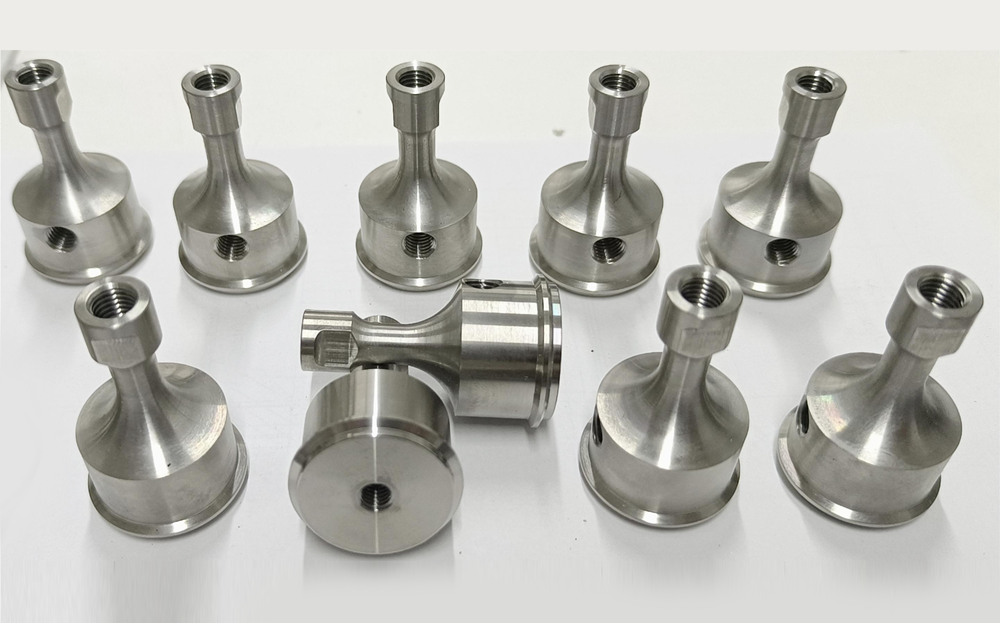
Нержавеющая сталь обеспечивает превосходную коррозионную стойкость и высокую механическую прочность. Марка 304 — наиболее распространенная аустенитная нержавеющая сталь, обеспечивающая превосходную формуемость и стойкость к окисляющим кислотам. Марка 316 содержит молибден, который значительно повышает устойчивость к хлоридам и морской среде. Указание Изготовление прецизионных деталей из нержавеющей стали на заказ является стандартной практикой для медицинских приборов, оборудования для пищевой промышленности и морского оборудования.
Для применений, требующих высокой твердости и прочности, оптимальной является нержавеющая сталь 17-4 PH (дисперсионно-твердеющая). Он сохраняет коррозионную стойкость, обеспечивая при этом значительное упрочнение за счет термической обработки. Имейте в виду, что нержавеющая сталь имеет более низкую обрабатываемость, чем алюминий. Для этого требуются жесткие настройки станка, надежные инструменты и оптимизированная стратегия подачи СОЖ, чтобы предотвратить нагартование в процессе резки. Если инструмент вместо резания трется, поверхность мгновенно затвердевает, разрушая следующую концевую фрезу.
Легированные стали содержат такие элементы, как хром, молибден и никель, для улучшения определенных механических свойств. Такие марки, как 4140 и 4340, обладают исключительной прочностью, износостойкостью и высокой усталостной прочностью. Эти материалы доминируют в тяжелой промышленности, разведке нефти и газа и производстве автомобильных трансмиссий, где детали выдерживают огромный крутящий момент и ударные нагрузки.
Достижение желаемых механических свойств часто требует точного управления температурой. Детали из легированной стали, обработанные на станках с ЧПУ, часто подвергаются предварительному отжигу для улучшения условий резания с последующей закалкой и отпуском. Этот многоэтапный процесс делает конечный компонент более твердым, но создает риск искажения размеров. Инженеры должны учитывать это искажение, оставляя дополнительный материал на критических размерах для жесткого точения или шлифования после термообработки.
Титан предлагает непревзойденное соотношение прочности и веса и исключительную биосовместимость. Класс 5 (Ti-6Al-4V) — «рабочая лошадка» семейства титана. Он безупречно противостоит экстремальным температурам и агрессивным химическим средам. Эти свойства оправдывают его высокую стоимость в аэрокосмических конструкциях, медицинских имплантатах и высокопроизводительных компонентах для автоспорта.
Обработка титана представляет собой серьезную проблему. Материал обладает плохой теплопроводностью. Вместо того, чтобы тепло отводиться вместе со стружкой, оно передается непосредственно режущему инструменту. Это приводит к быстрому износу инструмента и его катастрофическому выходу из строя при неправильном обращении. Титан также имеет склонность к истиранию, когда материал приваривается к режущей кромке. Производство Детали из титанового сплава, обработанные на станках с ЧПУ, требуют специализированных систем подачи СОЖ под высоким давлением, жесткого крепления и специальной геометрии инструмента для обеспечения непрерывной эвакуации стружки.
Латунь и медь выполняют различные узкоспециализированные функции в производстве. Латунь C360 является золотым стандартом обрабатываемости. Содержание свинца обеспечивает чистое отламывание стружки, что обеспечивает чрезвычайно высокую скорость резания и минимальный износ инструмента. C360 идеально подходит для крупносерийного производства сложных фитингов, клапанов и электрических стоек.
Медь 101 и 110 обеспечивает максимальную электро- и теплопроводность. Они необходимы для радиаторов, электрических шин и радиочастотных разъемов. Однако чистая медь, как известно, трудно поддается механической обработке. Он очень пластичен и липкий, склонен скорее к разрыву, чем к чистому разрезу. Для обработки меди требуются чрезвычайно острые инструменты с положительным передним углом и точным контролем стружки, чтобы добиться приемлемого качества поверхности без размазывания металла.
Высокопроизводительные пластмассы обладают уникальными преимуществами перед металлами, включая электрическую изоляцию, химическую инертность и низкое трение. Делрин (ПОМ) хорошо поддается механической обработке, имеет стабильные размеры и идеально подходит для изготовления изнашиваемых накладок, шестерен и втулок. PEEK обеспечивает исключительную термостойкость и механическую прочность, часто заменяя металлы в аэрокосмической и медицинской промышленности. ПТФЭ (тефлон) обеспечивает непревзойденную химическую стойкость и коэффициент трения, близкий к нулю.
Соблюдение жестких допусков в отношении пластмасс требует управления тепловым расширением. Пластмассы расширяются значительно больше, чем металлы, под воздействием тепла механической обработки. Кроме того, внутренние напряжения, возникающие в процессе экструзии, могут привести к деформации пластика после удаления материала. Правильное применение охлаждающей жидкости и циклы отжига для снятия напряжений обязательны при удалении больших объемов материала из пластиковой заготовки.
Категория материала |
Общие оценки |
Рейтинг обрабатываемости |
Ключевые сильные стороны |
Основные ограничения |
|---|---|---|---|---|
Алюминий |
6061, 7075, 2024 |
Очень высокий (270%) |
Легкий, простой в обработке, хорошая проводимость. |
Низкая устойчивость к высоким температурам, требует анодирования для предотвращения износа. |
Нержавеющая сталь |
304, 316, 17-4 РН |
Умеренный (45%) |
Отличная коррозионная стойкость, высокая прочность |
Склонен к наклепу, более медленным скоростям обработки. |
Легированная сталь |
4140, 4340 |
Умеренный (55%) |
Высокая прочность, усталостная прочность, закаливаемость |
Требует термической обработки, подвержен ржавчине без покрытия. |
Титан |
5 класс (Ти-6Ал-4В) |
Низкий (15%) |
Непревзойденное соотношение прочности и веса, биосовместимость |
Дорогая и плохая теплопроводность разрушает инструмент. |
Латунь |
С360 |
Отлично (100%+) |
Самая быстрая обработка металла, низкое трение |
Тяжелый, более низкая структурная прочность, чем сталь. |
Инженерные пластмассы |
Делрин, ПЭЭК, ПТФЭ |
Высокий |
Электроизоляция, химическая инертность |
Высокое тепловое расширение, низкая прочность на растяжение. |
Стратегии выбора материалов должны меняться между этапами прототипирования и производства. На ранней стадии прототипирования целью является быстрая итерация и геометрическая проверка. Использование более дешевых, легко поддающихся механической обработке прокси-материалов ускоряет этот процесс. Алюминий 6061 или АБС-пластик отлично подходят для проверки посадки и базовых функциональных испытаний, даже если для финальной части требуется нержавеющая сталь. Это экономит дорогостоящее сырье и сокращает время работы шпинделя на этапе проб и ошибок.
Переход на материалы промышленного уровня необходим для окончательной функциональной проверки. Прокси-материалы не могут точно воспроизвести характеристики износа, тепловое расширение или пределы выносливости конечного сплава. После фиксации геометрии можно создавать прототипы из реального производственного материала, чтобы проверить производственный процесс и убедиться, что компонент соответствует всем эксплуатационным характеристикам при реальных нагрузках.
Выбор материала напрямую влияет на успех операций постобработки. Вы должны сопоставить основной материал с оптимальным процессом отделки. Алюминий исключительно хорошо поддается анодированию, обеспечивая твердую, устойчивую к коррозии и эстетичную поверхность. Нержавеющая сталь требует пассивации для удаления свободного железа и максимизации ее естественной коррозионной стойкости. Легированные стали часто требуют покрытия черным оксидом или цинкованием для предотвращения ржавчины в полевых условиях.
Природная зернистая структура материала влияет на достижимую шероховатость поверхности (Ra). Сплавы, обработанные свободной механической обработкой, обычно дают более гладкую поверхность сразу после обработки. Клейкие материалы или материалы с крупной зернистой структурой могут потребовать вторичной полировки или шлифовки для удовлетворения строгих косметических требований. Всегда балансируйте функциональные свойства материала с необходимостью визуальной привлекательности для потребителя.
Строго регулируемые отрасли требуют строгого отслеживания материалов и соблюдения требований. Вы не можете просто доверять этикетке материала; необходимо проверить его химический состав и механические свойства. Запросите отчеты о заводских испытаниях (MTR) у поставщиков материалов, чтобы гарантировать отслеживание исходной литейной партии. Эта документация доказывает, что сплав соответствует точному химическому содержанию, требуемому вашими техническими чертежами.
Сопоставьте материалы с конкретными отраслевыми стандартами. Медицинские приборы и оборудование для пищевой промышленности требуют материалов, соответствующих требованиям FDA, таких как нержавеющая сталь 316L или определенные марки PEEK. Компоненты аэрокосмической отрасли должны соответствовать стандартам отслеживания материалов AS9100 и требованиям DFARS. Корпуса для электроники должны соответствовать директивам RoHS и REACH, гарантируя отсутствие опасных веществ, таких как свинец или кадмий.
Распространенный инженерный риск связан с использованием слишком твердого материала просто для безопасности. Чрезмерное проектирование спецификации материала резко увеличивает производственные затраты. Для более твердых материалов требуются специальные твердосплавные или керамические инструменты, более низкие скорости подачи и несколько проходов обработки. Это может легко удвоить или утроить окончательную стоимость детали, не добавляя при этом никаких функциональных преимуществ сборке.
Уменьшите этот риск, правильно подобрав характеристики материала на основе эмпирических данных о нагрузке и окружающей среде. Если компонент испытывает низкую нагрузку и работает в благоприятной среде, не указывайте инструментальную сталь. Используйте наиболее поддающийся механической обработке сплав, соответствующий установленным критериям успеха. Оптимизируйте траектории движения инструмента и используйте стратегии высокоэффективного фрезерования (HEM), чтобы максимально увеличить срок службы инструмента и сократить время цикла.
Игнорирование поведения материала под воздействием тепла приводит к серьезным проблемам с допусками. Когда режущие инструменты срезают материал, они создают сильное трение и нагрев. Во время этого процесса металлы и пластмассы расширяются. Если станок вырезает деталь до точного номинального размера, пока она горячая, при охлаждении деталь выйдет за пределы допуска. Алюминий расширяется примерно в два раза больше, чем сталь, на градус изменения температуры.
Внедряйте правильные стратегии подачи СОЖ для поддержания стабильной температуры детали на протяжении всего цикла обработки. Смазочно-охлаждающая жидкость высокого давления, проходящая через инструмент или смазка минимального количества (MQL) должна соответствовать материалу. Узнайте коэффициент теплового расширения выбранного материала. Пластмассы требуют особого внимания, поскольку они расширяются гораздо быстрее, чем металлы, и часто требуют черновых проходов с последующим периодом охлаждения перед окончательной отделкой.
Проектирование с учетом нишевого сплава или нестандартных размеров сопряжено со значительными рисками в цепочке поставок. Экзотические материалы требуют длительных сроков поставки, нестабильных рыночных цен и высоких минимальных объемов заказа. Проектирование детали, требующей индивидуальной экструзии или заготовки необычного размера, вынуждает производителя фрезеровать огромное количество дорогостоящего сырья, что приводит к увеличению затрат как на материал, так и на механическую обработку.
Определите приемлемые альтернативные сорта на ранней стадии проектирования. Например, замена стандартного 316 на 316L часто обеспечивает те же функциональные преимущества при большей доступности. Проектируйте компоненты на основе стандартных размеров стержней, листов или пластин. Минимизация объема удаляемого сырья снижает как материальные затраты, так и время обработки. Если ваша деталь имеет толщину 1,1 дюйма, спроектируйте ее так, чтобы она помещалась в стандартную пластину толщиной 1 дюйм, если это позволяет приложение.
Проверьте свою рабочую среду и задокументируйте максимальную постоянную температуру, химическое воздействие и механическую нагрузку, которую может выдержать деталь.
Отфильтруйте варианты материалов, исключив любые сплавы или полимеры, которые не соответствуют базовым экологическим требованиям и требованиям прочности.
Сравните размеры окончательных деталей со стандартными размерами запасов сырья, чтобы минимизировать отходы и сократить время обработки.
Запросите проверку технологичности проекта (DFM) у своего партнера по обработке с ЧПУ, чтобы подтвердить выбор материала перед завершением разработки технических чертежей.
Ответ: Алюминий 6061 обычно является наиболее экономичным материалом. Он предлагает превосходный баланс высокой обрабатываемости, умеренной прочности и широкой доступности. Его способность быстро обрабатываться сокращает машинное время, что является основным фактором производственных затрат на компоненты общего назначения.
Ответ: Выбирайте титан, если вам нужна коррозионная стойкость нержавеющей стали, но вы сталкиваетесь со строгими ограничениями по весу. Титан обеспечивает превосходное соотношение прочности и веса. Это также необходимо для медицинских имплантатов, требующих высокой биосовместимости, или компонентов аэрокосмической отрасли, работающих в экстремальных условиях, где снижение веса имеет решающее значение.
Ответ: Нержавеющая сталь имеет более низкую обрабатываемость, чем алюминий или мягкая сталь. Это означает, что требуется более низкая скорость шпинделя, уменьшенная скорость подачи и более частая замена инструмента. Эти факторы увеличивают общее количество машино-часов, необходимых для производства детали, тем самым увеличивая конечную стоимость.
Ответ: Да, легированные стали, такие как 4140 и 4340, часто подвергаются термообработке после черновой обработки для достижения высокой твердости и износостойкости. Однако термическая обработка может вызвать искажение размеров. Критические допуски часто требуют вторичных операций точения или шлифования после завершения процесса термообработки.
Ответ: Для высокотемпературных сред оптимальны высокопроизводительные сплавы, такие как инконель, титан класса 5 и специальные нержавеющие стали (например, 316 или 17-4 PH). Для неметаллических применений, требующих термической стабильности, конструкционные пластики, такие как PEEK, сохраняют свои механические свойства при значительно более высоких температурах, чем стандартные полимеры.
Ответ: Выбирайте конструкционные пластмассы, если для вашего применения требуется электрическая изоляция, чрезвычайная химическая инертность, низкое трение или значительное снижение веса. Пластмассы, такие как делрин и ПТФЭ, превосходно подходят для несущих поверхностей и компонентов, работающих с жидкостями, где металлы подвержены коррозии, истиранию или проводят нежелательный электрический ток.


