

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 04.10.2026 Herkunft: Website


Eine Nichteinhaltung der Abmessungen wirkt sich direkt auf die Betriebsstabilität aus. Ein einzelner übergroßer Schacht stoppt Montagelinien und erzwingt Nacharbeiten und Produktionsverzögerungen. Nicht den Spezifikationen entsprechende Rotationskomponenten führen zu Ausfällen in anspruchsvollen Anwendungen wie Aktuatoren in der Luft- und Raumfahrt oder Hochdruckhydrauliksystemen. Fertigungsteams stehen vor einer großen Herausforderung. Sie müssen einen hohen Prüfdurchsatz mit strengen geometrischen und dimensionalen Toleranzanforderungen in Einklang bringen, die für komplexe Rotationsgeometrien typisch sind.
Entwicklungs- und Beschaffungsteams müssen Maßkontrollmethoden bewerten, auswählen und prüfen. Sich auf einfache Werkstattwerkzeuge zu verlassen, verstößt gegen moderne Präzisionsfertigungsstandards. Sie benötigen einen systematischen Ansatz, um die Lebensfähigkeit der Teile zu gewährleisten, Materialausschuss zu minimieren und eine zuverlässige Lieferantenqualität bei Großserienproduktionen sicherzustellen. In diesem Leitfaden wird erläutert, wie Inspektionstechnologien an bestimmte Toleranzschwellen angepasst, Umgebungsvariablen kontrolliert und robuste Qualitätsvalidierungsprotokolle implementiert werden CNC-Drehteile.
Passen Sie die Methode an die Toleranz an: Wählen Sie die Prüfausrüstung basierend auf der 10:1-Regel des Messgeräteherstellers aus; Verwenden Sie Mikrometer für Standardprüfungen und Koordinatenmessgeräte (KMG) für kritische Toleranzen.
Design for Inspection (DFI): Stellen Sie sicher, dass technische Zeichnungen klare, zugängliche Bezugspunkte festlegen, um genaue und wiederholbare Messungen von CNC-drehenden zylindrischen Bauteilen zu ermöglichen.
Materialvariabilität berücksichtigen: Berücksichtigen Sie thermische Ausdehnungskoeffizienten und materialübergreifende Messvariabilität (insbesondere beim Vergleich taktiler Messungen an gehärteten Legierungen mit weichen Polymeren).
Geben Sie der Form Vorrang vor der bloßen Größe: Verlassen Sie sich bei der Überprüfung der wahren geometrischen Form von Rotationskomponenten auf spezielle Rundheits- und Zylindrizitätssysteme statt auf Standardmessschieber.
Kontrollieren Sie die Umgebung: Standardisieren Sie die thermischen Bedingungen (normalerweise 20 °C/68 °F), um Kalibrierungsabweichungen und Messunsicherheiten während der Endkontrolle zu verringern.
Messaufbauten müssen CAD-Modelle und Original-Konstruktionszeichnungen exakt widerspiegeln. Sie können ein Teil nicht genau prüfen, wenn die physikalischen Messdaten nicht mit der Konstruktionsabsicht übereinstimmen. Wenn Ingenieure primäre, sekundäre und tertiäre Bezugspunkte festlegen, muss die Prüfausrüstung das Teil unter Verwendung genau derselben Referenzpunkte fixieren. Eine Abweichung von der festgelegten Bezugsstruktur führt zu unmittelbaren Messfehlern. Wir sehen dies häufig, wenn eine Werkstatt zur Inspektion ein Dreibackenfutter anstelle eines durch das Bezugsschema vorgegebenen Präzisions-V-Blocks verwendet. Die resultierenden Daten sind nutzlos.
Design for Inspection (DFI) spielt eine wichtige Rolle in der frühen Entwicklungsphase. Sie müssen das Teiledesign so optimieren, dass kritische Merkmale vorhanden sind Präzisions-CNC-gedrehte Wellen bleiben physisch zugänglich. Sonden, Mikrometer und optische Sensoren benötigen freie Wege, um in die Oberflächen einzugreifen, ohne dass sie durch benachbarte Flansche oder tiefe Hinterschneidungen beeinträchtigt werden. Wenn ein Merkmal mit standardmäßiger Messausrüstung nicht erreicht werden kann, entstehen Ihnen erhebliche Kosten für die Entwicklung kundenspezifischer Messgeräte oder das Zerteilen von Teilen für zerstörende Prüfungen.
Die einfache Maßgenauigkeit umfasst grundlegende Zweipunktmessungen wie Außendurchmesser und Gesamtlänge. Komplexe geometrische Genauigkeit bestimmt Form, Ausrichtung und Position. In der Inspektionsplanungsphase müssen Sie strikt zwischen beidem unterscheiden. Ein Teil kann eine grundlegende Durchmesserprüfung mit einem Mikrometer problemlos bestehen, während es aufgrund von Maschinenvibrationen oder übermäßigem Spanndruck die Anforderungen an die Zylindrizität völlig verfehlt.
Einzigartige GD&T-Herausforderungen gelten direkt für CNC-Drehen von zylindrischen Bauteilen . Konzentrizität, Gesamtrundlauf und Geradheit erfordern spezifische, dynamische Messstrategien. Um den Gesamtschlag zu überprüfen, muss das Teil um eine Bezugsachse gedreht werden, während eine Messuhr oder ein Messtaster die Oberflächenabweichung über das gesamte zylindrische Merkmal misst. Wenn Sie diese GD&T-Symbole verstehen, stellen Sie sicher, dass Sie das richtige Werkzeug für die spezifische erforderliche geometrische Steuerung einsetzen.
Die Messunsicherheit stellt die Zweifelsspanne bei jedem Messergebnis dar. Falsche Annahmen bedeuten, dass Teile, die nicht den Spezifikationen entsprechen, an das Fließband oder an den Endkunden geliefert werden. Dies führt zu massiven Betriebsrisiken, möglichen Rückrufen und einem Rufschaden. Umgekehrt bedeutet falscher Ausschuss, dass einwandfreie Komponenten verschrottet werden, die tatsächlich den technischen Spezifikationen entsprachen. Beide Szenarien zerstören Gewinnmargen und erhöhen die Produktionskosten.
Sie müssen akzeptable Qualitätsgrenzen (Acceptable Quality Limits, AQL) festlegen, um die maximale Anzahl fehlerhafter Einheiten zu definieren, die in einer Charge zulässig sind, bevor die gesamte Charge abgelehnt wird. Grundlegende Erfolgskennzahlen für Produktionsläufe hängen stark von Fähigkeitsindizes wie Cp und Cpk ab. Ein Cpk-Wert von 1,33 oder höher beweist, dass Ihr Bearbeitungsprozess stabil bleibt und in der Lage ist, Teile innerhalb der Toleranzgrenzen herzustellen. Dadurch wird die Notwendigkeit einer 100 % manuellen Prüfung drastisch reduziert.
Um einen zuverlässigen AQL-Prozess einzurichten, befolgen Sie diese Schritte:
Identifizieren Sie die funktionskritischen Abmessungen in der technischen Zeichnung.
Bestimmen Sie die Losgröße und wählen Sie die entsprechende Prüfstufe aus Standard-Stichprobentabellen aus.
Weisen Sie basierend auf dem Anwendungsrisiko einen bestimmten AQL-Prozentsatz zu.
Ziehen Sie die Zufallsstichprobe aus dem Produktionslauf.
Untersuchen Sie die Probe mit kalibrierter Ausrüstung und zeichnen Sie alle variablen Daten auf.
Akzeptieren oder lehnen Sie die gesamte Charge basierend auf der Anzahl der in der Probe gefundenen fehlerhaften Teile ab.
Digitale Messschieber und Außenmessschrauben sind nach wie vor die Grundausstattung in der Werkstatt. Sie bieten schnelle und sofortige Kontrollen während aktiver Bearbeitungseinstellungen. Sie weisen jedoch inhärente Einschränkungen hinsichtlich Präzision und Bedienerabhängigkeit auf. Bremssättel unterliegen einem Abbe-Fehler und einer Biegung der Backen, wodurch sie für Toleranzen von weniger als 0,02 mm ungeeignet sind. Mikrometer bieten eine höhere Genauigkeit, erfordern jedoch ein gleichmäßiges Gefühl oder die Verwendung einer Ratschenhülse, um einen gleichmäßigen Messdruck sicherzustellen. Ein unerfahrener Bediener kann leicht eine Mikrometerschraube zu stark zusammendrücken, wodurch das Teil oder der Lehrenrahmen zusammengedrückt werden und ein falsches Untermaß angezeigt wird.
Bediener müssen Mikrometer vor jeder Schicht mit Endmaßen der Güteklasse AS-1 vergleichen. Fällt ein Mikrometer auf den Werkstattboden, verliert es sofort seine Kalibrierung. Bei der endgültigen Abnahme können Sie sich nicht auf ungeprüfte Handwerkzeuge verlassen. Messuhren erfordern eine ähnlich strenge Nullstellung mithilfe von Haupteinstellringen. Beim Messen tiefer Bohrungen muss der Bediener das Messgerät überstreichen, um den tatsächlichen Durchmesser zu ermitteln, eine Technik, deren Beherrschung viel praktische Erfahrung erfordert.
Go/No-Go-Lehren, Ringlehren und Lehrdorne lösen das Geschwindigkeits- und Konsistenzproblem bei Drehteilen mit hohem Volumen und geringer Komplexität. Sie legen Wert auf eine schnelle Überprüfung gegenüber einer genauen Datenprotokollierung. Der Bediener erkennt sofort, ob eine Bohrung zu klein oder zu groß ist. Während sie keine variablen Daten für die statistische Prozesskontrolle liefern, sind sie für die schnelle, eindeutige Gut/Schlecht-Sortierung in der Produktion unschlagbar.
Koordinatenmessgeräte ermöglichen eine umfassende 3D-Abbildung komplexer Geometrien. Taktile Tastsysteme, die Taststifte mit Rubinspitze verwenden, navigieren durch die komplizierten Merkmale moderner bearbeiteter Teile, um Tausende von Datenpunkten zu erfassen. KMGs konstruieren aus diesen Punkten mathematisch Zylinder, Ebenen und Kugeln, um genaue GD&T-Beschreibungen anhand des nativen CAD-Modells zu überprüfen.
Die Sondenkalibrierung ist ein weiterer wichtiger Schritt. Vor der Messung von Teilen muss das KMG seine Tastereinsätze anhand einer Master-Kalibrierungskugel qualifizieren. Dieser Prozess bildet den exakten Durchmesser und die Sphärizität der Rubinspitze ab und gleicht jegliche mikroskopische Abnutzung oder adhäsive Abnutzung durch das Scannen weicher Materialien wie Aluminium aus. Wenn die Sondenqualifizierung fehlschlägt, werden die resultierenden Teilemessungen um mehrere Mikrometer verzerrt sein.
Fräs-Dreh-Komponenten bringen spezifische Komplexitäten mit sich, die KMGs außergewöhnlich gut bewältigen. Moderne Drehzentren sind häufig mit angetriebenen Werkzeugen ausgestattet, die neben den Hauptdrehdurchmessern außeraxial gefräste Flächen, Querbohrungen und komplexe Konturen erzeugen. Ein mehrachsiges KMG kann alle diese Merkmale in einem einzigen automatisierten Setup prüfen. Sie müssen jedoch die KMG-Genauigkeit im Vergleich zum Programmierzeitaufwand bewerten. In Produktionsumgebungen mit hohen Stückzahlen wird das KMG schnell zu einem schwerwiegenden Durchsatzengpass, wenn jedes Teil einen fünfminütigen Prüfzyklus erfordert.
Die berührungslose Inspektion eignet sich hervorragend für zerbrechliche, mikrogedrehte oder leicht verformbare Komponenten. Bildverarbeitungssysteme und optische Komparatoren messen Teile, ohne physischen Druck auszuüben. Taktile Sonden können während der Messung leicht hochglanzpolierte Oberflächen zerkratzen oder dünnwandige Aluminiumzylinder auslenken. Optische Sensoren vermeiden dies vollständig, indem sie hochauflösende Kameras, Kantenerkennungssoftware und präzise Hintergrundbeleuchtung verwenden.
Laserscantechnologien ermöglichen eine schnelle Profilüberprüfung. Sie streichen mit einer Laserlinie über das rotierende Teil und erfassen in Sekundenschnelle Millionen von Datenpunkten, um eine dichte Punktwolke zu erzeugen. Diese Methode ist äußerst effektiv für die Prüfung komplexer Außenprofile, Gewinde und kundenspezifischer Nuten. Außerdem werden Reverse-Engineering-Anwendungen umfassend unterstützt, wenn Original-CAD-Daten fehlen, sodass Sie genaue Modelle direkt aus dem physischen Teil generieren können.
Standard-KMGs sind häufig nicht in der Lage, echte Lobing- oder Unrundheitsbedingungen genau zu erfassen. Zweipunktmessungen mit Standard-Mikrometern können keine ungeraden Nockenzustände erkennen, wie z. B. eine Unrundheit mit drei Nocken, die durch ein Dreibackenfutter verursacht wird. Das Mikrometer misst an zwei beliebigen Punkten den gleichen Durchmesser und verdeckt so den geometrischen Fehler.
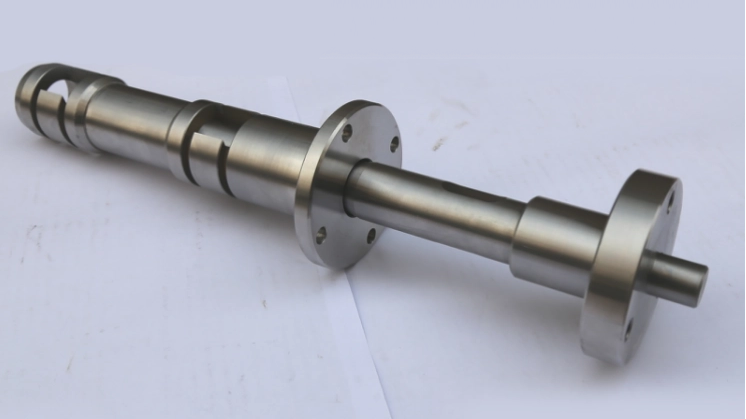
Spezielle spindelbasierte Formprüfgeräte drehen das Teil auf einer hochpräzisen Luftlagerspindel gegen einen hochempfindlichen Stift. Sie müssen auf diese speziellen Systeme umsteigen Gedrehte Kolbenwellen mit engen Toleranzen . Toleranzschwellen im Mikrometerbereich erfordern eine spezielle Formmessung, insbesondere bei kritischen Lagerzapfen und Hydraulikdichtungen, bei denen selbst geringe Abweichungen in der Zylindrizität zu vorzeitigem Verschleiß und Flüssigkeitslecks führen.
Die Auswahl der Ausrüstung muss strikt der 10:1-Herstellerregel folgen. Ihr Messgerät muss zehnmal genauer sein als die Toleranz, die Sie messen. Wenn in Ihrer Konstruktionszeichnung eine Durchmessertoleranz von 0,01 mm angegeben ist, muss Ihr Prüfmessgerät eine Anzeige mit einer Auflösung von 0,001 mm ermöglichen. Ein Verstoß gegen diese Regel führt zu inakzeptablen Messunsicherheiten. Am Ende messen Sie das Geräusch des Messgeräts und nicht die tatsächliche Abmessung des Teils.
Die Zuordnung spezifischer Inspektionstechnologien zu standardmäßigen internationalen Toleranzklassen (IT) trägt dazu bei, die Geräteauswahl in Ihrer gesamten Einrichtung zu standardisieren. Unterschiedliche IT-Qualitäten erfordern völlig unterschiedliche messtechnische Ansätze.
IT-Klassenbereich |
Typische Toleranz (mm) |
Empfohlene Inspektionsausrüstung |
Primäre Anwendung |
|---|---|---|---|
IT10 - IT12 |
±0,100 bis ±0,300 |
Digitale Messschieber, Maßbänder |
Schruppdrehen, unkritische Längen, Durchgangslöcher. |
IT7 - IT9 |
±0,020 bis ±0,080 |
Mikrometer, Go/No-Go-Messgeräte, optische Komparatoren |
Standardwellen, Gewindekomponenten, allgemeine Montagepassungen. |
IT5 - IT6 |
±0,005 bis ±0,015 |
Standard-KMG, Messuhren, Bildverarbeitungssysteme |
Lagerzapfen, Passstifte, präzise Positionierungsfunktionen. |
IT2 - IT4 |
±0,001 bis ±0,004 |
Hochpräzises KMG, spezielle Formtester, Lasermikrometer |
Hydraulikspulen, Luft- und Raumfahrtantriebe, Hochgeschwindigkeitsspindeln. |
Verschiedene Messwerkzeuge funktionieren je nach Materialklasse unterschiedlich. Die materialübergreifende Messvariabilität erfordert sorgfältige Aufmerksamkeit. Gehärteter Stahl verhält sich unter einer taktilen Sonde anders als weiches Delrin oder PTFE. Die Materialhärte hat direkten Einfluss auf die Messgenauigkeit. Ein Rubinstift verbiegt sich möglicherweise leicht, wenn er gehärteten Werkzeugstahl berührt, was eine Softwarekompensation erfordert. Derselbe Stift könnte die Oberfläche einer weichen Aluminium- oder Kunststoffkomponente physisch eindrücken oder beschädigen, was zu einem künstlich kleinen Messwert führt.
Berücksichtigen Sie die folgenden materialspezifischen Messverhalten:
Gehärtete Werkzeugstähle (D2, A2): Hoher Widerstand gegen Sondenauslenkung. Erfordert eine minimale Stabilisierungszeit, wenn die Bearbeitung mit Hochdruckkühlmittel erfolgt.
Austenitische rostfreie Stähle (304, 316): neigen zu Kaltverfestigung und lokaler Wärmespeicherung. Erfordert längeres thermisches Einweichen vor der endgültigen KMG-Inspektion.
Technische Kunststoffe (PEEK, Delrin): Sehr anfällig für Verformung durch mikrometergroßen Ambossdruck. Berührungslose Bildverarbeitungssysteme werden dringend empfohlen.
Aluminiumlegierungen (6061, 7075): Hoher Wärmeausdehnungskoeffizient. Ein Teil mit 100 mm Durchmesser wächst erheblich, wenn es bei 30 °C statt bei 20 °C gemessen wird.
Sie müssen Inspektionsprotokolle basierend auf Materialeigenschaften anpassen. Materialien mit hohen Wärmeausdehnungskoeffizienten erfordern vor der Messung ausreichende Stabilisierungszeiten. Wenn eine Aluminiumwelle bei 35 °C aus der Maschine kommt und sofort gemessen wird, ist sie bei der standardmäßigen Prüftemperatur von 20 °C deutlich größer als ihre tatsächliche Größe. Für genaue Ergebnisse ist ein thermisches Einweichen in einer kontrollierten Umgebung zwingend erforderlich.
Für die moderne Skalierbarkeit ist die Bewertung der Kapitalrendite für die Messung auf der Maschine erforderlich. Auf der Spindel montierte Messtaster ermöglichen eine Werkzeugverschleißkompensation in Echtzeit und eine automatisierte Nullpunktpositionierung. Durch die Messung des Teils, während es im Spannfutter eingespannt bleibt, kann die Maschine automatisch Werkzeugversätze aktualisieren und einen Schlichtdurchgang durchführen. Dadurch werden Ausschussraten und manuelle Eingriffe drastisch reduziert.
Bestimmen Sie die Kompromisse zwischen der statistischen Chargenstichprobe am Ende der Produktionslinie und den obligatorischen 100 %-Inspektionsanforderungen. Komponenten für die Luft- und Raumfahrt, die Medizintechnik und die Automobilsicherheit erfordern oft eine 100-prozentige Prüfung mit vollständiger Rückverfolgbarkeit für jede einzelne Seriennummer. Kommerzielle und industrielle Teile sind in der Regel auf statistische Stichproben angewiesen, um einen hohen Durchsatz aufrechtzuerhalten und gleichzeitig ein akzeptables Qualitätsniveau über die gesamte Charge hinweg zu gewährleisten.
Die meisten Chargenfehler entstehen durch die Überbrückung der Lücke zwischen manueller CNC-Programmierung, Maschineneinrichtung und erster Maßvalidierung. Wenn das erste Teil, das die Maschine verlässt, einen Maßfehler oder eine missverstandene GD&T-Angabe enthält und die Produktion fortgesetzt wird, wird der gesamte Lauf verschrottet. Sich beim ersten Teil ausschließlich auf die Mikrometerprüfung des Maschinisten selbst zu verlassen, ist eine risikoreiche Strategie.
Zur Schadensbegrenzung sind strenge Protokolle zur Erstmusterinspektion (FAI) erforderlich. Das erste Teil muss aus der Maschine entnommen, gereinigt, thermisch stabilisiert und im Qualitätslabor mit einem KMG oder Formtester überprüft werden. Kontinuierliche Produktionsläufe dürfen erst genehmigt werden, wenn der FAI-Bericht eine 100-prozentige Einhaltung aller Zeichnungsspezifikationen nachweist. Dieser harte Stopp verhindert kaskadierende Einrichtungsfehler.
Temperaturschwankungen in der Werkstatt haben erhebliche Auswirkungen sowohl auf das bearbeitete Teil als auch auf die Messausrüstung. Metall dehnt sich bei Temperaturänderungen aus und zieht sich zusammen. Eine Änderung der Umgebungstemperatur in der Werkstatt um 5 °C vom Morgen zum Nachmittag wird die Abmessungen eines großen Stahlschachts messbar verändern. Darüber hinaus unterliegen die Maßstäbe und Strukturen des KMG selbst einer thermischen Verformung.
Zur Schadensbegrenzung gehört die Einrichtung isolierter, temperaturkontrollierter Messlabore. In diesen Laboren muss eine Umgebung mit einer strengen Temperatur von 20 °C (68 °F) und kontrollierter Luftfeuchtigkeit herrschen. Ebenso wichtig ist die Kontrolle der Luftfeuchtigkeit. Umgebungen mit hoher Luftfeuchtigkeit beschleunigen die Rostbildung auf blanken Stahlteilen und gusseisernen Oberflächenplatten. Messlabore sollten eine relative Luftfeuchtigkeit zwischen 40 % und 50 % aufrechterhalten. Isolieren Sie außerdem den Inspektionsraum von Vibrationen in der Werkstatt. Schwere Stanzpressen oder Schruppdrehmaschinen, die in der Nähe arbeiten, übertragen niederfrequente Vibrationen durch den Betonboden und stören optische Komparatoren mit hoher Vergrößerung und empfindliche Formprüfgeräte.
Die Aufrechterhaltung der ISO 17025-Konformität und der NIST-Rückverfolgbarkeit für alle Messgeräte ist nicht verhandelbar. Ein unkalibriertes Mikrometer oder ein KMG mit einer verschobenen Sondenmatrix vermitteln falsches Vertrauen. Wenn Sie minderwertige Geräte verwenden, treffen Sie Gut/Schlecht-Entscheidungen auf der Grundlage gefälschter Daten.
Zur Schadensbegrenzung ist die Implementierung strenger, dokumentierter Kalibrierungspläne erforderlich. Werkstattmessgeräte, Endmaße und hochwertige Laborgeräte müssen in regelmäßigen Abständen anhand bekannter Standards überprüft werden. Implementieren Sie ein digitales Messgeräteverwaltungssystem, um das Ablaufdatum der Kalibrierung zu verfolgen. Jedes Messgerät, das nicht kalibriert ist, muss sofort unter Quarantäne gestellt werden. Sie müssen eine Ursachenanalyse für alle Teile durchführen, die mit diesem Messgerät seit seiner letzten bekanntermaßen guten Kalibrierung gemessen wurden.
Menschliches Versagen beeinträchtigt manuelle Messtechniken. Inkonsistenter Mikrometerdruck, leichte Winkelfehlausrichtung der Bremssättel und falsch ablesbare Messuhren verzerren die Daten erheblich. Wenn drei verschiedene Bediener denselben Durchmesser messen und drei unterschiedliche Ergebnisse erhalten, ist Ihr Messsystem grundlegend kaputt.
Zur Schadensbegrenzung ist die Durchführung routinemäßiger Wiederholbarkeits- und Reproduzierbarkeitsstudien (Gauge R&R) erforderlich. Diese statistischen Studien isolieren und quantifizieren Gerätevariationen und vom Bediener verursachte Varianzen. Wenn die Gauge R&R-Studie eine Abweichung von mehr als 10 % des Gesamttoleranzbandes zeigt, müssen Sie diese durch gezielte Bedienerschulung, Standardisierung von Messverfahren oder die Umstellung auf automatisierte, vorrichtungsbasierte Prüfmethoden korrigieren.
Fordern Sie detaillierte Erstmusterinspektionsberichte (FAI) an, die direkt Ihren CAD-Modellen zugeordnet werden, bevor Sie vollständige Produktionsläufe genehmigen.
Fordern Sie SPC-Daten (Statistic Process Control), einschließlich Cp- und Cpk-Werte, für alle funktionskritischen Dimensionen bei laufenden Aufträgen an.
Überprüfen Sie die Messlabore der Zulieferer, um sicherzustellen, dass sie spezielle Formtester für rotierende Teile mit engen Zylindrizitäts- oder Rundlauftoleranzen verwenden.
Aktualisieren Sie alle Konstruktionszeichnungen, um Bezugsstrukturen klar zu definieren und Unklarheiten während der Prüfaufbauphase zu vermeiden.
A: Die Standardtoleranzen reichen typischerweise von ±0,125 mm für das Grobdrehen bis ±0,010 mm für die Präzisionsschlichtbearbeitung. Hochpräzise Anwendungen wie Luft- und Raumfahrt- oder medizinische Komponenten erfordern häufig Toleranzen von nur ±0,005 mm. Die erreichbare Toleranz hängt stark vom Zustand der Maschine, der Werkzeugbestückung, dem Material und der thermischen Stabilität ab.
A: Für eine genaue Rundheitsmessung ist ein spezieller spindelbasierter Formtester erforderlich. Das Teil dreht sich auf einem hochpräzisen Luftlager, während ein Stift Oberflächenabweichungen misst. Standard-Mikrometer oder Messschieber können ungeradzahlige Lappen, wie z. B. die Verformung eines Dreibackenfutters, nicht erkennen und sollten nicht für die Überprüfung der kritischen Rundheit verwendet werden.
A: KMGs bieten die umfassende 3D-Abbildung, die zur Überprüfung komplexer geometrischer Bemaßungen und Toleranzen (GD&T) erforderlich ist. Während ein Mikrometer den Grunddurchmesser prüft, überprüft ein KMG gleichzeitig die Zylindrizität, Konzentrizität und den Gesamtrundlauf relativ zu bestimmten Bezugspunkten. Dadurch wird sichergestellt, dass der Kolbenschaft innerhalb seiner Zylinderbaugruppe einwandfrei funktioniert.
A: Zu den Hauptfaktoren gehören Werkzeugverschleiß, Wärmeausdehnung der Maschine und des Werkstücks, übermäßiger Einspanndruck, der zu Verformungen des Teils führt, Materialungleichmäßigkeiten und Maschinenvibrationen. Ein unzureichender Kühlmittelfluss führt außerdem zu örtlicher Erwärmung, was zu Maßabweichungen während des aktiven Bearbeitungszyklus führt.
A: Eine klare Bezugspunktauswahl bestimmt genau, wie das Teil während der Inspektion befestigt werden muss. Wenn Bezugspunkte nicht zugänglich oder schlecht definiert sind, können Prüfer das Teil nicht richtig ausrichten. Design for Inspection (DFI) stellt sicher, dass kritische Merkmale und Referenzdaten problemlos und störungsfrei von Sonden und Mikrometern erreicht werden können.
A: Metalle dehnen sich bei Temperaturänderungen aus und ziehen sich zusammen. Die Messung eines warmen Aluminiumteils direkt aus der Maschine ergibt einen größeren Durchmesser als bei Raumtemperatur. Für eine genaue Prüfung ist es erforderlich, die Teile in einem Labor mit kontrollierter Temperatur (in der Regel 20 °C) thermisch zu behandeln, um die Wiederholbarkeit und Genauigkeit der Messung sicherzustellen.


