

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-04 Origen: Sitio


El incumplimiento dimensional afecta directamente la estabilidad operativa. Un único eje de gran tamaño detiene las líneas de montaje, lo que obliga a realizar retrabajos y retrasar la producción. Los componentes rotacionales que no cumplen con las especificaciones causan fallas en el campo en aplicaciones de alto riesgo, como actuadores aeroespaciales o sistemas hidráulicos de alta presión. Los equipos de fabricación se enfrentan a un desafío riguroso. Debe equilibrar un alto rendimiento de inspección con estrictos requisitos de tolerancia geométrica y dimensional inherentes a geometrías rotacionales complejas.
Los equipos de ingeniería y adquisiciones deben evaluar, seleccionar y auditar los métodos de inspección dimensional. Depender de herramientas básicas de taller incumple los estándares modernos de fabricación de precisión. Necesita un enfoque sistemático para garantizar la viabilidad de las piezas, minimizar el desperdicio de material y garantizar la calidad confiable de los proveedores en tiradas de producción de gran volumen. Esta guía desglosa cómo hacer coincidir las tecnologías de inspección con umbrales de tolerancia específicos, controlar las variables ambientales e implementar protocolos sólidos de validación de calidad para Piezas de torneado CNC.
Haga coincidir el método con la tolerancia: seleccione el equipo de inspección según la regla del fabricante del calibre 10:1; utilice micrómetros para verificaciones estándar y máquinas de medición por coordenadas (MMC) para tolerancias críticas.
Diseño para inspección (DFI): asegúrese de que los dibujos de ingeniería establezcan datos claros y accesibles para facilitar la medición precisa y repetible de componentes cilíndricos de torneado CNC.
Tenga en cuenta la variabilidad del material: tenga en cuenta los coeficientes de expansión térmica y la variabilidad de las mediciones entre materiales (especialmente al comparar el sondeo táctil en aleaciones endurecidas con polímeros blandos).
Priorice la forma sobre el tamaño: confíe en sistemas dedicados de redondez y cilindricidad, en lugar de calibradores estándar, para verificar la verdadera forma geométrica de los componentes rotacionales.
Controle el entorno: estandarice las condiciones térmicas (normalmente 20 °C/68 °F) para mitigar la desviación de la calibración y la incertidumbre de la medición durante la inspección final.
Las configuraciones de medición deben reflejar exactamente los modelos CAD y los dibujos de ingeniería originales. No se puede inspeccionar una pieza con precisión si los datos de medición física no coinciden con la intención del diseño. Cuando los ingenieros establecen puntos de referencia primarios, secundarios y terciarios, el equipo de inspección debe fijar la pieza utilizando exactamente esos mismos puntos de referencia. Desviarse de la estructura de referencia designada introduce un error de medición inmediato. Esto lo vemos con frecuencia cuando un taller utiliza un mandril de tres mordazas para la inspección en lugar de un bloque en V de precisión especificado en el esquema de referencia. Los datos resultantes son inútiles.
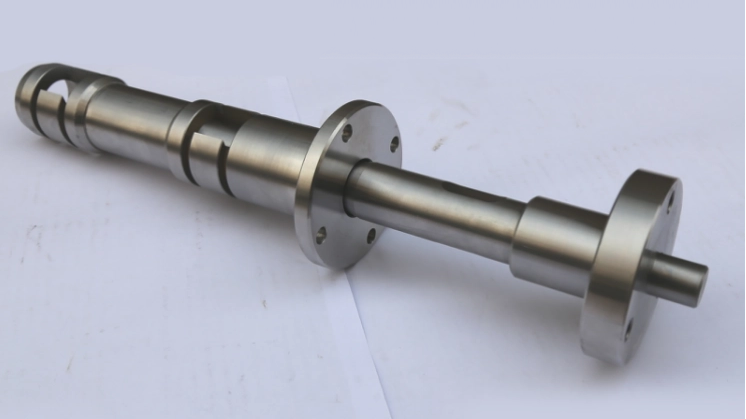
El Diseño para Inspección (DFI) juega un papel importante en la ingeniería en etapas iniciales. Debe optimizar el diseño de la pieza para que las características críticas en Los ejes torneados por CNC de precisión permanecen físicamente accesibles. Las sondas, micrómetros y sensores ópticos necesitan caminos despejados para acoplarse a las superficies sin interferencias de bridas adyacentes o cortes profundos. Si los equipos de metrología estándar no pueden alcanzar una característica, usted incurrirá en costos significativos al desarrollar medidores personalizados o seccionar piezas para pruebas destructivas.
La precisión dimensional simple cubre mediciones básicas de dos puntos, como el diámetro exterior y la longitud total. La precisión geométrica compleja dicta la forma, la orientación y la ubicación. Debe diferenciar estrictamente entre los dos durante la fase de planificación de la inspección. Una pieza puede pasar fácilmente una verificación de diámetro básica con un micrómetro y al mismo tiempo no cumplir con un requisito de cilindricidad debido a la vibración de la máquina o a una presión excesiva en el plato.
Los desafíos únicos de GD&T se aplican directamente a Torneado CNC de componentes cilíndricos . La concentricidad, el descentramiento total y la rectitud requieren estrategias de medición dinámicas y específicas. Para verificar el descentramiento total es necesario girar la pieza sobre un eje de referencia mientras un indicador de cuadrante o una sonda mide la desviación de la superficie en toda la característica cilíndrica. Comprender estos símbolos de GD&T le garantiza implementar la herramienta adecuada para el control geométrico específico requerido.
La incertidumbre de la medición representa el margen de duda en cualquier resultado de medición. Falso significa enviar piezas fuera de especificaciones a la línea de montaje o al cliente final. Esto crea un riesgo operativo enorme, posibles retiradas del mercado y daños a la reputación. Por el contrario, los falsos rechazos significan desechar componentes en perfecto estado que realmente cumplían con las especificaciones de ingeniería. Ambos escenarios destruyen los márgenes de ganancias e inflan los costos de producción.
Debe establecer límites de calidad aceptables (AQL) para definir la cantidad máxima de unidades defectuosas permitidas en un lote antes de que se rechace todo el lote. Las métricas de éxito básicas para las series de producción dependen en gran medida de índices de capacidad como Cp y Cpk. Un valor de Cpk de 1,33 o superior demuestra que su proceso de mecanizado permanece estable y capaz de producir piezas dentro de los límites de tolerancia. Esto reduce drásticamente la necesidad de una inspección 100% manual.
Para establecer un proceso AQL confiable, siga estos pasos:
Identifique las dimensiones críticas para la función en el dibujo de ingeniería.
Determine el tamaño del lote y seleccione el nivel de inspección apropiado de las tablas de muestreo estándar.
Asigne un porcentaje de AQL específico según el riesgo de la aplicación.
Extraiga la muestra aleatoria del ciclo de producción.
Inspeccione la muestra utilizando equipo calibrado y registre todos los datos variables.
Acepte o rechace el lote completo según la cantidad de piezas no conformes encontradas en la muestra.
Los calibradores Vernier digitales y los micrómetros exteriores siguen siendo elementos básicos fundamentales en el taller. Ofrecen controles rápidos e inmediatos durante las configuraciones de mecanizado activo. Sin embargo, conllevan limitaciones inherentes en cuanto a precisión y dependencia del operador. Los calibradores están sujetos a errores de Abbe y deflexión de la mandíbula, lo que los hace inadecuados para tolerancias superiores a 0,02 mm. Los micrómetros proporcionan una mayor precisión, pero requieren una sensación constante o el uso de un dedal de trinquete para garantizar una presión de medición uniforme. Un operador sin experiencia puede fácilmente apretar demasiado un micrómetro, comprimiendo la pieza o el marco del medidor, y leer una dimensión falsamente insuficiente.
Los operadores deben verificar los micrómetros con bloques patrón de grado AS-1 antes de cada turno. Un micrómetro que se deja caer al suelo del taller pierde su calibración instantáneamente. No se puede confiar en herramientas manuales no verificadas para la aprobación final. Los calibres de calibre con esfera requieren una puesta a cero rigurosa similar utilizando anillos de ajuste maestros. Al medir perforaciones profundas, los operadores deben barrer el medidor para encontrar el diámetro real, una técnica que requiere una gran experiencia práctica para dominarla.
Los calibres Pasa/No pasa, calibres de anillo y calibres de tapón resuelven el problema de velocidad y consistencia para piezas torneadas de gran volumen y baja complejidad. Priorizan la verificación rápida sobre el registro de datos exacto. Un operador sabe instantáneamente si un orificio es demasiado pequeño o demasiado grande. Si bien no proporcionan datos variables para el control estadístico del proceso, son inmejorables para una clasificación rápida y definitiva de pasa/falla en la planta de producción.
Las máquinas de medición por coordenadas proporcionan un mapeo 3D completo de geometrías complejas. Los sistemas de sondeo táctiles, que utilizan palpadores con punta de rubí, navegan por las intrincadas características de las piezas mecanizadas modernas para capturar miles de puntos de datos. Las CMM construyen matemáticamente cilindros, planos y esferas a partir de estos puntos para verificar las llamadas GD&T exactas con el modelo CAD nativo.
La calibración de la sonda es otro paso crítico. Antes de medir cualquier pieza, la CMM debe calificar sus palpadores frente a una esfera de calibración maestra. Este proceso mapea el diámetro y la esfericidad exactos de la punta del rubí, compensando cualquier desgaste microscópico o adhesivo causado por el escaneo de materiales blandos como el aluminio. Si la calificación de la sonda falla, las mediciones de las piezas resultantes estarán sesgadas en varias micras.
Los componentes de fresado-torneado introducen complejidades específicas que las CMM manejan excepcionalmente bien. Los centros de torneado modernos suelen contar con herramientas activas que crean planos fresados fuera del eje, orificios transversales y contornos complejos junto con los principales diámetros torneados. Una CMM de varios ejes puede inspeccionar todas estas funciones en una única configuración automatizada. Sin embargo, debe evaluar la precisión de la CMM en comparación con el tiempo de programación adicional. En entornos de producción de gran volumen, la CMM se convierte rápidamente en un grave cuello de botella en el rendimiento si cada pieza requiere un ciclo de inspección de cinco minutos.
La inspección sin contacto destaca en el caso de componentes frágiles, microtorneados o fácilmente deformables. Los sistemas de visión y comparadores ópticos miden piezas sin aplicar ninguna presión física. Las sondas táctiles pueden rayar fácilmente superficies muy pulidas o desviar cilindros de aluminio de paredes delgadas durante la medición. Los sensores ópticos evitan esto por completo mediante el uso de cámaras de alta resolución, software de detección de bordes y retroiluminación precisa.
Las tecnologías de escaneo láser ofrecen una verificación rápida del perfil. Pasan una línea láser a través de la parte giratoria, capturando millones de puntos de datos en segundos para crear una densa nube de puntos. Este método es muy eficaz para inspeccionar perfiles externos complejos, roscas y ranuras personalizadas. También admite en gran medida aplicaciones de ingeniería inversa cuando faltan datos CAD originales, lo que le permite generar modelos precisos directamente desde la pieza física.
Las MMC estándar a menudo no logran capturar con precisión las condiciones reales de lóbulo o falta de redondez. Las mediciones de dos puntos que utilizan micrómetros estándar no pueden detectar condiciones de lóbulos impares, como una falta de redondez de tres lóbulos causada por un mandril de tres mordazas. El micrómetro leerá el mismo diámetro en dos puntos cualesquiera, enmascarando la falla geométrica.
Los probadores de forma dedicados basados en husillos giran la pieza en un husillo con cojinete de aire ultrapreciso contra un lápiz altamente sensible. Debe realizar la transición a estos sistemas especializados para Ejes de pistón torneados con tolerancia estricta . Los umbrales de tolerancia a nivel de micras exigen una medición de forma dedicada, especialmente para muñones de rodamientos críticos y sellos hidráulicos donde incluso ligeras desviaciones en la cilindricidad provocan desgaste prematuro y fugas de fluido.
La selección del equipo debe seguir estrictamente la regla del fabricante de calibre 10:1. Su dispositivo de medición debe ser diez veces más preciso que la tolerancia que está midiendo. Si su dibujo de ingeniería especifica una tolerancia de diámetro de 0,01 mm, su medidor de inspección debe poder leer con una resolución de 0,001 mm. La violación de esta regla introduce niveles inaceptables de incertidumbre en la medición. Terminas midiendo el ruido del medidor en lugar de la dimensión real de la pieza.
La asignación de tecnologías de inspección específicas a grados estándar de tolerancia internacional (IT) ayuda a estandarizar la selección de equipos en sus instalaciones. Los diferentes grados de TI exigen enfoques de metrología completamente diferentes.
Rango de grado de TI |
Tolerancia típica (mm) |
Equipo de inspección recomendado |
Aplicación primaria |
|---|---|---|---|
TI10 - TI12 |
±0,100 a ±0,300 |
Calibradores digitales, cintas métricas |
Torneado desbaste, longitudes no críticas, orificios de paso. |
IT7-IT9 |
±0,020 a ±0,080 |
Micrómetros, medidores Pasa/No pasa, comparadores ópticos |
Ejes estándar, componentes roscados, ajustes de montaje general. |
IT5-IT6 |
±0,005 a ±0,015 |
CMM estándar, medidores de diámetro interior, sistemas de visión |
Muñones de cojinetes, pasadores, funciones de localización de precisión. |
TI2 - TI4 |
±0,001 a ±0,004 |
CMM de alta precisión, probadores de forma dedicados, micrómetros láser |
Carretes hidráulicos, actuadores aeroespaciales, husillos de alta velocidad. |
Las diferentes herramientas de medición funcionan de manera diferente en distintas clases de materiales. La variabilidad de las mediciones entre materiales requiere una atención cuidadosa. El acero endurecido se comporta de manera diferente que el Delrin blando o el PTFE bajo una sonda táctil. La dureza del material afecta directamente la precisión de la medición. Un lápiz de rubí podría desviarse ligeramente al entrar en contacto con acero para herramientas endurecido, lo que requeriría una compensación del software. Ese mismo lápiz podría marcar o dañar físicamente la superficie de un componente de plástico o aluminio blando, produciendo una lectura de diámetro artificialmente pequeña.
Considere los siguientes comportamientos de medición específicos del material:
Aceros para herramientas endurecidos (D2, A2): Alta resistencia a la deflexión de la sonda. Requiere un tiempo mínimo de estabilización si se mecaniza con refrigerante de alta presión.
Aceros inoxidables austeníticos (304, 316): propensos al endurecimiento por trabajo y a la retención de calor localizada. Requiere un remojo térmico prolongado antes de la inspección final de la CMM.
Plásticos de ingeniería (PEEK, Delrin): Altamente susceptibles a la deformación debido a la presión del yunque micrométrico. Se recomiendan encarecidamente los sistemas de visión sin contacto.
Aleaciones de Aluminio (6061, 7075): Alto coeficiente de expansión térmica. Una pieza de 100 mm de diámetro crecerá significativamente si se mide a 30°C en lugar de 20°C.
Debe ajustar los protocolos de inspección en función de las propiedades del material. Los materiales con altos coeficientes de expansión térmica requieren tiempos de estabilización adecuados antes de la medición. Si un eje de aluminio sale de la máquina a 35°C y se mide inmediatamente, medirá significativamente más que su tamaño real a la temperatura de inspección estándar de 20°C. El remojo térmico en un ambiente controlado es obligatorio para obtener resultados precisos.
La evaluación del retorno de la inversión para el sondeo en máquina es necesaria para la escalabilidad moderna. Las sondas montadas en husillo permiten la compensación del desgaste de la herramienta en tiempo real y el posicionamiento automatizado del punto cero. Al medir la pieza mientras permanece sujeta en el mandril, la máquina puede actualizar automáticamente las compensaciones de la herramienta y realizar una pasada de acabado. Esto reduce drásticamente las tasas de desperdicio y la intervención manual.
Determine las ventajas y desventajas entre el muestreo estadístico de lotes de final de línea y los requisitos obligatorios de inspección del 100 %. Los componentes de seguridad aeroespaciales, médicos y automotrices a menudo exigen una inspección del 100% con trazabilidad completa para cada número de serie. Las piezas comerciales e industriales generalmente dependen del muestreo estadístico para mantener un alto rendimiento y al mismo tiempo garantizar niveles de calidad aceptables en todo el lote.
Cerrar la brecha entre la programación CNC manual, la configuración de la máquina y la validación dimensional inicial es donde se originan la mayoría de los defectos en todo el lote. Si la primera pieza que sale de la máquina contiene un error dimensional o una indicación de GD&T mal entendida y la producción continúa, desechará toda la tirada. Depender únicamente del control micrométrico del propio maquinista para la primera parte es una estrategia de alto riesgo.
La mitigación requiere exigir protocolos rigurosos de inspección del primer artículo (FAI). La primera pieza debe retirarse de la máquina, limpiarse, estabilizarse térmicamente e inspeccionarse en el laboratorio de calidad utilizando una CMM o un probador de formas. No se deben autorizar corridas de producción continua hasta que el informe FAI muestre el 100% de cumplimiento con todas las especificaciones del plano. Esta parada brusca evita errores de configuración en cascada.
Las fluctuaciones de temperatura en el taller afectan gravemente tanto a la pieza mecanizada como al equipo de metrología. El metal se expande y contrae con los cambios de temperatura. Un cambio de 5°C en la temperatura ambiente del taller de la mañana a la tarde cambiará de manera mensurable las dimensiones de un gran eje de acero. Además, las escalas y estructuras de la propia MMC están sujetas a distorsión térmica.
La mitigación implica el establecimiento de laboratorios de metrología aislados y con temperatura controlada. Estos laboratorios deben mantener un ambiente estricto de 20 °C (68 °F) con humedad controlada. El control de la humedad es igualmente importante. Los ambientes de alta humedad aceleran la formación de óxido en piezas de acero desnudas y placas de superficie de hierro fundido. Los laboratorios de metrología deben mantener la humedad relativa entre el 40% y el 50%. Además, aísle la sala de inspección de las vibraciones del suelo del taller. Las pesadas prensas de estampado o los tornos de desbaste que operan cerca transmiten vibraciones de baja frecuencia a través del piso de concreto, alterando los comparadores ópticos de gran aumento y los sensibles probadores de formas.
Mantener el cumplimiento de la norma ISO 17025 y la trazabilidad del NIST para todos los instrumentos de medición no es negociable. Un micrómetro no calibrado o una MMC con una matriz de sonda desviada proporciona una confianza falsa. El uso de equipos degradados significa que usted está tomando decisiones de aprobación/rechazo basadas en datos fabricados.
La mitigación exige la implementación de programas de calibración estrictos y documentados. Los medidores de taller, los bloques patrón y los equipos de laboratorio de alta gama deben verificarse con estándares conocidos a intervalos regulares. Implementar un sistema de gestión de medidores digitales para rastrear las fechas de vencimiento de las calibraciones. Cualquier medidor que se encuentre descalibrado debe ser puesto en cuarentena inmediatamente. Debe realizar un análisis de causa raíz en todas las piezas medidas con ese medidor desde su última calibración buena conocida.
El error humano afecta las técnicas de medición manual. La presión micrométrica inconsistente, la ligera desalineación angular de los calibradores y la lectura errónea de los indicadores de cuadrante distorsionan fuertemente los datos. Si tres operadores diferentes miden el mismo diámetro y obtienen tres resultados diferentes, su sistema de medición está fundamentalmente roto.
La mitigación requiere la realización de estudios de rutina de Repetibilidad y Reproducibilidad (Gauge R&R). Estos estudios estadísticos aíslan y cuantifican la variación del equipo y la variación inducida por el operador. Si el estudio Gauge R&R muestra una variación que excede el 10 % de la banda de tolerancia total, debe corregirla mediante capacitación específica del operador, estandarización de procedimientos de medición o actualización a métodos de inspección automatizados basados en accesorios.
Solicite informes detallados de inspección del primer artículo (FAI) asignados directamente a sus modelos CAD antes de aprobar cualquier tirada de producción a gran escala.
Exija datos de control de procesos estadísticos (SPC), incluidos los valores de Cp y Cpk, para todas las dimensiones críticas para la función en los pedidos en curso.
Audite los laboratorios de metrología de los proveedores para verificar que utilicen probadores de forma dedicados para piezas rotacionales con cilindricidad ajustada o tolerancias de descentramiento.
Actualice todos los dibujos de ingeniería para definir claramente las estructuras de referencia, eliminando la ambigüedad durante la fase de configuración de la inspección.
R: Las tolerancias estándar suelen oscilar entre ±0,125 mm para torneado en desbaste y ±0,010 mm para acabado de precisión. Las aplicaciones de alta precisión, como componentes aeroespaciales o médicos, a menudo requieren tolerancias tan estrictas como ±0,005 mm. La tolerancia alcanzable depende en gran medida del estado de la máquina, las herramientas, el material y la estabilidad térmica.
R: La medición precisa de la redondez requiere un probador de forma basado en husillo dedicado. La pieza gira sobre un cojinete neumático de alta precisión mientras un palpador mide las desviaciones de la superficie. Los micrómetros o calibradores estándar no pueden detectar lóbulos impares, como la distorsión del mandril de tres mordazas, y no deben usarse para la verificación crítica de la redondez.
R: Las CMM proporcionan el mapeo 3D completo necesario para verificar llamadas complejas de tolerancia y acotación geométrica (GD&T). Mientras un micrómetro verifica el diámetro básico, una CMM verifica simultáneamente la cilindricidad, la concentricidad y el descentramiento total en relación con puntos de referencia específicos. Esto garantiza que el eje del pistón funcione perfectamente dentro de su conjunto de cilindro.
R: Los factores principales incluyen el desgaste de la herramienta, la expansión térmica de la máquina y la pieza de trabajo, una presión excesiva en el plato que causa distorsión de la pieza, inconsistencias del material y vibración de la máquina. Un flujo de refrigerante inadecuado también provoca un calentamiento localizado, lo que provoca una desviación dimensional durante el ciclo de mecanizado activo.
R: La selección clara de datos dicta exactamente cómo se debe fijar la pieza durante la inspección. Si los datos de referencia son inaccesibles o están mal definidos, los inspectores no pueden alinear la pieza correctamente. El diseño para inspección (DFI) garantiza que las sondas y micrómetros puedan alcanzar fácilmente las características críticas y los datos de referencia sin interferencias.
R: Los metales se expanden y contraen con los cambios de temperatura. Al medir una pieza de aluminio caliente recién sacada de la máquina, se obtiene un diámetro mayor que su tamaño real a temperatura ambiente. Una inspección precisa requiere remojar las piezas térmicamente en un laboratorio con temperatura controlada, generalmente 20 °C, para garantizar la repetibilidad y precisión de las mediciones.


