

Просмотры: 0 Автор: Редактор сайта Время публикации: 4 октября 2026 г. Происхождение: Сайт


Несоответствие размеров напрямую влияет на стабильность работы. Один слишком большой вал останавливает сборочные линии, вызывая переделки и задержки производства. Вращающиеся компоненты, не соответствующие техническим характеристикам, приводят к сбоям в эксплуатации в таких важных приложениях, как аэрокосмические приводы или гидравлические системы высокого давления. Производственные команды сталкиваются с серьезной проблемой. Вы должны сбалансировать высокую производительность контроля со строгими требованиями к геометрическим и размерным допускам, присущими сложной геометрии вращения.
Команды инженеров и закупщиков должны оценивать, выбирать и проверять методы контроля размеров. Использование базовых инструментов в цехах противоречит современным стандартам точного производства. Вам необходим системный подход, чтобы гарантировать жизнеспособность деталей, минимизировать отходы материалов и гарантировать надежное качество поставщиков при крупносерийном производстве. В этом руководстве объясняется, как согласовать технологии контроля с конкретными пороговыми значениями допуска, контролировать переменные окружающей среды и внедрять надежные протоколы проверки качества для Токарные детали с ЧПУ.
Сопоставьте метод с допуском: выберите контрольное оборудование на основе правила производителя калибра 10:1; используйте микрометры для стандартных проверок и координатно-измерительные машины (КИМ) для критических допусков.
Проектирование для проверки (DFI). Убедитесь, что на инженерных чертежах указаны четкие и доступные исходные данные для облегчения точных и воспроизводимых измерений цилиндрических компонентов, вращающихся на станках с ЧПУ.
Учитывайте изменчивость материалов: учитывайте коэффициенты теплового расширения и изменчивость измерений разных материалов (особенно при сравнении тактильного зондирования закаленных сплавов с мягкими полимерами).
Отдавайте предпочтение форме, а не просто размеру: для проверки истинной геометрической формы вращающихся компонентов положитесь на специальные системы округлости и цилиндричности, а не на стандартные штангенциркули.
Контролируйте окружающую среду: стандартизируйте температурные условия (обычно 20°C/68°F), чтобы уменьшить дрейф калибровки и погрешность измерений во время окончательной проверки.
Настройки измерений должны точно отражать модели САПР и оригинальные инженерные чертежи. Вы не можете точно проверить деталь, если данные физических измерений не соответствуют замыслу проекта. Когда инженеры устанавливают первичные, вторичные и третичные исходные данные, контрольное оборудование должно фиксировать деталь, используя одни и те же контрольные точки. Отклонение от заданной структуры исходных данных приводит к немедленной ошибке измерения. Мы часто видим это, когда мастерская использует для проверки трехкулачковый патрон вместо прецизионного V-образного блока, указанного в базовой схеме. Полученные данные бесполезны.
Проектирование для проверки (DFI) играет важную роль на ранней стадии проектирования. Вы должны оптимизировать конструкцию деталей, чтобы критически важные функции прецизионные валы, обработанные на станке с ЧПУ, остаются физически доступными. Зондам, микрометрам и оптическим датчикам необходимы свободные пути для взаимодействия с поверхностями без помех со стороны соседних фланцев или глубоких подрезов. Если какой-либо элемент невозможно достичь с помощью стандартного метрологического оборудования, вы несете значительные затраты на разработку нестандартных датчиков или секций для разрушающих испытаний.
Простая точность размеров охватывает основные измерения по двум точкам, такие как внешний диаметр и общая длина. Сложная геометрическая точность диктует форму, ориентацию и местоположение. Вы должны строго различать эти два понятия на этапе планирования проверки. Деталь может легко пройти проверку основного диаметра с помощью микрометра, но при этом полностью не соответствует требованию по цилиндричности из-за вибрации станка или чрезмерного давления в патроне.
Уникальные задачи GD&T применимы непосредственно к Токарная обработка цилиндрических деталей на станке с ЧПУ . Концентричность, общее биение и прямолинейность требуют специальных динамических стратегий измерения. Проверка общего биения требует вращения детали по базовой оси, в то время как циферблатный индикатор или датчик измеряют отклонение поверхности по всей цилиндрической детали. Понимание этих символов GD&T гарантирует, что вы сможете использовать правильный инструмент для конкретного необходимого геометрического контроля.
Неопределенность измерения представляет собой границу сомнения в любом результате измерения. Под «ложью» понимается отгрузка несоответствующих техническим характеристикам деталей на сборочную линию или конечному потребителю. Это создает огромный операционный риск, потенциальные отзывы и ущерб репутации. И наоборот, ложный брак означает отказ от совершенно хороших компонентов, которые действительно соответствовали техническим спецификациям. Оба сценария уничтожают прибыль и увеличивают производственные затраты.
Вы должны установить допустимые пределы качества (AQL), чтобы определить максимальное количество дефектных единиц, разрешенное в партии, прежде чем вся партия будет отклонена. Базовые показатели успеха производственных циклов во многом зависят от индексов возможностей, таких как Cp и Cpk. Значение Cpk 1,33 или выше означает, что ваш процесс обработки остается стабильным и позволяет производить детали в пределах допуска. Это радикально снижает необходимость 100% ручного контроля.
Чтобы установить надежный процесс AQL, выполните следующие действия:
Определите критически важные размеры на инженерном чертеже.
Определите размер партии и выберите соответствующий уровень контроля из стандартных таблиц отбора проб.
Назначьте определенный процент AQL в зависимости от риска приложения.
Вытащите рандомизированную выборку из производственного цикла.
Осмотрите образец, используя калиброванное оборудование, и запишите все переменные данные.
Примите или отклоните всю партию в зависимости от количества несоответствующих деталей, обнаруженных в образце.
Цифровые штангенциркули и наружные микрометры остаются основными продуктами в цехах. Они обеспечивают быструю и немедленную проверку во время активных наладок обработки. Однако они имеют присущие ограничения в отношении точности и зависимости от оператора. Штангенциркули подвержены погрешности Аббе и отклонению губок, что делает их непригодными для допусков более 0,02 мм. Микрометры обеспечивают более высокую точность, но требуют постоянного ощущения или использования наперстка с храповым механизмом для обеспечения равномерного измерения давления. Неопытный оператор может легко сжать микрометр слишком сильно, сжав деталь или рамку датчика, и получить ложное занижение размера.
Операторы должны сверять микрометры с мерами класса AS-1 перед каждой сменой. Микрометр, упавший в цех, мгновенно теряет калибровку. Вы не можете доверять непроверенным ручным инструментам для окончательного утверждения. Циферблатные нутромеры требуют аналогичной тщательной обнуления с использованием мастер-установочных колец. При измерении глубоких отверстий операторы должны проверять калибр, чтобы определить истинный диаметр, и этот метод требует значительного практического опыта для освоения.
Калибры «годен/не годен», кольцевые калибры и калибры-пробки решают проблемы скорости и стабильности при обработке больших объемов токарно-обточенных деталей низкой сложности. Они отдают приоритет быстрой проверке, а не точной регистрации данных. Оператор мгновенно узнает, слишком ли маленькое или слишком большое отверстие. Хотя они не предоставляют переменных данных для статистического управления процессом, они непревзойденны в быстрой и окончательной сортировке «годен/не годен» на производстве.
Координатно-измерительные машины обеспечивают комплексное трехмерное картирование объектов сложной геометрии. Тактильные измерительные системы, использующие щупы с рубиновыми наконечниками, позволяют перемещаться по сложным особенностям современных обработанных деталей и собирать тысячи точек данных. КИМ математически строят цилиндры, плоскости и сферы из этих точек, чтобы сверить точные обозначения GD&T с исходной моделью САПР.
Калибровка зонда – еще один важный этап. Прежде чем измерять какие-либо детали, КИМ должна проверить свои щупы на эталонной калибровочной сфере. Этот процесс определяет точный диаметр и сферичность рубинового наконечника, компенсируя любой микроскопический износ или адгезионный износ от сканирования мягких материалов, таких как алюминий. Если квалификация датчика не удалась, результирующие измерения детали будут искажены на несколько микрон.
Токарно-фрезерные детали создают особые сложности, с которыми КИМ справляются исключительно хорошо. Современные токарные центры часто оснащены приводным инструментом, который создает внеосевые фрезерованные лыски, поперечные отверстия и сложные контуры рядом с основными диаметрами обточки. Многоосная КИМ может проверять все эти функции за одну автоматизированную установку. Однако вы должны оценить точность КИМ с учетом затрат времени на программирование. В условиях крупносерийного производства КИМ быстро становится серьезным узким местом производительности, если каждая деталь требует пятиминутного цикла проверки.
Бесконтактный контроль особенно эффективен при работе с хрупкими, микроточенными или легко деформируемыми компонентами. Системы технического зрения и оптические компараторы измеряют детали без какого-либо физического давления. Тактильные датчики могут легко поцарапать полированные поверхности или отклонить тонкостенные алюминиевые цилиндры во время измерения. Оптические датчики полностью исключают это за счет использования камер высокого разрешения, программного обеспечения для обнаружения краев и точной подсветки.
Технологии лазерного сканирования обеспечивают быструю проверку профиля. Они проводят лазерную линию по вращающейся части, захватывая миллионы точек данных за секунды и создавая плотное облако точек. Этот метод очень эффективен для проверки сложных внешних профилей, резьб и нестандартных канавок. Он также активно поддерживает приложения обратного проектирования, когда исходные данные САПР отсутствуют, что позволяет создавать точные модели непосредственно из физической детали.
Стандартные КИМ часто не могут точно уловить истинные условия лепестков или овальность. Двухточечные измерения с использованием стандартных микрометров не позволяют обнаружить выступы с нечетными номерами, например трехлепестковую овальность, вызванную трехкулачковым патроном. Микрометр покажет одинаковый диаметр в любых двух точках, маскируя геометрическую ошибку.
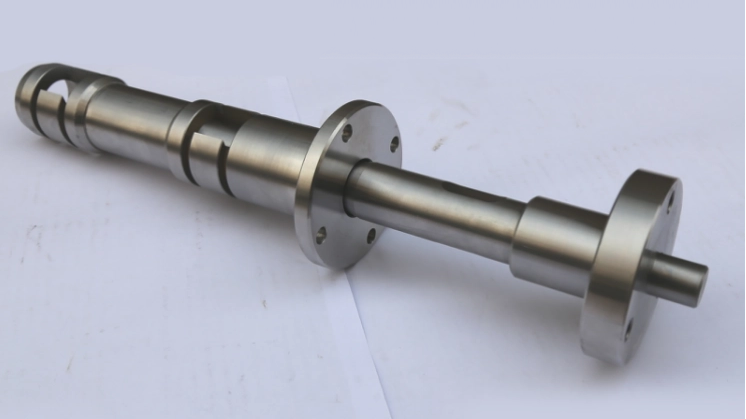
Специальные тестеры формы на основе шпинделя вращают деталь на сверхточном шпинделе с пневматическим подшипником, прижимая его к высокочувствительному щупу. Вы должны перейти на эти специализированные системы для жесткие допуски, повернутые поршневые валы . Пороги допуска на микронном уровне требуют специального измерения формы, особенно для важных шеек подшипников и гидравлических уплотнений, где даже небольшие отклонения цилиндричности приводят к преждевременному износу и утечке жидкости.
Выбор оборудования должен строго соответствовать правилу производителя калибра 10:1. Ваше измерительное устройство должно быть в десять раз точнее, чем допуск, который вы измеряете. Если в вашем инженерном чертеже указан допуск диаметра 0,01 мм, ваш измерительный прибор должен иметь разрешение считывать показания с разрешением 0,001 мм. Нарушение этого правила приводит к неприемлемому уровню неопределенности измерений. В конечном итоге вы измеряете шум датчика, а не фактический размер детали.
Сопоставление конкретных технологий контроля со стандартными классами международных допусков (IT) помогает стандартизировать выбор оборудования на вашем предприятии. Различные уровни ИТ требуют совершенно разных метрологических подходов.
Диапазон уровней ИТ |
Типичный допуск (мм) |
Рекомендуемое инспекционное оборудование |
Основное приложение |
|---|---|---|---|
ИТ10 - ИТ12 |
от ±0,100 до ±0,300 |
Цифровые штангенциркули, рулетки |
Черновая обработка, некритические длины, зазоры. |
ИТ7 - ИТ9 |
от ±0,020 до ±0,080 |
Микрометры, датчики годности/негодности, оптические компараторы |
Стандартные валы, резьбовые детали, посадки общей сборки. |
ИТ5 - ИТ6 |
от ±0,005 до ±0,015 |
Стандартные КИМ, циферблатные нутромеры, системы технического зрения |
Подшипниковые шейки, установочные штифты, прецизионные установочные элементы. |
ИТ2 - ИТ4 |
от ±0,001 до ±0,004 |
Высокоточные КИМ, специальные тестеры формы, лазерные микрометры |
Гидравлические золотники, приводы для аэрокосмической отрасли, высокоскоростные шпиндели. |
Различные измерительные инструменты работают по-разному в зависимости от класса материалов. Вариабельность измерений между материалами требует пристального внимания. Закаленная сталь ведет себя под тактильным датчиком иначе, чем мягкий делрин или ПТФЭ. Твердость материала напрямую влияет на точность измерений. Рубиновый щуп может слегка отклоняться при контакте с закаленной инструментальной сталью, что требует программной компенсации. Тот же самый щуп может физически вдавить или повредить поверхность мягкого алюминиевого или пластикового компонента, что приведет к искусственному уменьшению диаметра.
Рассмотрите следующие особенности измерения для конкретного материала:
Закаленные инструментальные стали (D2, A2): Высокая устойчивость к отклонению зонда. Требуется минимальное время стабилизации при обработке с использованием СОЖ под высоким давлением.
Аустенитные нержавеющие стали (304, 316): склонны к наклепу и локальному удержанию тепла. Требуется длительная термическая выдержка перед окончательным контролем КИМ.
Инженерные пластмассы (PEEK, Delrin): очень чувствительны к деформации под действием микрометрового давления на наковальню. Настоятельно рекомендуется использовать бесконтактные системы технического зрения.
Алюминиевые сплавы (6061, 7075): высокий коэффициент теплового расширения. Деталь диаметром 100 мм значительно вырастет, если измерять ее при температуре 30°C вместо 20°C.
Вы должны корректировать протоколы проверки на основе свойств материала. Материалы с высокими коэффициентами теплового расширения требуют достаточного времени стабилизации перед измерением. Если алюминиевый вал выходит из машины при температуре 35°C и немедленно измеряется, его размеры будут значительно больше, чем его истинный размер при стандартной температуре контроля 20°C. Термическое вымачивание в контролируемой среде является обязательным для получения точных результатов.
Оценка окупаемости инвестиций в измерение на станке необходима для современной масштабируемости. Датчики, установленные на шпинделе, позволяют компенсировать износ инструмента в режиме реального времени и автоматически позиционировать нулевую точку. Измеряя деталь, пока она остается зажатой в патроне, станок может автоматически обновлять коррекции инструмента и выполнять чистовой проход. Это резко снижает процент брака и необходимость ручного вмешательства.
Определите компромисс между статистической выборкой партии на конечном этапе и обязательными требованиями 100% проверки. Компоненты безопасности для аэрокосмической, медицинской и автомобильной промышленности часто требуют 100% проверки с полной отслеживаемостью каждого серийного номера. Коммерческие и промышленные детали обычно полагаются на статистический отбор проб, чтобы поддерживать высокую производительность и при этом гарантировать приемлемый уровень качества всей партии.
Преодоление разрыва между ручным программированием ЧПУ, настройкой станка и первоначальной проверкой размеров — вот где возникает большинство дефектов всей партии. Если первая деталь, снятая со станка, содержит погрешность в размерах или неправильно понятое обозначение GD&T, а производство продолжается, вы откажетесь от всей партии. Полагаться исключительно на собственную микрометрическую проверку первой детали — стратегия высокого риска.
Для смягчения последствий необходимо введение строгих протоколов проверки первого изделия (FAI). Первую деталь необходимо снять со станка, очистить, термически стабилизировать и проверить в лаборатории качества с помощью КИМ или тестера формы. Непрерывное производство не должно быть разрешено до тех пор, пока отчет FAI не покажет 100% соответствие всем спецификациям чертежей. Эта жесткая остановка предотвращает каскадные ошибки настройки.
Колебания температуры в цехе серьезно влияют как на обрабатываемую деталь, так и на метрологическое оборудование. Металл расширяется и сжимается при изменении температуры. Изменение температуры окружающей среды в цехе на 5°C с утра до полудня заметно изменит размеры большой стальной шахты. Кроме того, масштабы и структуры самой ШМ подвержены тепловым искажениям.
Смягчение последствий предполагает создание изолированных метрологических лабораторий с контролируемой температурой. В этих лабораториях должна поддерживаться строгая температура 20°C (68°F) и контролируемая влажность. Не менее важен контроль влажности. Среда с высокой влажностью ускоряет образование ржавчины на голых стальных деталях и чугунных поверхностях. Метрологические лаборатории должны поддерживать относительную влажность от 40% до 50%. Кроме того, изолируйте помещение для осмотра от вибраций цеха. Тяжелые штамповочные прессы или черновые токарные станки, работающие поблизости, передают низкочастотные вибрации через бетонный пол, нарушая работу оптических компараторов с большим увеличением и чувствительных тестеров формы.
Поддержание соответствия стандарту ISO 17025 и прослеживаемости NIST для всех измерительных приборов не подлежит обсуждению. Некалиброванный микрометр или КИМ со смещенной матрицей датчиков дают ложную уверенность. Использование устаревшего оборудования означает, что вы принимаете решения «прошел/не прошел» на основе сфабрикованных данных.
Для смягчения последствий необходимо внедрение строгих, документированных графиков калибровки. Манометры, измерительные блоки и современное лабораторное оборудование должны регулярно проверяться на соответствие известным стандартам. Внедрите систему управления цифровыми датчиками для отслеживания сроков годности калибровки. Любой манометр, обнаруженный с нарушением калибровки, должен быть немедленно помещен в карантин. Вы должны выполнить анализ первопричин для всех деталей, измеренных с помощью этого манометра с момента его последней удачной калибровки.
Человеческая ошибка мешает методам ручных измерений. Непостоянное давление микрометра, небольшое угловое смещение штангенциркулей и неправильное считывание циферблатных индикаторов сильно искажают данные. Если три разных оператора измеряют один и тот же диаметр и получают три разных результата, ваша измерительная система фундаментально сломана.
Для смягчения последствий необходимо проводить регулярные исследования повторяемости и воспроизводимости (Gage R&R). Эти статистические исследования позволяют выявить и количественно оценить вариации оборудования и отклонения, вызванные действиями оператора. Если исследование R&R датчика показывает отклонение, превышающее 10 % от общего диапазона допуска, вы должны исправить его посредством целевого обучения операторов, стандартизации процедур измерения или перехода на автоматизированные методы контроля на основе приспособлений.
Прежде чем утверждать полномасштабное производство, потребуйте подробных отчетов о первом осмотре изделия (FAI), сопоставленных непосредственно с вашими моделями САПР.
Требуйте данные статистического управления процессом (SPC), включая значения Cp и Cpk, для всех критически важных параметров текущих заказов.
Проведите аудит метрологических лабораторий поставщиков, чтобы убедиться, что они используют специальные тестеры формы для вращающихся деталей с жесткими допусками на цилиндричность или биение.
Обновите все инженерные чертежи, чтобы четко определить исходные структуры, устраняя двусмысленность на этапе настройки проверки.
A: Стандартные допуски обычно варьируются от ±0,125 мм для черновой обработки до ±0,010 мм для точной чистовой обработки. Высокоточные приложения, такие как аэрокосмическая или медицинская промышленность, часто требуют допусков до ±0,005 мм. Достижимый допуск во многом зависит от состояния станка, инструмента, материала и термической стабильности.
О: Для точного измерения круглости требуется специальный прибор для проверки формы на базе шпинделя. Деталь вращается на высокоточном воздушном подшипнике, а щуп измеряет отклонения поверхности. Стандартные микрометры или штангенциркули не могут обнаружить выступы с нечетными номерами, такие как деформация трехкулачкового патрона, и их не следует использовать для критической проверки круглости.
Ответ: КИМ обеспечивают комплексное трехмерное картографирование, необходимое для проверки сложных выносок геометрических размеров и допусков (GD&T). В то время как микрометр проверяет основной диаметр, КИМ одновременно проверяет цилиндричность, концентричность и общее биение относительно определенных исходных данных. Это обеспечивает идеальную работу вала поршня в узле цилиндра.
О: К основным факторам относятся износ инструмента, тепловое расширение станка и заготовки, чрезмерное зажимное давление, вызывающее деформацию детали, несоответствие материалов и вибрация станка. Недостаточный поток охлаждающей жидкости также вызывает локальный нагрев, что приводит к отклонению размеров во время активного цикла обработки.
Ответ: Четкий выбор исходной точки определяет, как именно должна быть закреплена деталь во время проверки. Если исходные данные недоступны или плохо определены, инспекторы не смогут правильно выровнять деталь. Конструкция для контроля (DFI) гарантирует, что критические элементы и контрольные точки могут быть легко и без помех доступны с помощью датчиков и микрометров.
Ответ: Металлы расширяются и сжимаются при изменении температуры. Измерение нагретой алюминиевой детали прямо из машины дает больший диаметр, чем ее истинный размер при комнатной температуре. Точный контроль требует термической выдержки деталей в лаборатории с контролируемой температурой (обычно 20°C), чтобы обеспечить повторяемость и точность измерений.


