

Bekeken: 0 Auteur: Site-editor Publicatietijd: 04-10-2026 Herkomst: Locatie


Dimensionale niet-naleving heeft een directe impact op de operationele stabiliteit. Eén enkele extra grote schacht legt de assemblagelijnen stil, wat herbewerking en productievertragingen tot gevolg heeft. Rotatiecomponenten die niet aan de specificaties voldoen, veroorzaken storingen in toepassingen waar veel op het spel staat, zoals actuatoren in de ruimtevaart of hydraulische hogedruksystemen. Productieteams staan voor een zware uitdaging. U moet een hoge inspectiedoorvoer in evenwicht brengen met strikte geometrische en dimensionale tolerantievereisten die inherent zijn aan complexe rotatiegeometrieën.
Engineering- en inkoopteams moeten dimensionale inspectiemethoden evalueren, selecteren en auditen. Het vertrouwen op fundamentele gereedschappen op de werkvloer voldoet niet aan de moderne normen voor precisieproductie. U hebt een systematische aanpak nodig om de levensvatbaarheid van onderdelen te garanderen, materiaalafval te minimaliseren en betrouwbare leverancierskwaliteit te garanderen bij productieruns met grote volumes. In deze gids wordt uiteengezet hoe u inspectietechnologieën kunt afstemmen op specifieke tolerantiedrempels, omgevingsvariabelen kunt controleren en robuuste kwaliteitsvalidatieprotocollen kunt implementeren voor CNC-draaionderdelen.
Methode afstemmen op tolerantie: Selecteer inspectieapparatuur op basis van de 10:1-regel van de metermaker; gebruik micrometers voor standaardcontroles en coördinatenmeetmachines (CMM) voor kritische toleranties.
Design for Inspection (DFI): Zorg ervoor dat technische tekeningen duidelijke, toegankelijke datums bevatten om nauwkeurige en herhaalbare metingen van CNC-draaiende cilindrische componenten mogelijk te maken.
Houd rekening met materiaalvariabiliteit: Houd rekening met thermische uitzettingscoëfficiënten en meetvariabiliteit tussen materialen (vooral bij het vergelijken van tastbaar sonderen op geharde legeringen versus zachte polymeren).
Geef prioriteit aan vorm boven alleen de grootte: Vertrouw op speciale systemen voor rondheid en cilindriciteit, in plaats van standaard remklauwen, om de ware geometrische vorm van roterende componenten te verifiëren.
Beheers de omgeving: Standaardiseer thermische omstandigheden (doorgaans 20°C/68°F) om kalibratiedrift en meetonzekerheid tijdens de eindinspectie te beperken.
Meetopstellingen moeten CAD-modellen en originele technische tekeningen exact weerspiegelen. U kunt een onderdeel niet nauwkeurig inspecteren als de fysieke meetgegevens niet overeenkomen met de ontwerpbedoeling. Wanneer ingenieurs primaire, secundaire en tertiaire datums vaststellen, moet de inspectieapparatuur het onderdeel fixeren met behulp van exact dezelfde referentiepunten. Als u afwijkt van de aangegeven datumstructuur, ontstaat er een onmiddellijke meetfout. We zien dit vaak wanneer een werkplaats voor inspectie een drieklauwplaat gebruikt in plaats van een nauwkeurig V-blok dat in het referentieschema wordt gespecificeerd. De resulterende gegevens zijn nutteloos.
Design for Inspection (DFI) speelt een belangrijke rol bij engineering in een vroeg stadium. U moet het onderdeelontwerp optimaliseren, zodat kritische functies behouden blijven precisie CNC-gedraaide assen blijven fysiek toegankelijk. Sondes, micrometers en optische sensoren hebben vrije paden nodig om in contact te komen met de oppervlakken zonder interferentie van aangrenzende flenzen of diepe ondersnijdingen. Als een functie niet kan worden bereikt met standaard metrologieapparatuur, maakt u aanzienlijke kosten voor het ontwikkelen van op maat gemaakte meters of het snijden van onderdelen voor destructief testen.
Eenvoudige maatnauwkeurigheid omvat eenvoudige tweepuntsmetingen zoals buitendiameter en totale lengte. Complexe geometrische nauwkeurigheid dicteert vorm, oriëntatie en locatie. Tijdens de inspectieplanningsfase moet u strikt onderscheid maken tussen deze twee. Een onderdeel kan gemakkelijk een controle van de basisdiameter met een micrometer doorstaan, terwijl het volledig niet voldoet aan de eis van cilindriciteit vanwege machinetrillingen of overmatige opspandruk.
Unieke GD&T-uitdagingen zijn rechtstreeks van toepassing op CNC draaiende cilindrische componenten . Concentriciteit, totale slingering en rechtheid vereisen specifieke, dynamische meetstrategieën. Om de totale slingering te verifiëren, moet het onderdeel op een referentie-as worden geroteerd, terwijl een meetklok of sonde de oppervlakteafwijking over het gehele cilindrische onderdeel meet. Als u deze GD&T-symbolen begrijpt, zorgt u ervoor dat u het juiste gereedschap inzet voor de specifieke vereiste geometrische controle.
Meetonzekerheid vertegenwoordigt de twijfelmarge in elk meetresultaat. False accepteert dat onderdelen die niet aan de specificaties voldoen naar de assemblagelijn of de eindklant worden verzonden. Dit leidt tot enorme operationele risico's, potentiële terugroepacties en beschadigde reputaties. Omgekeerd betekent valse afkeuring het schrappen van prima componenten die daadwerkelijk aan de technische specificaties voldeden. Beide scenario's vernietigen de winstmarges en drijven de productiekosten op.
U moet Acceptabele Kwaliteitslimieten (AQL) vaststellen om het maximale aantal defecte eenheden in een batch te definiëren voordat de hele partij wordt afgekeurd. De succescijfers bij aanvang van productieruns zijn sterk afhankelijk van capaciteitsindices zoals Cp en Cpk. Een Cpk-waarde van 1,33 of hoger bewijst dat uw bewerkingsproces stabiel blijft en in staat is om onderdelen ruim binnen de tolerantiegrenzen te produceren. Dit vermindert de noodzaak van 100% handmatige inspectie drastisch.
Volg deze stappen om een betrouwbaar AQL-proces op te zetten:
Identificeer de afmetingen die cruciaal zijn voor de functie op de technische tekening.
Bepaal de batchgrootte en selecteer het juiste inspectieniveau uit standaardbemonsteringstabellen.
Wijs een specifiek AQL-percentage toe op basis van het toepassingsrisico.
Trek het gerandomiseerde monster uit de productierun.
Inspecteer het monster met gekalibreerde apparatuur en noteer alle variabele gegevens.
Accepteer of wijs de gehele batch af op basis van het aantal niet-conforme onderdelen dat in het monster wordt aangetroffen.
Digitale schuifmaat en buitenmicrometer blijven fundamentele basisbenodigdheden op de werkvloer. Ze bieden snelle, onmiddellijke controles tijdens actieve bewerkingsinstellingen. Ze brengen echter inherente beperkingen met zich mee wat betreft nauwkeurigheid en afhankelijkheid van de operator. Remklauwen zijn onderhevig aan Abbe-fouten en kaakafbuiging, waardoor ze niet geschikt zijn voor toleranties kleiner dan 0,02 mm. Micrometers bieden een betere nauwkeurigheid, maar vereisen een consistent gevoel of het gebruik van een ratelhuls om een uniforme meetdruk te garanderen. Een onervaren operator kan gemakkelijk een micrometer te hard indrukken, waardoor het onderdeel of het meterframe wordt samengedrukt, en een valse ondermaat wordt afgelezen.
Operators moeten vóór elke dienst de micrometers verifiëren aan de hand van maatblokken van klasse AS-1. Een micrometer die op de werkvloer valt, verliest onmiddellijk zijn kalibratie. U kunt niet-geverifieerde handgereedschappen voor de definitieve aftekening niet vertrouwen. Meetklokkalibers vereisen een soortgelijke rigoureuze nulstelling met behulp van hoofdinstelringen. Bij het meten van diepe boringen moeten operators de meter doorzoeken om de werkelijke diameter te vinden, een techniek die aanzienlijke praktijkervaring vereist om onder de knie te krijgen.
Go/No-Go-meters, ringmeters en plugmeters lossen het snelheids- en consistentieprobleem op voor gedraaide onderdelen met een hoog volume en een lage complexiteit. Ze geven prioriteit aan snelle verificatie boven exacte datalogging. Een operator weet direct of een boring te klein of te groot is. Hoewel ze geen variabele gegevens leveren voor statistische procescontrole, zijn ze onverslaanbaar als het gaat om snelle, definitieve sortering op de productievloer.
Coördinatenmeetmachines bieden uitgebreide 3D-kaarten van complexe geometrieën. Tactiele meetsystemen, waarbij gebruik wordt gemaakt van styli met robijnrode punten, navigeren door de ingewikkelde kenmerken van moderne machinaal bewerkte onderdelen om duizenden gegevenspunten vast te leggen. CMM's construeren op wiskundige wijze cilinders, vlakken en bollen vanaf deze punten om de exacte GD&T-aanroepen te verifiëren met het oorspronkelijke CAD-model.
Sondekalibratie is een andere cruciale stap. Voordat er onderdelen worden gemeten, moet de CMM zijn styli kwalificeren ten opzichte van een masterkalibratiebol. Dit proces brengt de exacte diameter en bolvormigheid van de robijnrode punt in kaart, waardoor eventuele microscopische slijtage of lijmslijtage door het scannen van zachte materialen zoals aluminium wordt gecompenseerd. Als de sondekwalificatie mislukt, zullen de resulterende onderdeelmetingen enkele microns scheeftrekken.
Draaifreescomponenten introduceren specifieke complexiteiten waar CMM's uitzonderlijk goed mee om kunnen gaan. Moderne draaicentra zijn vaak voorzien van onder spanning staande gereedschappen die naast de gedraaide hoofddiameters buiten de as gefreesde vlakken, kruisgaten en complexe contouren creëren. Een meerassige CMM kan al deze kenmerken in één geautomatiseerde opstelling inspecteren. U moet de CMM-nauwkeurigheid echter evalueren in relatie tot de overhead van de programmeertijd. In productieomgevingen met grote volumes wordt de CMM al snel een ernstig knelpunt in de doorvoer als elk onderdeel een inspectiecyclus van vijf minuten vereist.
Contactloze inspectie blinkt uit met kwetsbare, microgedraaide of gemakkelijk vervormbare componenten. Visionsystemen en optische comparatoren meten onderdelen zonder enige fysieke druk uit te oefenen. Tactiele sondes kunnen tijdens het meten gemakkelijk krassen op hooggepolijste oppervlakken maken of dunwandige aluminium cilinders afbuigen. Optische sensoren vermijden dit volledig door gebruik te maken van camera's met hoge resolutie, randdetectiesoftware en nauwkeurige achtergrondverlichting.
Laserscantechnologieën bieden snelle profielverificatie. Ze vegen een laserlijn over het roterende onderdeel en leggen binnen enkele seconden miljoenen datapunten vast om een dichte puntenwolk te creëren. Deze methode is zeer effectief voor het inspecteren van complexe externe profielen, schroefdraad en aangepaste groeven. Het ondersteunt ook reverse engineering-toepassingen wanneer originele CAD-gegevens ontbreken, waardoor u nauwkeurige modellen rechtstreeks vanuit het fysieke onderdeel kunt genereren.
Standaard CMM's slagen er vaak niet in om de werkelijke lobvorming of onrondheid nauwkeurig vast te leggen. Tweepuntsmetingen met standaard micrometers kunnen geen oneven genummerde lobomstandigheden detecteren, zoals een drielobbige onrondheid veroorzaakt door een klauwplaat met drie klauwen. De micrometer leest op twee willekeurige punten dezelfde diameter, waardoor de geometrische fout wordt gemaskeerd.
Speciale op spindels gebaseerde vormtesters roteren het onderdeel op een ultraprecieze luchtgelagerde spindel tegen een zeer gevoelige stylus. U moet overstappen naar deze gespecialiseerde systemen voor nauwe tolerantie gedraaide zuigerassen . Tolerantiedrempels op micronniveau vereisen een speciale vormmeting, vooral voor kritische lagertappen en hydraulische afdichtingen, waar zelfs kleine afwijkingen in de cilindriciteit tot voortijdige slijtage en vloeistoflekkage leiden.
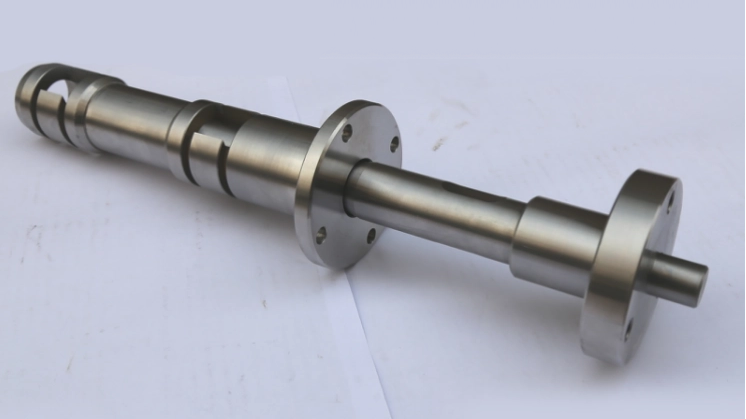
De uitrustingskeuze moet strikt de regel van de 10:1-meterfabrikant volgen. Uw meetapparaat moet tien keer nauwkeuriger zijn dan de tolerantie die u meet. Als uw technische tekening een diametertolerantie van 0,01 mm specificeert, moet uw inspectiemeter een resolutie van 0,001 mm kunnen aflezen. Het overtreden van deze regel introduceert onaanvaardbare niveaus van meetonzekerheid. Uiteindelijk meet je het geluid van de meter in plaats van de werkelijke afmeting van het onderdeel.
Het in kaart brengen van specifieke inspectietechnologieën aan standaard International Tolerance (IT)-niveaus helpt bij het standaardiseren van de apparatuurselectie in uw vestiging. Verschillende IT-niveaus vereisen geheel verschillende metrologische benaderingen.
IT-klasse bereik |
Typische tolerantie (mm) |
Aanbevolen inspectieapparatuur |
Primaire toepassing |
|---|---|---|---|
IT10 - IT12 |
±0,100 tot ±0,300 |
Digitale schuifmaat, meetlint |
Ruw draaien, niet-kritische lengtes, spelingsgaten. |
IT7 - IT9 |
±0,020 tot ±0,080 |
Micrometers, go/no-go-meters, optische comparatoren |
Standaard assen, onderdelen met schroefdraad, algemene montagepassingen. |
IT5 - IT6 |
±0,005 tot ±0,015 |
Standaard CMM, meetklokken, zichtsystemen |
Lagertappen, paspennen, nauwkeurige positioneringsfuncties. |
IT2 - IT4 |
±0,001 tot ±0,004 |
Zeer nauwkeurige CMM, speciale vormtesters, lasermicrometers |
Hydraulische spoelen, lucht- en ruimtevaartactuators, hogesnelheidsspindels. |
Verschillende meetinstrumenten presteren verschillend in verschillende materiaalklassen. Variabiliteit tussen de verschillende materialen vereist zorgvuldige aandacht. Gehard staal gedraagt zich onder een tastsonde anders dan zacht Delrin of PTFE. De materiaalhardheid heeft een directe invloed op de meetnauwkeurigheid. Een robijnrode stylus kan enigszins doorbuigen wanneer hij in contact komt met gehard gereedschapsstaal, waarvoor softwarecompensatie nodig is. Diezelfde stylus kan het oppervlak van een zacht aluminium of plastic onderdeel fysiek indeuken of beschadigen, waardoor een kunstmatig kleine diameteraflezing ontstaat.
Houd rekening met het volgende materiaalspecifieke meetgedrag:
Gehard gereedschapsstaal (D2, A2): Hoge weerstand tegen doorbuiging van de sonde. Vereist een minimale stabilisatietijd indien bewerkt met hogedrukkoelmiddel.
Austenitisch roestvast staal (304, 316): gevoelig voor verharding en plaatselijk warmtebehoud. Vereist langdurig thermisch weken vóór de laatste CMM-inspectie.
Engineering Plastics (PEEK, Delrin): Zeer gevoelig voor vervorming door micrometer-aambeelddruk. Contactloze zichtsystemen worden sterk aanbevolen.
Aluminiumlegeringen (6061, 7075): Hoge thermische uitzettingscoëfficiënt. Een onderdeel met een diameter van 100 mm zal aanzienlijk groeien als het wordt gemeten bij 30°C in plaats van 20°C.
Inspectieprotocollen moet je aanpassen op basis van materiaaleigenschappen. Materialen met hoge thermische uitzettingscoëfficiënten vereisen voldoende stabilisatietijden vóór de meting. Als een aluminium as bij 35°C uit de machine komt en onmiddellijk wordt gemeten, zal deze bij de standaard inspectietemperatuur van 20°C aanzienlijk groter zijn dan de werkelijke maat. Thermisch weken in een gecontroleerde omgeving is verplicht voor nauwkeurige resultaten.
Het evalueren van het investeringsrendement voor tasten op de machine is noodzakelijk voor moderne schaalbaarheid. Op de spindel gemonteerde tasters maken real-time compensatie van gereedschapslijtage en geautomatiseerde nulpuntpositionering mogelijk. Door het onderdeel te meten terwijl het in de spantang vastgeklemd blijft, kan de machine automatisch de gereedschapscorrecties bijwerken en een nabewerking uitvoeren. Dit vermindert de uitvalpercentages en handmatige tussenkomst drastisch.
Bepaal de afweging tussen end-of-line statistische batchbemonstering en verplichte 100% inspectie-eisen. Veiligheidscomponenten in de lucht- en ruimtevaart, de medische sector en de automobielsector vereisen vaak 100% inspectie met volledige traceerbaarheid voor elk afzonderlijk serienummer. Commerciële en industriële onderdelen zijn doorgaans afhankelijk van statistische steekproeven om een hoge doorvoer te behouden en tegelijkertijd een acceptabel kwaliteitsniveau voor de hele batch te garanderen.
Het overbruggen van de kloof tussen handmatige CNC-programmering, machine-instellingen en initiële dimensionale validatie is waar de meeste batch-brede defecten hun oorsprong vinden. Als het eerste onderdeel van de machine een maatfout of een verkeerd begrepen GD&T-oproep bevat en de productie doorgaat, schrapt u de hele run. Voor het eerste deel uitsluitend vertrouwen op de eigen micrometercontrole van de machinist is een strategie met een hoog risico.
Om dit te beperken is het verplicht stellen van strenge First Article Inspection (FAI)-protocollen nodig. Het eerste onderdeel moet uit de machine worden gehaald, gereinigd, thermisch gestabiliseerd en in het kwaliteitslaboratorium worden geïnspecteerd met behulp van een CMM of vormtester. Continue productieruns mogen pas worden goedgekeurd als uit het FAI-rapport blijkt dat 100% aan alle tekeningspecificaties wordt voldaan. Deze harde stop voorkomt trapsgewijze installatiefouten.
Temperatuurschommelingen op de werkvloer hebben ernstige gevolgen voor zowel het bewerkte onderdeel als de metrologische apparatuur. Metaal zet uit en trekt samen bij temperatuurveranderingen. Een verschuiving van 5°C in de omgevingstemperatuur in de winkel van 's morgens tot' s middags zal de afmetingen van een grote stalen as meetbaar veranderen. Bovendien zijn de schalen en structuren van de CMM zelf onderhevig aan thermische vervorming.
Mitigatie omvat het opzetten van geïsoleerde, temperatuurgecontroleerde metrologielaboratoria. Deze laboratoria moeten een strikte omgeving van 20°C (68°F) met gecontroleerde luchtvochtigheid handhaven. Vochtbeheersing is net zo belangrijk. Omgevingen met een hoge luchtvochtigheid versnellen de roestvorming op blanke stalen onderdelen en gietijzeren oppervlakteplaten. Metrologielaboratoria moeten de relatieve vochtigheid tussen 40% en 50% houden. Isoleer bovendien de inspectieruimte van trillingen op de werkvloer. Zware stanspersen of voordraaibanken die in de buurt werken, zenden laagfrequente trillingen door de betonnen vloer uit, waardoor optische comparatoren met een hoge vergroting en gevoelige vormtesters worden verstoord.
Het handhaven van ISO 17025-naleving en NIST-traceerbaarheid voor alle meetinstrumenten is niet onderhandelbaar. Een ongekalibreerde micrometer of een CMM met een drifted tastermatrix geeft vals vertrouwen. Als u defecte apparatuur gebruikt, neemt u beslissingen over wel/niet slagen op basis van verzonnen gegevens.
Mitigatie vereist de implementatie van strikte, gedocumenteerde kalibratieschema's. Meters op de werkvloer, eindmaten en hoogwaardige laboratoriumapparatuur moeten met regelmatige tussenpozen worden geverifieerd aan de hand van bekende normen. Implementeer een digitaal meterbeheersysteem om de vervaldata van de kalibratie bij te houden. Elke meter waarvan wordt vastgesteld dat deze niet gekalibreerd is, moet onmiddellijk in quarantaine worden geplaatst. U moet een oorzaakanalyse uitvoeren op alle onderdelen die met die meter zijn gemeten sinds de laatst bekende goede kalibratie.
Menselijke fouten plagen handmatige meettechnieken. Inconsistente micrometerdruk, een kleine hoekafwijking van de remklauwen en het verkeerd aflezen van de meetklokken vertekenen de gegevens sterk. Als drie verschillende operators dezelfde diameter meten en drie verschillende resultaten krijgen, is uw meetsysteem fundamenteel kapot.
Om de gevolgen ervan te beperken, moeten routinematige onderzoeken naar herhaalbaarheid en reproduceerbaarheid (Gauge R&R) worden uitgevoerd. Deze statistische onderzoeken isoleren en kwantificeren apparatuurvariatie en door de operator veroorzaakte variantie. Als uit het Gauge R&R-onderzoek blijkt dat de variantie groter is dan 10% van de totale tolerantieband, moet u dit corrigeren door middel van gerichte training van operators, het standaardiseren van meetprocedures of het upgraden naar geautomatiseerde, op armatuur gebaseerde inspectiemethoden.
Vereist gedetailleerde First Article Inspection (FAI)-rapporten die rechtstreeks zijn toegewezen aan uw CAD-modellen voordat u volledige productieruns goedkeurt.
Vraag statistische procescontrolegegevens (SPC) op, inclusief Cp- en Cpk-waarden, voor alle dimensies die cruciaal zijn voor de werking van lopende bestellingen.
Controleer de metrologielaboratoria van leveranciers om te controleren of ze speciale vormtesters gebruiken voor roterende onderdelen met nauwe cilindriciteits- of slingertoleranties.
Werk alle technische tekeningen bij om de referentiestructuren duidelijk te definiëren, waardoor dubbelzinnigheid tijdens de inspectie-opzetfase wordt geëlimineerd.
A: Standaardtoleranties variëren doorgaans van ±0,125 mm voor ruw draaien tot ±0,010 mm voor nauwkeurige afwerking. Toepassingen met hoge precisie, zoals ruimtevaart- of medische componenten, vereisen vaak toleranties van slechts ±0,005 mm. De haalbare tolerantie is sterk afhankelijk van de staat, het gereedschap, het materiaal en de thermische stabiliteit van de machine.
A: Nauwkeurige rondheidsmetingen vereisen een speciale, op een spindel gebaseerde vormtester. Het onderdeel draait op een zeer nauwkeurig luchtlager terwijl een stylus oppervlakteafwijkingen meet. Standaard micrometers of schuifmaten kunnen geen oneven genummerde lobben detecteren, zoals vervorming van de drieklauwplaat, en mogen niet worden gebruikt voor kritische rondheidscontrole.
A: CMM's bieden de uitgebreide 3D-kaarten die nodig zijn om complexe GD&T-aantekeningen (Geometrische Dimensionering en Tolerantie) te verifiëren. Terwijl een micrometer de basisdiameter controleert, verifieert een CMM tegelijkertijd de cilindriciteit, concentriciteit en totale slingering ten opzichte van specifieke datums. Dit zorgt ervoor dat de zuigeras perfect functioneert binnen het cilindersamenstel.
A: Primaire factoren zijn onder meer gereedschapsslijtage, thermische uitzetting van de machine en het werkstuk, overmatige spandruk die vervorming van het onderdeel veroorzaakt, materiaalinconsistenties en machinetrillingen. Een ontoereikende koelmiddelstroom veroorzaakt ook plaatselijke verwarming, wat leidt tot dimensionale drift tijdens de actieve bewerkingscyclus.
A: Een duidelijke datumselectie bepaalt precies hoe het onderdeel tijdens de inspectie moet worden vastgezet. Als datums ontoegankelijk of slecht gedefinieerd zijn, kunnen inspecteurs het onderdeel niet correct uitlijnen. Design for Inspection (DFI) zorgt ervoor dat kritische kenmerken en referentiegegevens gemakkelijk en zonder interferentie kunnen worden bereikt door tasters en micrometers.
A: Metalen zetten uit en krimpen bij temperatuurveranderingen. Het meten van een warm aluminium onderdeel rechtstreeks uit de machine levert een grotere diameter op dan de werkelijke grootte bij kamertemperatuur. Voor nauwkeurige inspectie zijn onderdelen nodig die thermisch worden ondergedompeld in een temperatuurgecontroleerd laboratorium, doorgaans op 20 °C, om de herhaalbaarheid en nauwkeurigheid van de metingen te garanderen.


