

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-04 Origine : Site


Le non-respect dimensionnel impacte directement la stabilité opérationnelle. Un seul arbre surdimensionné arrête les chaînes d’assemblage, entraînant des reprises et des retards de production. Les composants rotatifs non conformes aux spécifications provoquent des pannes sur le terrain dans des applications à enjeux élevés comme les actionneurs aérospatiaux ou les systèmes hydrauliques haute pression. Les équipes de fabrication sont confrontées à un défi rigoureux. Vous devez équilibrer un débit d’inspection élevé avec des exigences strictes de tolérance géométrique et dimensionnelle inhérentes aux géométries de rotation complexes.
Les équipes d’ingénierie et d’approvisionnement doivent évaluer, sélectionner et auditer les méthodes d’inspection dimensionnelle. S'appuyer sur des outils d'atelier de base ne répond pas aux normes modernes de fabrication de précision. Vous avez besoin d’une approche systématique pour garantir la viabilité des pièces, minimiser les rebuts de matériaux et garantir une qualité fiable des fournisseurs sur les cycles de production à haut volume. Ce guide explique comment faire correspondre les technologies d'inspection à des seuils de tolérance spécifiques, contrôler les variables environnementales et mettre en œuvre des protocoles de validation de qualité robustes pour Pièces de tournage CNC.
Faites correspondre la méthode à la tolérance : sélectionnez l'équipement d'inspection en fonction de la règle du fabricant de jauges 10 : 1 ; utilisez des micromètres pour les contrôles standard et des machines à mesurer tridimensionnelles (MMT) pour les tolérances critiques.
Conception pour inspection (DFI) : assurez-vous que les dessins techniques établissent des références claires et accessibles pour faciliter la mesure précise et reproductible des composants cylindriques de tournage CNC.
Tenir compte de la variabilité des matériaux : prendre en compte les coefficients de dilatation thermique et la variabilité des mesures entre matériaux (en particulier lorsque l'on compare le sondage tactile sur des alliages durcis par rapport à des polymères mous).
Donnez la priorité à la forme plutôt qu'à la taille : comptez sur des systèmes dédiés de rondeur et de cylindricité, plutôt que sur des pieds à coulisse standard, pour vérifier la véritable forme géométrique des composants de rotation.
Contrôler l'environnement : normalisez les conditions thermiques (généralement 20 °C/68 °F) pour atténuer la dérive d'étalonnage et l'incertitude de mesure lors de l'inspection finale.
Les configurations de mesure doivent refléter exactement les modèles CAO et les dessins techniques originaux. Vous ne pouvez pas inspecter une pièce avec précision si les données de mesure physique ne correspondent pas à l'intention de conception. Lorsque les ingénieurs établissent des références primaires, secondaires et tertiaires, l'équipement d'inspection doit fixer la pièce en utilisant exactement ces mêmes points de référence. Un écart par rapport à la structure de référence désignée introduit une erreur de mesure immédiate. Nous le constatons fréquemment lorsqu'un atelier utilise un mandrin à trois mors pour l'inspection au lieu d'un bloc en V de précision spécifié par le système de référence. Les données résultantes sont inutiles.
La conception pour l'inspection (DFI) joue un rôle majeur dans les premières étapes de l'ingénierie. Vous devez optimiser la conception des pièces afin que les fonctionnalités critiques sur Les arbres tournés CNC de précision restent physiquement accessibles. Les sondes, micromètres et capteurs optiques nécessitent des chemins dégagés pour s'engager dans les surfaces sans interférence des brides adjacentes ou des contre-dépouilles profondes. Si une fonctionnalité ne peut pas être atteinte par un équipement de métrologie standard, vous engagez des coûts importants pour développer des jauges personnalisées ou sectionner des pièces pour des tests destructifs.
La précision dimensionnelle simple couvre les mesures de base en deux points comme le diamètre extérieur et la longueur totale. Une précision géométrique complexe dicte la forme, l’orientation et l’emplacement. Vous devez strictement différencier les deux lors de la phase de planification de l’inspection. Une pièce peut facilement passer un contrôle de diamètre de base avec un micromètre tout en échouant complètement à une exigence de cylindricité en raison des vibrations de la machine ou d'une pression de serrage excessive.
Les défis GD&T uniques s'appliquent directement à Tournage CNC de composants cylindriques . La concentricité, le faux-rond total et la rectitude nécessitent des stratégies de mesure spécifiques et dynamiques. La vérification du faux-rond total nécessite la rotation de la pièce sur un axe de référence tandis qu'un indicateur à cadran ou une sonde mesure l'écart de surface sur l'ensemble de l'élément cylindrique. Comprendre ces symboles GD&T garantit que vous déployez le bon outil pour le contrôle géométrique spécifique requis.
L'incertitude de mesure représente la marge de doute dans tout résultat de mesure. Faux signifie l'expédition de pièces non conformes à la chaîne de montage ou au client final. Cela crée un risque opérationnel massif, des rappels potentiels et une réputation ternie. À l’inverse, les faux rejets impliquent la mise au rebut de composants en parfait état qui répondaient réellement aux spécifications techniques. Les deux scénarios détruisent les marges bénéficiaires et gonflent les coûts de production.
Vous devez établir des limites de qualité acceptables (AQL) pour définir le nombre maximum d'unités défectueuses autorisées dans un lot avant que l'ensemble du lot ne soit rejeté. Les indicateurs de réussite de base pour les cycles de production dépendent fortement d'indices de capacité tels que Cp et Cpk. Une valeur Cpk de 1,33 ou plus prouve que votre processus d'usinage reste stable et capable de produire des pièces bien dans les limites de tolérance. Cela réduit considérablement le besoin d’une inspection manuelle à 100 %.
Pour établir un processus AQL fiable, suivez ces étapes :
Identifiez les dimensions essentielles au fonctionnement sur le dessin technique.
Déterminez la taille du lot et sélectionnez le niveau d’inspection approprié à partir des tableaux d’échantillonnage standard.
Attribuez un pourcentage AQL spécifique en fonction du risque applicatif.
Extrayez l’échantillon randomisé du cycle de production.
Inspectez l’échantillon à l’aide d’un équipement calibré et enregistrez toutes les données variables.
Acceptez ou rejetez l'ensemble du lot en fonction du nombre de pièces non conformes trouvées dans l'échantillon.
Les pieds à coulisse numériques et les micromètres extérieurs restent des éléments fondamentaux dans l'atelier. Ils offrent des contrôles rapides et immédiats lors des configurations d'usinage actives. Cependant, ils comportent des limites inhérentes en termes de précision et de dépendance à l’opérateur. Les étriers sont sujets à une erreur d'Abbe et à une déflexion des mâchoires, ce qui les rend inadaptés aux tolérances inférieures à 0,02 mm. Les micromètres offrent une meilleure précision mais nécessitent une sensation constante ou l'utilisation d'un dé à cliquet pour garantir une pression de mesure uniforme. Un opérateur inexpérimenté peut facilement serrer un micromètre trop fort, comprimant la pièce ou le cadre de jauge, et lire une fausse dimension sous-dimensionnée.
Les opérateurs doivent vérifier les micromètres par rapport aux cales étalons de qualité AS-1 avant chaque quart de travail. Un micromètre tombé dans un atelier perd instantanément son étalonnage. Vous ne pouvez pas faire confiance à des outils manuels non vérifiés pour l’approbation finale. Les jauges d'alésage à cadran nécessitent une mise à zéro rigoureuse similaire à l'aide de bagues de réglage principales. Lors de la mesure d'alésages profonds, les opérateurs doivent balayer la jauge pour trouver le diamètre réel, une technique qui nécessite une expérience pratique importante pour être maîtrisée.
Les jauges Go/No-Go, les jauges annulaires et les jauges à tampon résolvent le problème de vitesse et de cohérence pour les pièces tournées à grand volume et de faible complexité. Ils donnent la priorité à une vérification rapide plutôt qu’à l’enregistrement exact des données. Un opérateur sait instantanément si un alésage est trop petit ou trop grand. Bien qu'ils ne fournissent pas de données variables pour le contrôle statistique des processus, ils sont imbattables pour un tri rapide et définitif réussite/échec dans l'atelier de production.
Les machines à mesurer tridimensionnelles fournissent une cartographie 3D complète de géométries complexes. Les systèmes de palpage tactiles, utilisant des stylets à pointe de rubis, parcourent les caractéristiques complexes des pièces usinées modernes pour capturer des milliers de points de données. Les MMT construisent mathématiquement des cylindres, des plans et des sphères à partir de ces points pour vérifier les légendes GD&T exactes par rapport au modèle CAO natif.
L'étalonnage de la sonde est une autre étape critique. Avant de mesurer une pièce, la MMT doit qualifier ses stylets par rapport à une sphère d'étalonnage principale. Ce processus cartographie le diamètre et la sphéricité exacts de la pointe du rubis, compensant ainsi toute usure microscopique ou adhésive due à la numérisation de matériaux souples comme l'aluminium. Si la qualification de la sonde échoue, les mesures des pièces résultantes seront faussées de plusieurs microns.
Les composants fraisage-tournage introduisent des complexités spécifiques que les MMT gèrent exceptionnellement bien. Les centres de tournage modernes comportent souvent des outils dynamiques qui créent des méplats fraisés hors axe, des trous transversaux et des contours complexes le long des principaux diamètres tournés. Une MMT multi-axes peut inspecter toutes ces caractéristiques dans une seule configuration automatisée. Cependant, vous devez évaluer la précision de la MMT par rapport au temps de programmation supplémentaire. Dans les environnements de production à grand volume, la MMT devient rapidement un important goulot d'étranglement si chaque pièce nécessite un cycle d'inspection de cinq minutes.
L’inspection sans contact excelle avec les composants fragiles, microtournés ou facilement déformables. Les systèmes de vision et les comparateurs optiques mesurent les pièces sans appliquer aucune pression physique. Les sondes tactiles peuvent facilement rayer les surfaces très polies ou dévier les cylindres en aluminium à paroi mince pendant la mesure. Les capteurs optiques évitent complètement cela en utilisant des caméras haute résolution, un logiciel de détection des bords et un rétroéclairage précis.
Les technologies de numérisation laser offrent une vérification rapide du profil. Ils balayent une ligne laser sur la pièce en rotation, capturant des millions de points de données en quelques secondes pour créer un nuage de points dense. Cette méthode est très efficace pour inspecter des profils externes complexes, des filetages et des rainures personnalisées. Il prend également largement en charge les applications de rétro-ingénierie lorsque les données CAO d'origine sont manquantes, vous permettant ainsi de générer des modèles précis directement à partir de la pièce physique.
Les MMT standard ne parviennent souvent pas à capturer avec précision les véritables conditions de lobes ou d'arrondi. Les mesures en deux points à l'aide de micromètres standards ne peuvent pas détecter les conditions de lobes impairs, telles qu'une déformation de trois lobes provoquée par un mandrin à trois mors. Le micromètre lira le même diamètre sur deux points quelconques, masquant ainsi la défaillance géométrique.
Des testeurs de forme dédiés basés sur une broche font tourner la pièce sur une broche ultra-précise sur coussin d'air contre un stylet très sensible. Vous devez passer à ces systèmes spécialisés pour Arbres de piston tournés à tolérance serrée . Les seuils de tolérance au niveau du micron exigent une mesure de forme dédiée, en particulier pour les tourillons et les joints hydrauliques critiques où même de légers écarts de cylindricité entraînent une usure prématurée et des fuites de fluide.
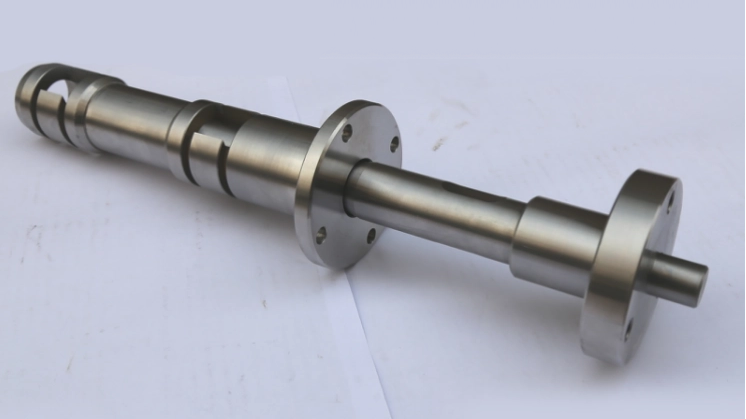
La sélection de l'équipement doit suivre strictement la règle du fabricant de la jauge 10:1. Votre appareil de mesure doit être dix fois plus précis que la tolérance que vous mesurez. Si votre dessin technique spécifie une tolérance de diamètre de 0,01 mm, votre jauge d'inspection doit être capable de lire avec une résolution de 0,001 mm. La violation de cette règle introduit des niveaux inacceptables d’incertitude de mesure. Vous finissez par mesurer le bruit de la jauge plutôt que la dimension réelle de la pièce.
La mise en correspondance de technologies d'inspection spécifiques avec des qualités standard de tolérance internationale (IT) permet de normaliser la sélection des équipements dans votre installation. Différents niveaux informatiques nécessitent des approches métrologiques totalement différentes.
Gamme de qualité informatique |
Tolérance typique (mm) |
Équipement d'inspection recommandé |
Demande principale |
|---|---|---|---|
IT10 - IT12 |
±0,100 à ±0,300 |
Pieds à coulisse numériques, mètres à ruban |
Dégrossissage, longueurs non critiques, trous de dégagement. |
IT7 - IT9 |
±0,020 à ±0,080 |
Micromètres, jauges Go/No-Go, comparateurs optiques |
Arbres standards, composants filetés, ajustements d'assemblage général. |
IT5 - IT6 |
±0,005 à ±0,015 |
MMT standard, jauges d'alésage à cadran, systèmes de vision |
Tourillons de roulement, goujons, fonctions de localisation de précision. |
IT2 - IT4 |
±0,001 à ±0,004 |
MMT de haute précision, testeurs de forme dédiés, micromètres laser |
Bobines hydrauliques, actionneurs aérospatiaux, broches à grande vitesse. |
Différents outils de mesure fonctionnent différemment selon les différentes classes de matériaux. La variabilité des mesures entre matériaux nécessite une attention particulière. L'acier trempé se comporte différemment du Delrin souple ou du PTFE sous une sonde tactile. La dureté des matériaux a un impact direct sur la précision des mesures. Un stylet en rubis peut légèrement dévier lorsqu'il entre en contact avec de l'acier à outils trempé, ce qui nécessite une compensation logicielle. Ce même stylet peut physiquement indenter ou abîmer la surface d'un composant souple en aluminium ou en plastique, produisant une lecture de diamètre artificiellement petit.
Tenez compte des comportements de mesure spécifiques aux matériaux suivants :
Aciers à outils trempés (D2, A2) : Haute résistance à la déviation de la sonde. Nécessite un temps de stabilisation minimal s’il est usiné avec un liquide de refroidissement haute pression.
Aciers inoxydables austénitiques (304, 316) : sujets à l'écrouissage et à la rétention de chaleur localisée. Nécessite un trempage thermique prolongé avant l’inspection finale sur MMT.
Plastiques techniques (PEEK, Delrin) : Très sensibles à la déformation due à la pression de l’enclume micrométrique. Les systèmes de vision sans contact sont fortement recommandés.
Alliages d'aluminium (6061, 7075) : Coefficient de dilatation thermique élevé. Une pièce de 100 mm de diamètre grossira considérablement si elle est mesurée à 30°C au lieu de 20°C.
Vous devez ajuster les protocoles d'inspection en fonction des propriétés des matériaux. Les matériaux présentant des coefficients de dilatation thermique élevés nécessitent des temps de stabilisation adéquats avant la mesure. Si un arbre en aluminium sort de la machine à 35°C et est immédiatement mesuré, il mesurera nettement plus grand que sa véritable taille à la température d'inspection standard de 20°C. Le trempage thermique dans un environnement contrôlé est obligatoire pour des résultats précis.
L’évaluation du retour sur investissement du sondage sur machine est nécessaire pour une évolutivité moderne. Les palpeurs montés sur broche permettent une compensation de l'usure des outils en temps réel et un positionnement automatisé du point zéro. En mesurant la pièce alors qu'elle reste serrée dans le mandrin, la machine peut automatiquement mettre à jour les décalages d'outils et effectuer une passe de finition. Cela réduit considérablement les taux de rebut et les interventions manuelles.
Déterminez les compromis entre l’échantillonnage statistique des lots en fin de ligne et les exigences obligatoires d’inspection à 100 %. Les composants de sécurité aérospatiale, médicale et automobile exigent souvent une inspection à 100 % avec une traçabilité complète pour chaque numéro de série. Les pièces commerciales et industrielles s'appuient généralement sur un échantillonnage statistique pour maintenir un débit élevé tout en garantissant des niveaux de qualité acceptables dans l'ensemble du lot.
Combler le fossé entre la programmation CNC manuelle, la configuration de la machine et la validation dimensionnelle initiale est l'origine de la plupart des défauts à l'échelle du lot. Si la première pièce retirée de la machine contient une erreur dimensionnelle ou une légende GD&T mal comprise et que la production se poursuit, vous supprimerez l'intégralité du cycle. Se fier uniquement au contrôle micrométrique du machiniste pour la première partie est une stratégie à haut risque.
L’atténuation nécessite d’imposer des protocoles rigoureux d’inspection du premier article (FAI). La première pièce doit être retirée de la machine, nettoyée, stabilisée thermiquement et inspectée dans le laboratoire qualité à l'aide d'une MMT ou d'un testeur de forme. Les cycles de production continus ne doivent pas être autorisés tant que le rapport FAI n'a pas démontré une conformité à 100 % avec toutes les spécifications des dessins. Cet arrêt brutal évite les erreurs de configuration en cascade.
Les fluctuations de température dans l'atelier ont un impact important à la fois sur la pièce usinée et sur l'équipement de métrologie. Le métal se dilate et se contracte avec les changements de température. Un changement de 5°C de la température ambiante de l'atelier du matin à l'après-midi modifiera considérablement les dimensions d'un grand puits en acier. De plus, les échelles et les structures de la MMT elle-même sont sujettes à une distorsion thermique.
L'atténuation implique la création de laboratoires de métrologie isolés et à température contrôlée. Ces laboratoires doivent maintenir un environnement strict de 20°C (68°F) avec une humidité contrôlée. Le contrôle de l’humidité est tout aussi important. Les environnements très humides accélèrent la formation de rouille sur les pièces en acier nu et les plaques de surface en fonte. Les laboratoires de métrologie doivent maintenir une humidité relative comprise entre 40 % et 50 %. De plus, isolez la salle d’inspection des vibrations de l’atelier. Les lourdes presses à estamper ou les tours d'ébauche fonctionnant à proximité transmettent des vibrations basse fréquence à travers le sol en béton, perturbant les comparateurs optiques à fort grossissement et les testeurs de forme sensibles.
Le maintien de la conformité ISO 17025 et de la traçabilité NIST pour tous les instruments de mesure n'est pas négociable. Un micromètre non calibré ou une MMT avec une matrice de sonde dérivée donne une fausse confiance. Utiliser un équipement dégradé signifie que vous prenez des décisions de réussite/échec basées sur des données fabriquées.
L'atténuation exige la mise en œuvre de calendriers d'étalonnage stricts et documentés. Les jauges d'atelier, les blocs étalons et les équipements de laboratoire haut de gamme doivent être vérifiés à intervalles réguliers par rapport aux normes connues. Mettez en œuvre un système de gestion de jauge numérique pour suivre les dates d’expiration des étalonnages. Toute jauge non étalonnée doit être immédiatement mise en quarantaine. Vous devez effectuer une analyse des causes profondes sur toutes les pièces mesurées avec cette jauge depuis son dernier bon étalonnage connu.
L’erreur humaine affecte les techniques de mesure manuelles. Une pression micrométrique incohérente, un léger désalignement angulaire des étriers et une mauvaise lecture des indicateurs à cadran faussent considérablement les données. Si trois opérateurs différents mesurent le même diamètre et obtiennent trois résultats différents, votre système de mesure est fondamentalement défectueux.
L'atténuation nécessite de mener des études de routine de répétabilité et de reproductibilité (Gauge R&R). Ces études statistiques isolent et quantifient la variation de l'équipement et la variance induite par l'opérateur. Si l'étude R&R de la jauge montre un écart supérieur à 10 % de la bande de tolérance totale, vous devez le corriger via une formation ciblée des opérateurs, en standardisant les procédures de mesure ou en passant à des méthodes d'inspection automatisées basées sur des appareils.
Exigez des rapports détaillés d'inspection du premier article (FAI) mappés directement sur vos modèles CAO avant d'approuver toute exécution de production à grande échelle.
Exigez des données de contrôle statistique des processus (SPC), y compris les valeurs Cp et Cpk, pour toutes les dimensions essentielles au fonctionnement des commandes en cours.
Auditez les laboratoires de métrologie des fournisseurs pour vérifier qu'ils utilisent des testeurs de forme dédiés aux pièces en rotation présentant des tolérances de cylindricité ou de faux-rond serrées.
Mettez à jour tous les dessins techniques pour définir clairement les structures de référence, éliminant ainsi toute ambiguïté pendant la phase de configuration de l'inspection.
R : Les tolérances standard vont généralement de ±0,125 mm pour le tournage grossier à ±0,010 mm pour une finition de précision. Les applications de haute précision, telles que les composants aérospatiaux ou médicaux, nécessitent souvent des tolérances aussi strictes que ±0,005 mm. La tolérance réalisable dépend fortement de l'état de la machine, de l'outillage, du matériau et de la stabilité thermique.
R : Une mesure précise de la rondeur nécessite un testeur de forme dédié à base de broche. La pièce tourne sur un coussin d'air très précis tandis qu'un stylet mesure les écarts de surface. Les micromètres ou pieds à coulisse standard ne peuvent pas détecter les lobes impairs, comme la distorsion d'un mandrin à trois mors, et ne doivent pas être utilisés pour la vérification critique de l'arrondi.
R : Les MMT fournissent le mappage 3D complet requis pour vérifier les légendes complexes de dimensionnement et de tolérancement géométriques (GD&T). Alors qu'un micromètre vérifie le diamètre de base, une MMT vérifie simultanément la cylindricité, la concentricité et le faux-rond total par rapport à des références spécifiques. Cela garantit que l’arbre du piston fonctionne parfaitement au sein de son ensemble cylindre.
R : Les principaux facteurs incluent l'usure de l'outil, la dilatation thermique de la machine et de la pièce à usiner, une pression de serrage excessive provoquant une distorsion de la pièce, des incohérences de matériaux et des vibrations de la machine. Un débit de liquide de refroidissement inadéquat provoque également un échauffement localisé, entraînant une dérive dimensionnelle pendant le cycle d'usinage actif.
R : Une sélection claire des données dicte exactement la manière dont la pièce doit être fixée lors de l'inspection. Si les références sont inaccessibles ou mal définies, les inspecteurs ne peuvent pas aligner correctement la pièce. La conception pour l'inspection (DFI) garantit que les caractéristiques critiques et les données de référence peuvent être facilement atteintes par les sondes et les micromètres sans interférence.
R : Les métaux se dilatent et se contractent avec les changements de température. La mesure d'une pièce en aluminium chaude directement sortie de la machine donne un diamètre plus grand que sa véritable taille à température ambiante. Une inspection précise nécessite un trempage thermique des pièces dans un laboratoire à température contrôlée, généralement à 20 °C, pour garantir la répétabilité et la précision des mesures.


